Анатомия защиты: почему футеровка — это не просто стена
Конвертер — это сердце металлургического цеха, где за считанные минуты рождается сталь. Внутри него бушует настоящий ад: температура шлака и металла достигает 1600–1700°C, а расплавленные оксиды железа агрессивно атакуют огнеупорную кладку. Без надежной защиты корпус агрегата не прожил бы и недели, поэтому вопрос «зачем наносить торкрет покрытие» — это вопрос экономической целесообразности и безопасности всего производства.
Торкрет-масса — это не просто «штукатурка» для металлургии. Это высокотехнологичный состав на основе магнезита или доломита, который наносится на изношенную поверхность футеровки под высоким давлением. Суть метода заключается в «лечении» огнеупорного слоя: вместо капитального ремонта с полной остановкой агрегата, мы точечно восстанавливаем поврежденные участки, продлевая жизнь конвертера на сотни плавок.
Механика износа: где именно «рвется» футеровка
Чтобы понять, зачем нужно торкретирование, нужно увидеть врага в лицо. Основной удар принимают на себя зона шлакового пояса и днище конвертера. Здесь происходят химические реакции, которые растворяют огнеупор, а механические удары загружаемого лома создают трещины и сколы. Именно в этих локальных точках износ идет в разы быстрее, чем в остальной кладке.
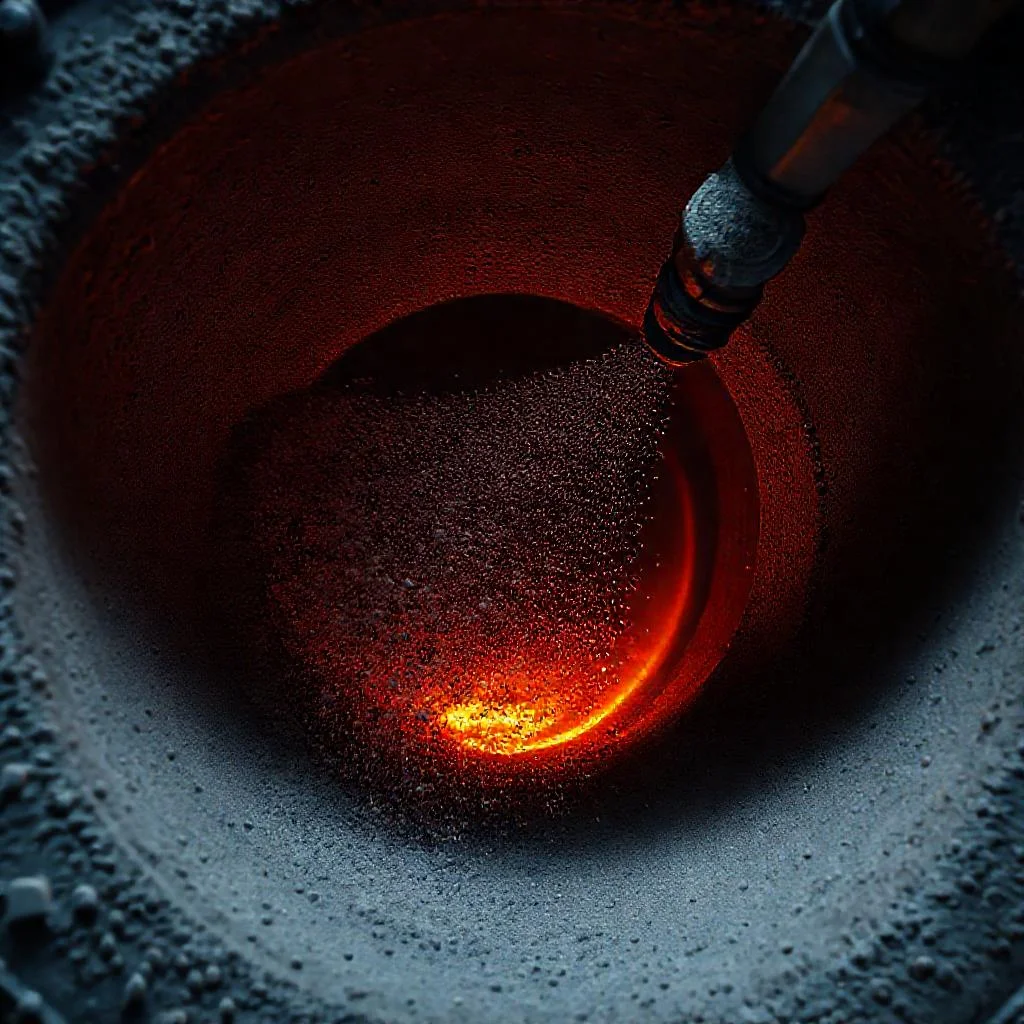
Если игнорировать эти «раковины», то через 300–400 плавок стенка станет опасно тонкой, что грозит прогаром корпуса. Торкрет-покрытие позволяет нивелировать неравномерность износа: плотный слой материала заполняет эрозионные впадины, восстанавливая первоначальную геометрию рабочего пространства. Это поддерживает стабильный тепловой режим плавки и предотвращает преждевременный выход агрегата из строя.
Экономика процесса: одна плавка — тысячи долларов экономии
Прямое назначение торкретирования — это не «косметика», а жесткая экономика. Стоимость одной тонны торкрет-массы в несколько раз ниже, чем стоимость комплекта новой периклазоуглеродистой футеровки. При этом нанесение торкрета занимает всего 2–4 часа, в то время как полная замена огнеупоров может занять до 10–14 суток простоя агрегата.
Представьте, что конвертер простаивает — печь остывает, цех теряет прибыль, а энергозатраты на повторный разогрев растут. Используя торкретирование, металлурги достигают следующего:
- Увеличение ресурса основной футеровки в 1,5–2 раза без капитального ремонта;
- Сокращение времени межремонтного цикла и снижение трудозатрат;
- Восстановление рабочего слоя за счет плавного «наращивания» магнезиального шлака;
- Стабилизация химического состава стали за счет защиты от перегрева корпуса.
Технология нанесения: от сухой смеси до монолитной брони
Процесс торкретирования — это сложный инженерный танец. Сухая смесь подается по шлангам сжатым воздухом, а на выходе из сопла смешивается с водой. Влажный поток ударяется о раскаленную стенку конвертера (температура поверхности должна быть более 150°C), и вода мгновенно испаряется, а частицы огнеупора спекаются в плотную корку. Пористость такого слоя минимальна, а прочность на сжатие достигает 80–100 МПа.
Ключевой нюанс — это «укладка» покрытия в несколько проходов. Первый слой служит адгезионной основой, а последующие дозируют толщину. Специалисты контролируют процесс с помощью лазерных 3D-сканеров до и после торкретирования, чтобы не превысить массу и не сместить центр тяжести раскачивающегося конвертера. Точность здесь — залог безопасности всей конструкции привода.
«Торкрет-покрытие — это стетоскоп металлурга: оно не только лечит футеровку, но и говорит о состоянии печи. Тот, кто умеет слушать этот звук, никогда не допустит аврального ремонта в разгар производственной недели».
Стратегия долголетия: как продлить жизнь между капитальными ремонтами
Ежедневное обслуживание конвертера строится на принципе «жаркая спираль». После каждой серии, состоящей из 15–25 плавок, проводят диагностику и, при необходимости, выполняют локальное торкретирование. Это позволяет удерживать форму горловины и шлакового пояса в идеальном состоянии, избегая перекосов во время слива металла.
Именно регулярное торкретирование является альтернативой полной остановке производства. Если ввести это в регламент обслуживания, то стойкость футеровки достигает 1500–2000 плавок, а сводная статистика показывает снижение удельного расхода огнеупоров на тонну стали на 15–20%. Это прямо влияет на себестоимость конечной продукции и нагрузку на окружающую среду, так как меньше отработанного кирпича идет в утилизацию.
Ключевые параметры и эффекты торкрет-покрытия конвертера
| Параметр / Показатель | Значение из статьи | Экономический / технологический эффект |
|---|---|---|
| Температура внутри конвертера | 1600–1700°C | Агрессивная среда, разрушающая незащищенную кладку |
| Основные зоны износа | Шлаковый пояс и днище конвертера | Локальные «раковины» и трещины, требующие точечного ремонта |
| Стойкость футеровки без торкретирования | 300–400 плавок (до опасного утоньшения стенки) | Риск прогаров корпуса и аварийной остановки |
| Увеличение ресурса футеровки при торкретировании | В 1,5–2 раза без капитального ремонта | Продление срока службы агрегата на сотни плавок |
| Время нанесения торкрет-покрытия | 2–4 часа | Минимальный простой, нет остывания печи |
| Время полной замены футеровки | 10–14 суток | Длительный простой, потеря прибыли, доп. энергозатраты на разогрев |
| Тип торкрет-массы | Магнезит или доломит (сухая смесь) | Высокотехнологичный состав для «лечения» огнеупоров |
| Температура поверхности стенки при нанесении | Более 150°C | Мгновенное испарение воды и спекание в монолитную корку |
| Прочность торкрет-слоя на сжатие | 80–100 МПа | Минимальная пористость, плотная броня |
| Количество проходов при нанесении | Несколько проходов (первый — адгезионная основа) | Контроль толщины и массы, безопасность привода |
| Периодичность диагностики и торкретирования | После каждой серии из 15–25 плавок | Идеальная форма горловины и шлакового пояса |
| Итоговая стойкость футеровки | 1500–2000 плавок | Альтернатива полной остановке производства |
| Снижение удельного расхода огнеупоров | На 15–20% на тонну стали | Прямое влияние на себестоимость и экологию (меньше отходов кирпича) |
| Контроль процесса | Лазерные 3D-сканеры до и после нанесения | Точность геометрии, предотвращение смещения центра тяжести |
Частые вопросы о торкрет-покрытии стенок конвертера
Зачем нужно торкрет-покрытие, если есть основная футеровка?
Торкрет-покрытие наносят для точечного восстановления изношенных участков футеровки (шлаковый пояс, днище), которые разрушаются быстрее остальной кладки. Оно заполняет эрозионные впадины и трещины, продлевая срок службы конвертера на сотни плавок без полной остановки и капитального ремонта.
Как торкретирование влияет на экономику производства стали?
Торкрет-масса дешевле полной замены огнеупорной кладки, а её нанесение занимает 2–4 часа вместо 10–14 суток простоя при капитальном ремонте. Это сокращает потери прибыли, снижает энергозатраты на повторный разогрев и увеличивает ресурс основной футеровки в 1,5–2 раза, уменьшая себестоимость тонны стали на 15–20%.
Почему нельзя просто нанести толстый слой торкрет-материала за один раз?
Торкрет-покрытие укладывают в несколько проходов: первый слой служит адгезионной основой, а последующие дозируют толщину. Это необходимо для контроля массы нанесённого материала, чтобы не сместить центр тяжести раскачивающегося конвертера, а также для обеспечения минимальной пористости и высокой прочности готового слоя.
При какой температуре стенки конвертера можно наносить торкрет?
Торкретирование проводят на раскалённую поверхность с температурой более 150°C. При контакте влажного потока смеси с горячей стенкой вода мгновенно испаряется, а частицы огнеупора спекаются в плотную монолитную корку с прочностью на сжатие 80–100 МПа.
Как часто нужно проводить торкретирование конвертера?
Торкретирование выполняют регулярно в рамках стратегии «жаркая спираль»: после каждых 15–25 плавок проводят диагностику и при необходимости наносят торкрет-массу. Такой подход позволяет довести стойкость футеровки до 1500–2000 плавок и предотвращает аварийные остановки производства.