Шлак под контролем: физика процесса на границе двух сред
Когда раскалённая сталь покидает дуговую печь, её путь в ковш — это не просто переливание жидкости. Это битва за качество металла, где главный враг — окислительный шлак. Если не управлять этим процессом, в ковш вместе со сталью попадут оксиды железа и марганца, которые мгновенно вступят в реакцию с раскислителями и украдут у вас до 5% легирующих элементов. Именно поэтому металлурги сравнивают выпуск стали с хирургической операцией, где каждый миллиметр траектории струи имеет значение.
Суть проблемы кроется в плотности: шлак легче стали примерно в 2,5–3 раза, поэтому в спокойном состоянии он всегда всплывает на поверхность. Но при сливе из печи образуется мощная воронка, которая затягивает верхний слой вниз. Скорость вращения струи может достигать 15 метров в секунду, создавая турбулентность, которая перемешивает фазы в эмульсию. Ваша задача — разорвать этот контакт ещё до того, как эмульсия попадёт в ковш.
Манипуляция печью: как наклон корпуса влияет на чистоту металла
Опытный сталевар знает, что шлак — это не просто отходы, а управляемый ресурс. Классический приём — изменение угла наклона печи в момент выпуска. Схема проста: сначала печь наклоняют на 15–20 градусов, выпуская примерно 70% стали с минимальным количеством шлака. Затем, когда уровень металла падает, пространство между выпускным отверстием и поверхностью шлака становится критически малым, и воронка начинает захватывать вредную фазу.
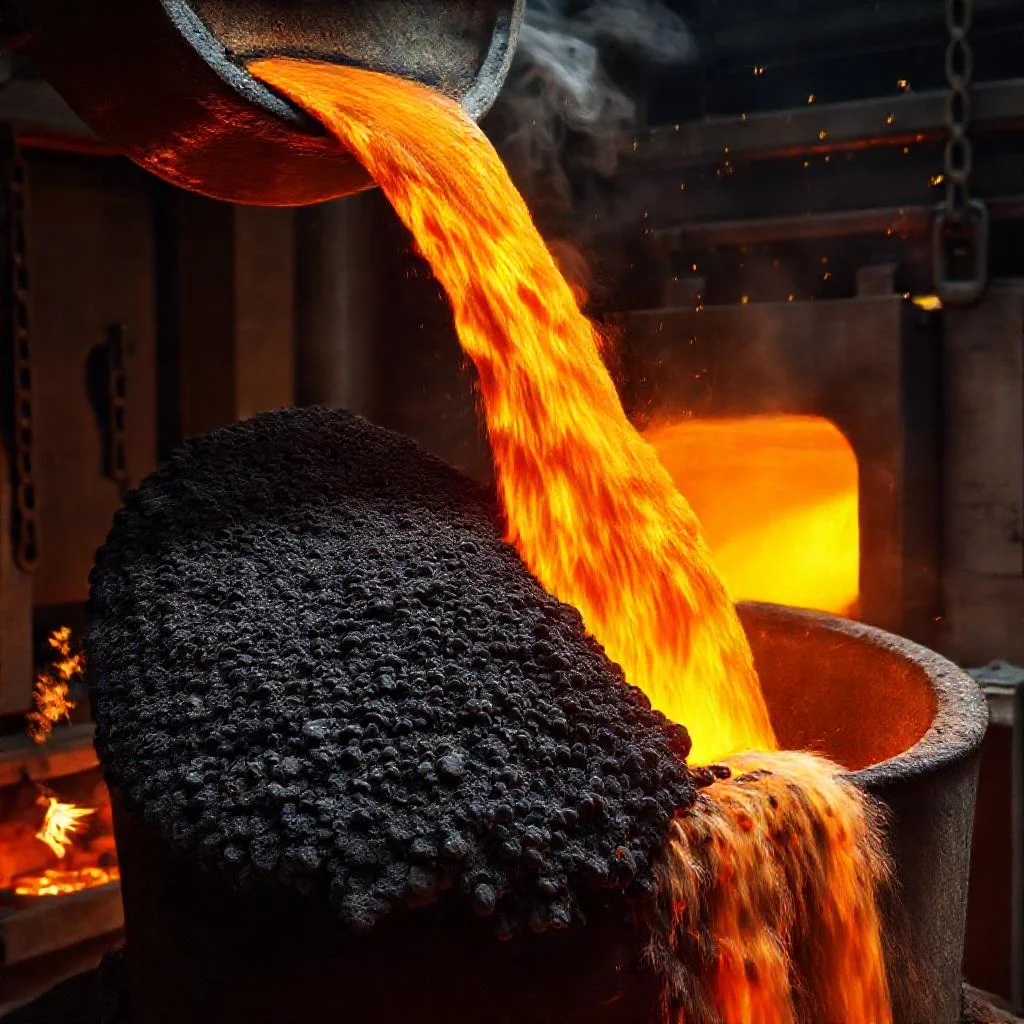
Здесь в дело вступает технология «замедленного слива». Оператор снижает скорость наклона до минимума, буквачески «выцеживая» остатки стали. Параллельно в печь добавляют специальные загустители — например, известь с магнезитом, которые повышают вязкость шлака в 2–3 раза. Результат впечатляет: толстая «корка» просто не успевает пройти через отверстие диаметром 150–200 мм, а чистая сталь продолжает свободно вытекать.
Инженерные барьеры: от песчаных пробок до шиберных затворов
Если наклон печи — это искусство, то механические устройства — это точная наука. Самый древний, но действенный метод — установка конической пробки из кварцевого песка в выпускной канал перед выпуском. Когда сталь начинает плавить пробку, шлак ещё находится сверху и не успевает затянуться. Но у этого метода есть недостаток: песок — источник неметаллических включений, поэтому современные цеха переходят на автоматику.
Сегодня на крупных агрегатах используют гидравлические шиберные затворы, которые срабатывают за 0,5–0,7 секунды после сигнала датчика. Логика управления построена на анализе интенсивности инфракрасного излучения струи. Как только уровень шлака достигает критической отметки, шибер перекрывает канал, оставляя в печи до 1 тонны «грязного» металла. Это капля в море по сравнению с потерями от окисления, поэтому экономически такое решение окупается за месяц работы.
Газодинамическая защита: азотные и аргонные завесы
Альтернативный подход — не давать шлаку приблизиться к отверстию физически, создавая зону повышенного давления газа. В днище печи или в выпускном канале монтируют пористые блоки, через которые под давлением 6–8 атмосфер подают аргон или азот. Газ пузырьками поднимается навстречу потоку стали, создавая эффект «газовой подушки». Шлак просто не может опуститься ниже этого барьера, а струя металла проходит сквозь пузырьки, дополнительно дегазируясь.
Этот метод особенно хорош для вакуумной обработки, когда требования к чистоте металла максимальны. Однако есть нюанс: расход газа составляет от 1 до 3 м³ на тонну стали, что увеличивает себестоимость. Поэтому инженеры комбинируют газовую завесу с вибрационным контролем — датчики анализируют амплитуду колебаний сталеразливочного ковша. Когда начинается вибрация от попадания шлаковой эмульсии, система автоматически увеличивает подачу газа на 20–30%, восстанавливая защиту.
Эволюция методов: от ручного контроля к нейросетям
Десять лет назад контроль за выпуском целиком зависел от опыта оператора. Человек смотрел на цвет струи: чистая сталь даёт ярко-белое свечение, а шлак — тускло-жёлтое с искрами. Но глазу сложно уловить момент перехода при скорости процессов в 3–4 секунды. Сегодня на смену субъективной оценке приходят оптические эмиссионные спектрометры, которые с частотой 100 Гц анализируют спектр пламени и передают данные в систему автоматического управления.
Самое интересное направление — использование машинного зрения для распознавания завихрений в воронке. Камера с частотой 500 кадров в секунду отслеживает деформацию поверхности струи, а нейросеть предсказывает момент захвата шлака за 0,8 секунды до его начала. Это позволило снизить количество попадающего шлака с 20 кг на тонну до 2–3 кг. Впрочем, даже с такими технологиями финальное решение об остановке выпуска всегда остаётся за человеком, потому что алгоритм не может оценить состояние футеровки ковша.
«Шлак — это зеркало плавки. Научись его читать — и ты сможешь управлять качеством стали с точностью часового механизма. Но помни: лучше потерять тонну металла в печи, чем испортить сто тонн в ковше», — наставляют ветераны сталеплавильного производства.
Практические рекомендации для технологов
В завершение соберём ключевые аспекты управления шлаком в рабочий алгоритм. Начните с аудита выпускного узла: проверьте износ канала, геометрию желоба и состояние шиберного механизма. Даже малейший перекос в 2–3 миллиметра может увеличить захват шлака на 15–20% из-за изменения гидравлического профиля струи.
Для внедрения комплексной защиты используйте следующие проверенные шаги:
- Оптимизируйте угол наклона печи поэтапно: 70% стали сливайте при угле 12–15°, остаток — при 25° с контролем уровня шлака по весу ковша.
- Комбинируйте гидравлический затвор с газовым душированием: подача аргона через донные фурмы снижает турбулентность в зоне выпуска на 30%.
- Калибруйте систему машинного зрения каждую смену, используя эталонные записи чистой стали и шлаковой эмульсии для обучения нейросети.
- Внедрите экспресс-анализ неметаллических включений: контроль проб стали из ковша каждые 5 минут после выпуска позволит скорректировать режим раскисления.
Помните, что универсального решения не существует — каждая печь уникальна. Поэтому экспериментируйте, фиксируйте данные и стройте собственные математические модели зависимости вязкости шлака от температуры и химического состава. Только так вы достигнете стабильных результатов и снизите процент брака до минимума.
Сравнительный анализ методов удержания печного шлака при выпуске стали
| Метод / Параметр | Манипуляция печью + загустители | Песчаная пробка | Гидравлический шиберный затвор | Газодинамическая завеса (Ar/N₂) | Нейросеть + машинное зрение |
|---|---|---|---|---|---|
| Принцип действия | Наклон печи 15–20°, затем «замедленный слив» + повышение вязкости шлака | Коническая пробка из кварцевого песка в выпускном канале | Автоматическое перекрытие канала за 0,5–0,7 с по сигналу датчика | Создание «газовой подушки» из пузырьков аргона/азота под давлением | Распознавание воронки камерой 500 к/с, прогноз захвата за 0,8 с |
| Скорость срабатывания | Ручное управление, 3–4 с на оценку | Зависит от скорости плавления пробки | 0,5–0,7 секунды | Мгновенная (регулировка потока газа) | 0,8 секунды до начала захвата шлака |
| Остаточный шлак в ковше | Не указано точно, «минимум» при 70% слива | Не указано; риск неметаллических включений от песка | До 1 тонны «грязного» металла остаётся в печи | Не указано точно; требует комбинации с виброконтролем | 2–3 кг на тонну стали (снижение с 20 кг/т) |
| Экономические затраты | Затраты на известь и магнезит (загустители) | Низкие (кварцевый песок) | Окупается за 1 месяц работы | Расход газа 1–3 м³/т стали, увеличение себестоимости | Высокие (оборудование, ИИ, обучение) |
| Влияние на качество стали | Снижение потерь легирующих до 5% (прямой эффект) | Источник неметаллических включений (песок) | Минимальные потери, защита от окисления | Дополнительная дегазация металла | Минимальные включения, стабильное качество |
| Автоматизация | Ручной контроль оператора | Отсутствует (механический) | Полная автоматизация (датчик + шибер) | Автоматическая + датчики вибрации (увеличение подачи на 20–30%) | Нейросеть + оптический спектрометр (100 Гц), финальное решение — человек |
| Ограничения / риски | Зависимость от опыта оператора; «выцеживание» замедляет выпуск | Загрязнение стали; неэффективен для современных требований | Оставляет до 1 т металла в печи | Рост себестоимости; нужна комбинация с другими методами | Алгоритм не оценивает состояние футеровки ковша |
| Применение / лучший сценарий | Базовый метод для всех типов печей | Устаревшие цеха, малые производства | Крупные современные агрегаты | Вакуумная обработка, максимальные требования к чистоте | Передовые цеха, где нужна точность до 0,8 с |
Ключевые вопросы об удержании печного шлака при выпуске стали
Почему шлак попадает в ковш при переливе стали, если он легче металла?
Несмотря на то, что шлак в 2,5–3 раза легче стали и в спокойном состоянии всплывает на поверхность, при сливе из печи образуется мощная воронка. Скорость вращения струи достигает 15 м/с, создавая турбулентность, которая затягивает верхний слой вниз и перемешивает фазы в эмульсию. Проблема усугубляется, когда уровень металла падает — расстояние между выпускным отверстием и поверхностью шлака становится критически малым, и воронка начинает захватывать вредную фазу.
Какие механические устройства используются для предотвращения попадания шлака в ковш?
Применяются два основных типа механических барьеров. Традиционный метод — коническая пробка из кварцевого песка, устанавливаемая в выпускной канал: сталь плавит пробку, а шлак не успевает затянуться. Современный подход — гидравлические шиберные затворы, срабатывающие за 0,5–0,7 секунды по сигналу датчика инфракрасного излучения струи. При достижении критического уровня шлака шибер перекрывает канал, оставляя в печи до 1 тонны загрязнённого металла.
Как работает газодинамическая защита от шлака?
В днище печи или выпускном канале монтируют пористые блоки, через которые под давлением 6–8 атмосфер подают аргон или азот. Газовые пузырьки поднимаются навстречу потоку стали, создавая «газовую подушку», через которую шлак не может опуститься. Дополнительный бонус — струя металла дегазируется, проходя сквозь пузырьки. При вибрации от попадания шлаковой эмульсии система автоматически увеличивает подачу газа на 20–30%.
Какие современные технологии контроля используются для определения момента захвата шлака?
Вместо субъективной оценки оператором цвета струи (чистая сталь — ярко-белое свечение, шлак — тускло-жёлтое) применяются оптические эмиссионные спектрометры с частотой анализа 100 Гц. Перспективное направление — машинное зрение: камера с частотой 500 кадров в секунду отслеживает деформацию поверхности струи, а нейросеть предсказывает момент захвата шлака за 0,8 секунды до его начала. Это снизило количество попадающего шлака с 20 кг до 2–3 кг на тонну стали.
Какие практические меры позволяют минимизировать попадание шлака в ковш?
Рекомендуется поэтапный слив: 70% стали при угле наклона печи 12–15°, остаток — при 25° с контролем по весу ковша. Эффективно комбинировать гидравлический затвор с газовым душированием (аргон через донные фурмы снижает турбулентность на 30%). Систему машинного зрения калибруют каждую смену на эталонных записях чистой стали и эмульсии. Также важен регулярный аудит выпускного узла — перекос канала на 2–3 мм увеличивает захват шлака на 15–20%.