Физика процесса: почему настыль — это не просто грязь
Застывший металл в горловине плавильной печи — это не хаотичное скопление шлака, а сложная композитная структура. Она формируется по законам теплофизики: расплав, попадая в зону с температурой ниже точки солидуса, кристаллизуется послойно, захватывая оксиды, тугоплавкие включения и даже куски футеровки. Именно поэтому настыль не сбить простым ломом — его прочность сопоставима с прочностью металлоконструкции, а адгезия к огнеупорам достигает десятков мегапаскалей.
Профессиональная очистка начинается не с инструмента, а с диагностики. Перед операцией определяют химический состав настыля, толщину корки и температуру в зоне работ. Это критически важно: если внутри застывшей массы остались жидкие включения, неправильный механический удар спровоцирует выброс металла. Поэтому современные методы очистки — это комбинация термического воздействия, кинетической энергии и контролируемого разрушения структуры.
Термический способ: возвращение пламени
Традиционная методика — разогрев настыля до температуры ликвидуса с последующим сливом. Горелки направляют в горловину под углом, создавая направленный факел, который прогревает корку изнутри. Главный секрет здесь — скорость: металл должен стать текучим лишь у стенки, не расплавляя весь массив, иначе он создаст пробку ещё глубже.
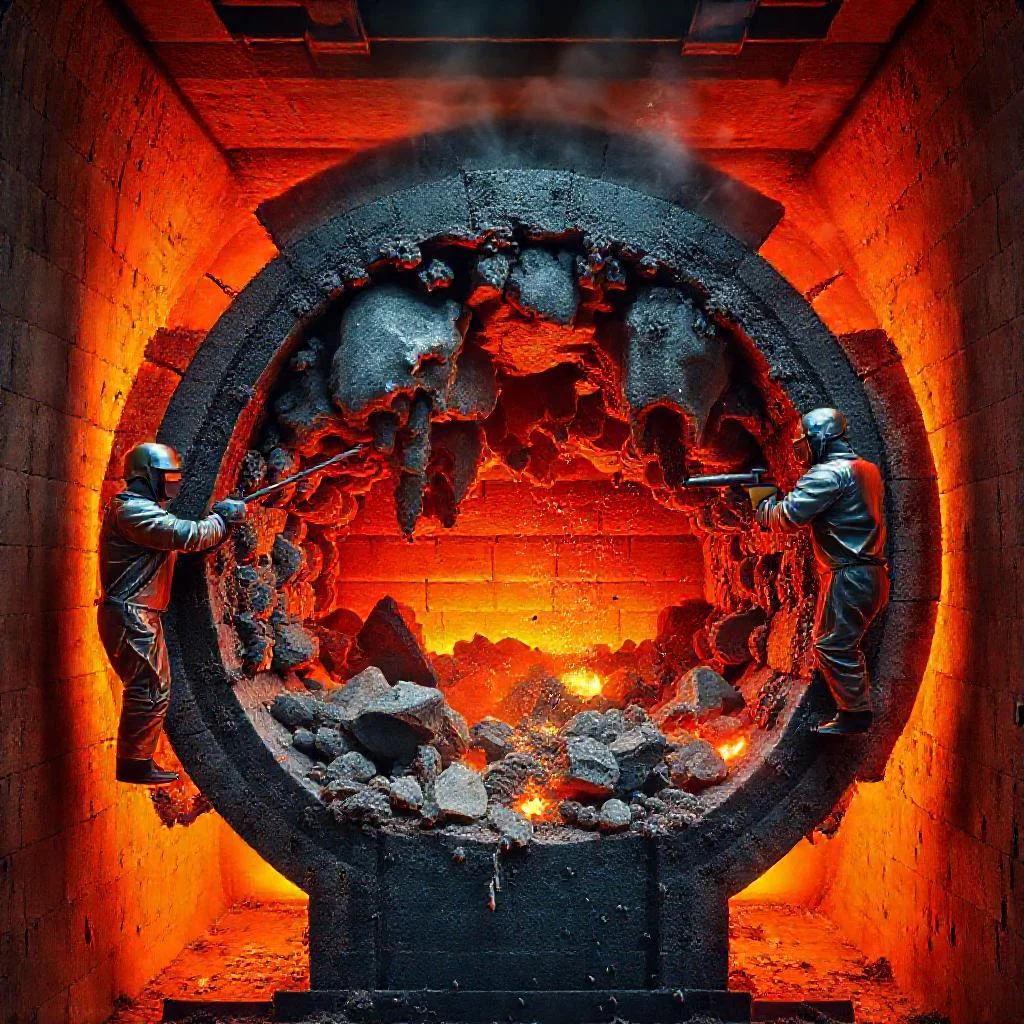
Современные печи используют плазменные горелки или кислородные фурмы. Кислород, подаваемый в зону контакта, вызывает экзотермическую реакцию окисления железа, которая выделяет дополнительное тепло. Это снижает время прогрева на 30–40% и позволяет очищать горловину без полной остановки агрегата. Однако термический метод имеет ограничение — он бесполезен для настылей из высокохромистых сплавов, которые не теряют прочность при нагреве в пределах 1500 °C.
Механическая очистка: от пневмоудара до роботизированной резки
- Пневматические отбойники с удлинёнными пиками — для удаления верхнего рыхлого слоя.
- Гидравлические клиновые устройства, создающие усилие до 50 тонн — они раскалывают настыль по естественным микротрещинам.
- Фрезерные головки с твёрдосплавными зубьями — для точечной выборки в труднодоступных участках.
- Роботизированные манипуляторы с системой технического зрения — выполняют резку с точностью до миллиметра по заданной траектории.
Механические методы эффективны для печей с жёсткой футеровкой, но требуют строгого соблюдения техники безопасности. Персонал находится на безопасном расстоянии, а оператор управляет оборудованием дистанционно. Ключевой риск — повреждение огнеупорной кладки. Поэтому перед ударом инструментом всегда проверяют толщину защитного слоя ультразвуковым толщиномером.
В металлургии нет права на ошибку: одно неверное движение при очистке горловины превращается в аварийный простой на сутки. Мастерство оператора — это умение читать структуру металла через инструмент, чувствовать вибрацию и вовремя снижать усилие.
Химическое разрушение: кислотная атака на молекулярном уровне
Для удаления настылей, содержащих алюминий и оксиды кремния, используют реагентные смеси. Растворы кислот (соляной, серной, фтористоводородной) подают в горловину через инжекторы под давлением. Кислота проникает в поры настыля, разрушает межкристаллические связи, превращая монолит в рыхлую массу, которая легко удаляется скребками.
Этот метод требует последующей нейтрализации гальванических пар и тщательной промывки. Но его огромный плюс — безопасность для футеровки: химическая реакция не создаёт механических нагрузок. Химию выбирают для настылей сложной конфигурации, где ударные инструменты могут вызвать необратимые повреждения каркаса печи.
Комбинированная стратегия: как выбирают оптимальный сценарий
Профессиональные сервисные службы редко используют один метод. Сначала термическая фаза — прогрев корки для снятия поверхностных напряжений. Затем механическая — фиксация инструмента в зоне наименьшего сопротивления. И финальная — гидросбив остатков высокого давления абразивной пульпой. Такая трёхступенчатая схема сокращает время очистки с 12 часов до 2–3, сохраняя ресурс печи.
Решение зависит от трёх факторов: возраст футеровки, состав сплава и доступность внутреннего пространства. Если печь предназначена для спецсталей, химия исключается, уступая место исключительно резке с одновременным вакуумированием пыли. Иногда применяют криогенную заморозку отдельных фрагментов настыля для облегчения хрупкого разрушения.
Профилактика: как не допустить формирования настыля
Лучший способ борьбы — не дать металлу застыть. Оптимизация аэродинамики печи через модернизацию горелочных устройств, автоматический контроль температуры выходящих газов, регулярная продувка горловины инертным газом при простое. Внедрение непрерывного мониторинга толщины настыля лазерными сканерами позволяет запускать очистку до перекрытия сечения, а не после аварии.
Современные печи оснащают системой термоциклирования: перед технологической паузой автоматически снижают мощность, чтобы металл оставался в зоне высокой вязкости, но не схватывался кристаллами. Это снижает частоту необходимости грубой очистки в 4–5 раз, а значит — сокращает эксплуатационные расходы.
Методы очистки горловины печи: сравнительный анализ технологий
| Параметр сравнения | Термический способ | Механическая очистка | Химическое разрушение | Комбинированная стратегия |
|---|---|---|---|---|
| Основной принцип | Разогрев настыля до температуры ликвидуса с последующим сливом расплава | Удаление настыля за счет кинетической энергии инструмента (удар, резка, скол) | Кислотная атака, разрушение межкристаллических связей | Последовательное применение термической, механической и гидроабразивной фаз |
| Типичное оборудование | Плазменные горелки, кислородные фурмы | Пневмоотбойники, гидроклинья (до 50 т), фрезерные головки, роботизированные манипуляторы | Инжекторы для подачи кислот (соляная, серная, фтористоводородная) | Комплекс из горелок, гидроинструмента и установки абразивной пульпы |
| Время очистки | Снижение времени прогрева на 30–40% по сравнению с обычными горелками | Зависит от толщины корки; до 12 часов без комбинирования | Не указано в тексте | Сокращение с 12 до 2–3 часов |
| Ограничения | Бесполезен для высокохромистых сплавов (не теряют прочность при 1500 °C) | Требует проверки толщины футеровки ультразвуком; риск повреждения огнеупорной кладки | Требует нейтрализации гальванических пар и тщательной промывки | Химия исключается для спецсталей; требуется диагностика трех параметров |
| Безопасность для футеровки | Высокая (отсутствие механических нагрузок) | Низкая — высокий риск повреждения огнеупоров | Максимальная — химическая реакция без механического давления | Средняя — зависит от правильного выбора последовательности фаз |
| Область применения | Стандартные настыли, возможность очистки без остановки агрегата | Печи с жесткой футеровкой, удаление верхнего рыхлого слоя | Настыли с алюминием и оксидами кремния, сложная конфигурация горловины | Очистка печей с учетом возраста футеровки, состава сплава и доступности |
| Преимущества | Экзотермическая реакция окисления железа дает доп. тепло; не нужна полная остановка | Точечная выборка в труднодоступных местах; точность резки до 1 мм (роботы) | Безопасность для каркаса печи; подходит для сложных конфигураций | Оптимальное время очистки; сохранение ресурса печи |
| Ключевой риск | Образование пробки глубже при неправильном прогреве | Повреждение футеровки; выброс металла при наличии жидких включений | Возможные повреждения от кислотного воздействия на каркас | Ошибка в выборе метода на первом этапе |
json
{
«@context»: «https://schema.org»,
«@type»: «FAQPage»,
«mainEntity»: [
{
«@type»: «Question»,
«name»: «Почему настыль в горловине печи нельзя сбить простым ломом?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Застывший металл — это сложная композитная структура, сформированная послойно с захватом оксидов и тугоплавких включений. Его прочность сопоставима с металлоконструкцией, а адгезия к огнеупорам достигает десятков мегапаскалей.»
}
},
{
«@type»: «Question»,
«name»: «В чем главный секрет термического метода очистки горловины?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Скорость прогрева: металл должен стать текучим только у стенки, не расплавляя весь массив, иначе образуется более глубокая пробка. Современные плазменные горелки или кислородные фурмы сокращают время прогрева на 30–40%.»
}
},
{
«@type»: «Question»,
«name»: «Какие методы механической очистки применяются для удаления настылей?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Пневматические отбойники для рыхлого слоя, гидравлические клинья с усилием до 50 тонн, фрезерные головки для труднодоступных участков и роботизированные манипуляторы с точностью резки до миллиметра.»
}
},
{
«@type»: «Question»,
«name»: «Когда применяют химический способ разрушения настыля и в чем его преимущество?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Химию используют для настылей с алюминием и оксидами кремния, а также сложной конфигурации. Кислоты разрушают межкристаллические связи, что безопасно для футеровки, так как не создает механических нагрузок.»
}
},
{
«@type»: «Question»,
«name»: «Как выглядит комбинированная стратегия очистки и какие факторы влияют на выбор?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Трехступенчатая схема: прогрев для снятия напряжений, механическая фиксация в зоне наименьшего сопротивления, гидросбив абразивной пульпой. Выбор зависит от возраста футеровки, состава сплава и доступности пространства.»
}
}
]
}