Физика металла: почему пузырьки — главный враг слитка
Когда расплавленная сталь покидает ковш и устремляется в изложницу, внутри нее продолжается скрытая жизнь. Растворенные газы — водород, азот, кислород — ведут себя как бомбы замедленного действия. При кристаллизации растворимость этих элементов падает в разы, и они стремятся выделиться в виде пузырей, которые навсегда остаются в толще металла.
Представьте себе губку, которую сжали, а потом резко отпустили. Именно так ведет себя сталь, застывающая с газовыми включениями — она становится рыхлой, теряет плотность и, что критично, прочностные характеристики. Вакуумирование решает эту проблему радикально: в вакуумной камере давление падает до 1-2 мм ртутного столба, и растворенные газы буквально «выкипают» из жидкого металла еще до того, как он попадет в форму.
Кислород: невидимая ржавчина, разрушающая структуру
Кислород — самый коварный спутник сталеплавильного производства. Он не просто создает поры, а вступает в реакцию с углеродом, образуя оксид углерода, который вспенивает металл. Но хуже другое: кислород формирует хрупкие оксидные включения — эндогенную «грязь», которая становится концентратором напряжений.
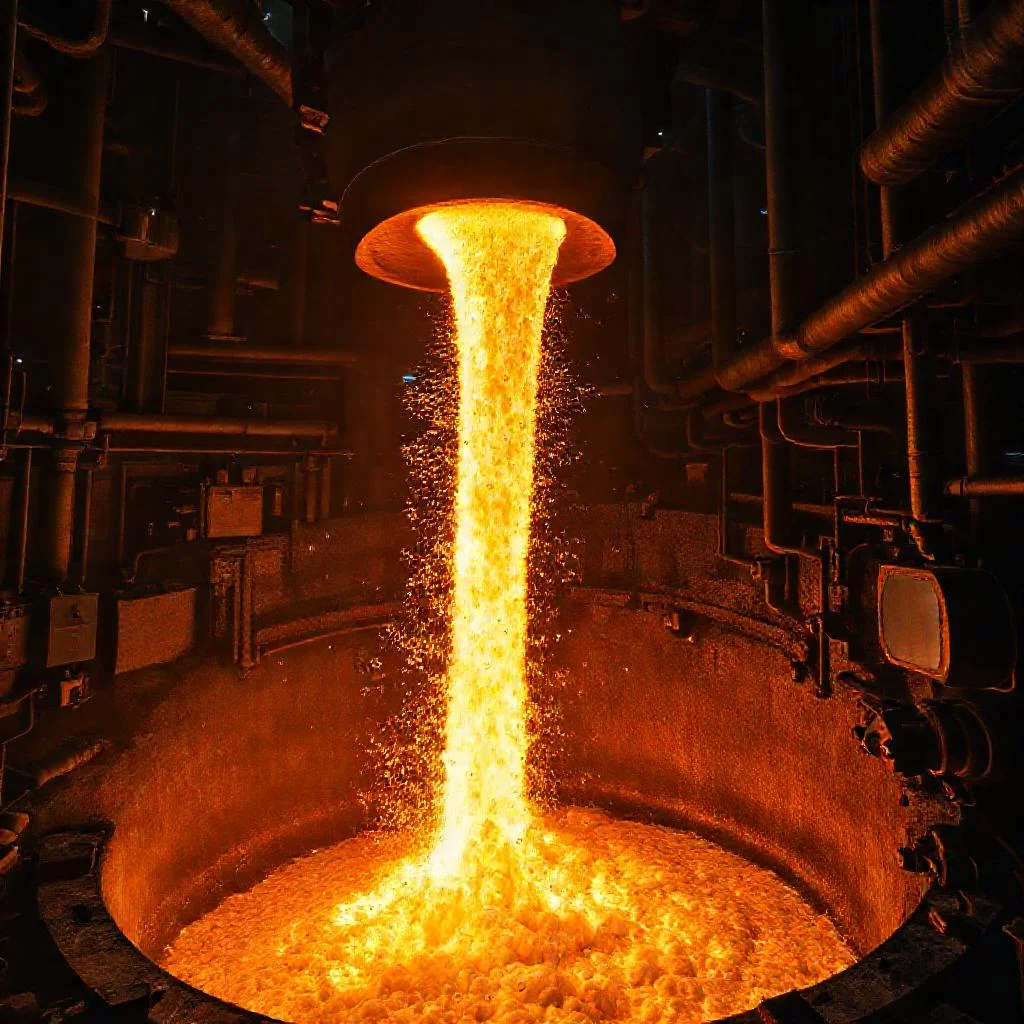
Вакуумная обработка запускает реакцию раскисления: углерод, находящийся в стали, активно связывает кислород при низких давлениях. Образующийся газообразный СО удаляется насосами, а металл очищается без добавления большого количества ферросплавов. Это двойная выгода: снижается себестоимость и одновременно повышается чистота стали по неметаллическим включениям.
Водород и «флокены»: скрытая угроза для крупных поковок
Водород — настоящий бич для производителей крупных слитков и поковок. Даже несколько частей на миллион этого легкого газа способны вызвать образование флокенов — внутренних трещин, похожих на серебристые пятна излома. Такие дефекты не обнаруживаются при поверхностном контроле, но приводят к внезапному разрушению деталей под нагрузкой.
Именно вакуумирование является единственным надежным способом снизить содержание водорода до безопасного уровня ниже 1,5 ppm. Процесс дегазации протекает быстро и эффективно, ведь диффузия водорода в жидкой стали в тысячи раз быстрее, чем в твердом металле. Поэтому обработка в вакууме на этапе жидкого состояния — это страховка от многомиллионных убытков на финишной стадии производства.
«Хорошая сталь начинается не в форме, а в вакууме. Там, где тишина и разреженность вытягивают наружу все пороки расплава, оставляя лишь чистый металл, готовый к перерождению в надежную деталь».
Что дает вакуумирование на практике: от усталости до коррозии
Промышленная статистика и лабораторные испытания однозначны: вакуумированная сталь превосходит обычную по целому комплексу эксплуатационных параметров. В первую очередь это касается усталостной прочности — именно того показателя, который определяет ресурс валов, шестерен и подшипников, работающих под циклическими нагрузками.
Кроме того, очищенный металл демонстрирует более высокую коррозионную стойкость и лучше сваривается. Микроструктура становится однородной, а анизотропия свойств (разница между продольными и поперечными характеристиками) сокращается в разы. Это критически важно для ответственных элементов трубопроводов, корпусов судов и мостовых конструкций.
- Повышение пластичности и ударной вязкости при отрицательных температурах
- Снижение разброса механических свойств от плавки к плавке
- Улучшение обрабатываемости резанием за счет отсутствия твердых оксидов
- Возможность легирования стали алюминием и титаном без образования крупных скоплений неметаллических включений
Технологии дегазации: от камер к циркуляционным установкам
Современные металлургические заводы используют два основных подхода к вакуумированию: порционное и циркуляционное. Порционный метод (VD) прост и надежен: ковш со сталью помещают в камеру, откачивают воздух и выдерживают металл в течение 15-20 минут. Этого достаточно для базовой дегазации, но есть ограничение по глубине обработки.
Циркуляционный метод (RH/RH-OB) более производителен и позволяет не только дегазировать, но и точно корректировать химический состав в процессе обработки. Сталь непрерывно прокачивается через вакуумную камеру с помощью подъемного газа — аргона, что обеспечивает многократное обновление поверхности контакта металла с разреженной средой. Именно RH-установки стали стандартом для производства высококачественного автолиста и трубных марок стали.
Экономика процесса: почему вакуум окупается всегда
Скептик может возразить: установка вакуумирования требует огромных капитальных затрат, электроэнергии и обслуживания. Но расчеты показывают обратное: брак и рекламации от потребителей обходятся значительно дороже. Если сортовая заготовка с газовыми пузырями уходит в прокат, дефект проявится только на финишной операции — это потеря всего передела.
Внедрение вакуумирования снижает долю отсортированного металла на 70-90%, позволяет использовать более дешевые виды шихты и сокращает расход раскислителей. Такой симбиоз качества и экономии делает вакуумную обработку не роскошью, а необходимым инструментом любого цеха, претендующего на выпуск стали высшего качества.
Ключевые параметры влияния вакуумирования на качество жидкой стали
| Параметр / Проблема | Без вакуумирования (обычная сталь) | После вакуумирования | Механизм воздействия / Пояснение |
|---|---|---|---|
| Содержание водорода | Высокое (риск образования флокенов) | Ниже 1,5 ppm (безопасный уровень) | Диффузия водорода в жидкой стали в тысячи раз быстрее, чем в твердом металле — дегазация на этапе расплава |
| Давление в вакуумной камере | — | 1–2 мм ртутного столба | При таком разрежении растворенные газы буквально «выкипают» из жидкого металла |
| Реакция с кислородом | Образует хрупкие оксидные включения (эндогенную «грязь») | Углерод активно связывает кислород, образуя газообразный СО, который удаляется насосами | Запускается реакция раскисления без добавления большого количества ферросплавов — двойная выгода |
| Пористость слитка | Рыхлая структура, газовые пузыри остаются в толще металла | Плотная, однородная микроструктура | Растворенные газы (водород, азот, кислород) удаляются до кристаллизации |
| Усталостная прочность | Низкая — оксиды и поры становятся концентраторами напряжений | Высокая — определяет ресурс валов, шестерен и подшипников под циклическими нагрузками | Отсутствие неметаллических включений и газовых раковин |
| Коррозионная стойкость и свариваемость | Низкая, проблемы при сварке | Высокая стойкость, отличная свариваемость | Очистка от газов и оксидных включений |
| Анизотропия свойств | Значительная разница между продольными и поперечными характеристиками | Разница сокращается в разы | Однородность микроструктуры — критично для трубопроводов, корпусов судов и мостов |
| Пластичность и ударная вязкость | Низкая при отрицательных температурах | Повышенная пластичность и ударная вязкость | Отсутствие газовых пузырей и хрупких оксидов |
| Обрабатываемость резанием | Плохая из-за твердых оксидов | Улучшенная — отсутствие твердых включений | Чистота стали по неметаллическим включениям |
| Разброс свойств от плавки к плавке | Значительный | Сниженный | Стабильный химический состав и структура |
| Доля отсортированного металла (брак) | Высокая — дефект проявляется на финишной операции проката | Снижение на 70–90% | Вакуумирование устраняет скрытые дефекты до разливки |
| Расход раскислителей и ферросплавов | Высокий | Снижение расхода — углерод работает как раскислитель в вакууме | Экономия на материалах при одновременном повышении чистоты стали |
| Продолжительность обработки (метод VD) | — | 15–20 минут выдержки в вакуумной камере | Порционный метод — достаточно для базовой дегазации |
| Метод циркуляционного вакуумирования (RH/RH-OB) | — | Непрерывная прокачка стали через вакуумную камеру с аргоном | Обеспечивает многократное обновление поверхности контакта металла с разреженной средой, позволяет корректировать химсостав |
| Возможность легирования (алюминий, титан) | Образуются крупные скопления неметаллических включений | Легирование без образования скоплений включений | Вакуум создает условия для чистого легирования |
Ключевые вопросы о вакуумировании жидкой стали
Какие дефекты возникают в стали без вакуумирования?
Без вакуумной обработки в застывшем металле остаются газовые пузыри (водород, азот, кислород), которые делают сталь рыхлой и пористой, как губка. Это приводит к потере плотности, снижению прочностных характеристик и образованию внутренних трещин (флокенов), которые могут вызвать внезапное разрушение деталей под нагрузкой.
Как вакуумирование удаляет кислород из стали?
В вакуумной камере при давлении 1-2 мм ртутного столба углерод, содержащийся в стали, активно вступает в реакцию с кислородом, образуя газообразный оксид углерода (СО). Этот газ удаляется насосами, что позволяет очистить металл от кислорода без добавления большого количества ферросплавов, снижая себестоимость и повышая чистоту стали.
Почему вакуумирование критически важно для крупных поковок?
Для крупных слитков и поковок водород представляет особую опасность: даже несколько частей на миллион вызывают образование флокенов — внутренних трещин, невидимых при поверхностном контроле. Только вакуумирование позволяет снизить содержание водорода до безопасного уровня ниже 1,5 ppm, так как диффузия водорода в жидкой стали в тысячи раз быстрее, чем в твердом металле.
Какие эксплуатационные свойства улучшаются после вакуумирования?
Вакуумированная сталь демонстрирует повышенную усталостную прочность (критично для валов, шестерен и подшипников), более высокую коррозионную стойкость, лучшую свариваемость, повышенную пластичность и ударную вязкость при отрицательных температурах. Микроструктура становится однородной, а анизотропия свойств сокращается в разы.
В чем разница между порционным и циркуляционным вакуумированием?
Порционный метод (VD) прост и надежен: ковш со сталью помещают в камеру и выдерживают 15-20 минут — этого достаточно для базовой дегазации. Циркуляционный метод (RH/RH-OB) более производителен: сталь непрерывно прокачивается через вакуумную камеру с помощью аргона, что позволяет не только дегазировать, но и точно корректировать химический состав. RH-установки стали стандартом для производства автолиста и трубных марок стали.