Физика процесса: почему слиток нельзя остановить
Металлургические комбинаты работают в режиме непрерывного цикла. Остановка разливочной машины ради резки — это потеря миллионов рублей из-за простоя оборудования и перерасхода энергоресурсов. Именно поэтому слиток, выходящий из кристаллизатора или нагревательной печи, режут прямо на ходу, не сбрасывая скорость конвейера. Скорость движения может варьироваться от 0,5 до 5 метров в минуту, и резак должен успевать за этим темпом, формируя идеально ровный срез.
Ключевая сложность заключается в синхронизации. Оператору или автоматизированной системе необходимо учитывать не только горизонтальную подачу, но и тепловую инерцию металла. Струя кислорода подается под строго выверенным углом, а сам резак движется по рельсовой тележке параллельно слитку. Если скорость резания не совпадет со скоростью конвейера, получится косой срез или пережог, который отправит заготовку в брак.
Оснащение рабочей зоны: газовый тракт и автоматика
Современные кислородные резаки для движущихся слитков — это сложные агрегаты, работающие в связке с лазерными дальномерами и датчиками температуры. Система управления получает сигнал от энкодера о скорости движения слитка и автоматически корректирует положение суппорта. Резчик лишь задает программу: длину отрезаемой заготовки и тип стали, а дальше машина сама подстраивается под ритм производства.
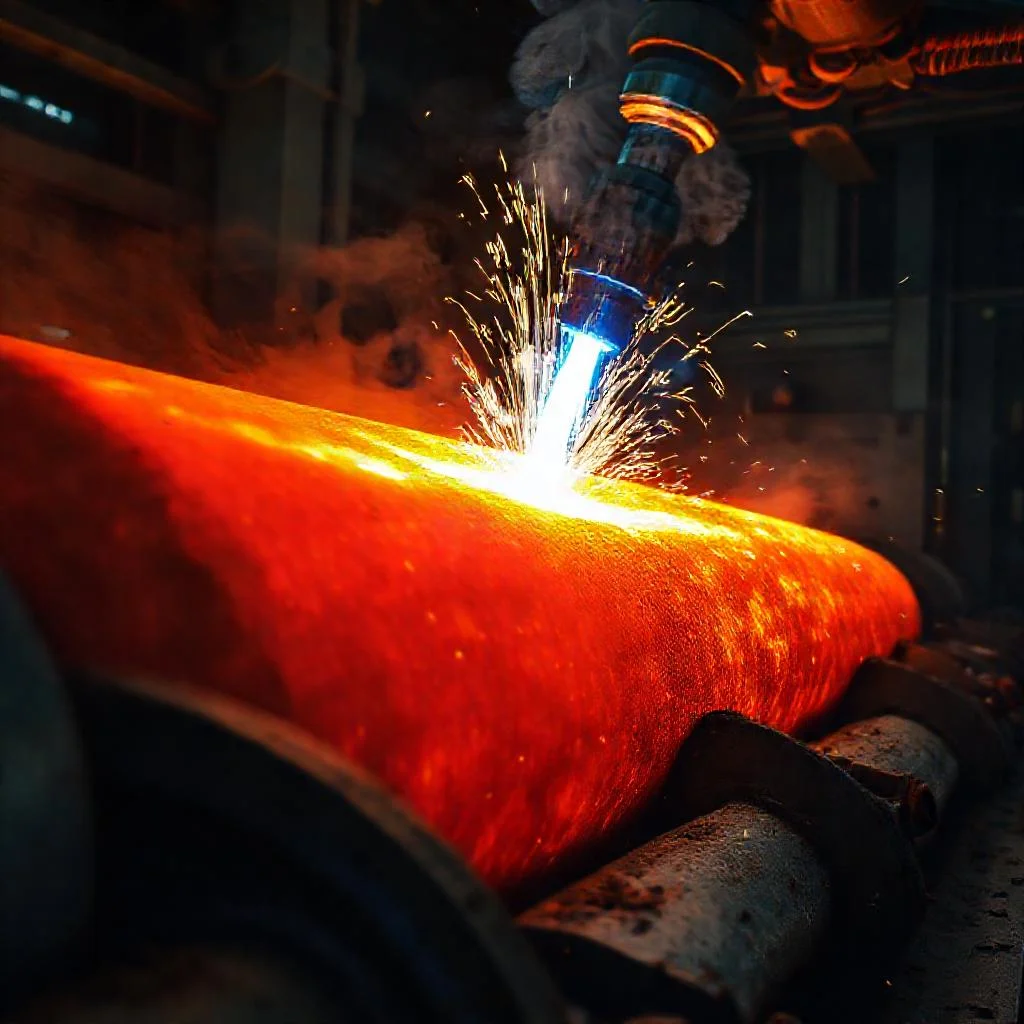
Газовый тракт заслуживает отдельного внимания. Для качественного реза используется смесь технического кислорода (чистота не ниже 99,5%) и природного газа или пропана. Давление в магистрали поддерживается на уровне 8–12 атмосфер, что обеспечивает мощную окислительную струю. При этом важно следить за чистотой сопла — даже микрочастицы окалины искажают факел и делают кромку рваной.
Техника резания: от подогрева до сквозного прожига
Процесс начинается с момента, когда слиток приближается к резаку. Сначала включается подогревающее пламя, которое разогревает точку реза до температуры воспламенения стали (около 1100–1300°C). На этой стадии оператор не включает подачу режущего кислорода — важно создать «температурную подушку» на поверхности. Как только металл начинает светиться ярко-оранжевым цветом, в игру вступает режущая струя.
Разрез движущегося слитка происходит не одномоментно: сопло начинает движение от края, прорезая кромку, а затем медленно ведет линию к противоположной стороне. Профессионалы называют это «плавающим резом». Угол наклона горелки обычно составляет 2–5 градусов в сторону, противоположную движению слитка. Это компенсирует гидродинамическое сопротивление расплавленного шлака и обеспечивает перпендикулярность среза.
- Использование автоматической системы слежения за кромкой с фотоэлементами исключает «гуляние» линии реза при вибрации слитка.
- Применение водяного охлаждения головки резака позволяет работать с высоколегированными сталями без перегрева сопла.
- Для толстых слитков (свыше 400 мм) используется двухступенчатая резка: сначала грубая прорезь, затем финишная зачистка.
Работа с дефектами: когда струя «проваливается»
Даже идеально настроенное оборудование иногда дает сбои. Самая частая проблема — «провал струи»: режущий кислород уходит в полость шлака и перестает окислять металл. Это случается при слишком высокой скорости конвейера или при наличии внутренних раковин в слитке. Опытный оператор мгновенно считывает изменение звука и цвета пламени, снижая скорость подачи на 10–15% и увеличивая давление кислорода.
Также встречается проблема налипания шлака на нижней кромке реза. Это происходит при недостаточном угле наклона сопла или при низкой температуре подогрева. В автоматическом режиме система сканирует нижнюю часть заготовки ультразвуковым датчиком и корректирует высоту горелки. Такая тонкая настройка позволяет получать кромку с шероховатостью Ra 12,5, что в большинстве случаев исключает дальнейшую механическую обработку.
Техника безопасности при работе с движущимся металлом
Работа в зоне резки движущегося слитка — это самый опасный этап металлургического цикла. Раскаленные искры, брызги жидкого шлака и выделяющиеся газы требуют особой дисциплины. Оператор обязан находиться в защитном костюме с асбестовым покрытием и в маске со светофильтром. При этом крайне важно следить за тем, чтобы газовые шланги были проложены вне зоны движения механизмов — разрыв шланга приводит к мгновенному возгоранию.
Обязательным элементом является стационарная система аспирации, которая отсасывает дым и пары окалины непосредственно от места реза. Без этого в радиусе 10 метров образуется завеса из мельчайших частиц оксида железа, которая не только ухудшает видимость, но и оседает в легких. Современные цеха также оснащаются датчиками утечки газа, которые блокируют подачу кислорода при малейшем падении давления в магистрали.
«Рез движущегося слитка — это не механическая операция, а танец с огнем, где каждый миллиметр и каждая десятая доля секунды решают судьбу тонны металла. Настоящий мастер чувствует металл через вибрацию резака, как хирург чувствует ткани через скальпель».
Оптимизация процесса: экономия кислорода и скорость
Главный экономический показатель работы резака — расход кислорода на тонну готовой продукции. Опытные технологи добиваются снижения этого показателя за счет использования адаптивных сопел, которые автоматически регулируют диаметр струи в зависимости от толщины слитка. Например, для заготовки толщиной 100 мм достаточно расхода 30 кубометров в час, тогда как для слитка 600 мм потребуется уже 120 кубометров в час. Оптимальный подбор режима позволяет экономить до 18% газа.
Второй важный аспект — скорость резания. Она рассчитывается по формуле, учитывающей теплопроводность стали и температуру плавления. Слишком быстрое движение дает непрорезанные участки, слишком медленное — перегрев и образование толстого грата. Золотая середина для углеродистой стали — 45–55 см/мин. Современные ЧПУ-системы позволяют настраивать эту скорость в автоматическом режиме, сканируя температуру поверхности пирометром в реальном времени, что сводит к минимуму участие человека в процессе.
Технологические параметры кислородной резки движущегося слитка
| Параметр / Характеристика | Диапазон / Значение | Примечания / Условия применения |
|---|---|---|
| Скорость движения слитка (конвейера) | 0,5 – 5,0 м/мин | Скорость варьируется в зависимости от типа разливочной машины и сортамента; резак должен синхронизироваться с этим темпом |
| Чистота технического кислорода | Не ниже 99,5% | Используется смесь технического кислорода с природным газом или пропаном |
| Рабочее давление в магистрали | 8 – 12 атмосфер | Обеспечивает мощную окислительную струю; при падении давления автоматика блокирует подачу газа |
| Температура воспламенения стали (подогрев) | 1100 – 1300°C | На стадии подогрева режущий кислород не подается — создается «температурная подушка» |
| Угол наклона горелки к направлению движения слитка | 2 – 5 градусов | Наклон в сторону, противоположную движению, компенсирует сопротивление расплавленного шлака |
| Толщина слитка для двухступенчатой резки | Свыше 400 мм | Сначала грубая прорезь, затем финишная зачистка |
| Корректировка скорости конвейера при «провале струи» | Снижение на 10 – 15% | При «провале струи» оператор снижает скорость подачи и увеличивает давление кислорода |
| Шероховатость кромки после автоматической резки | Ra 12,5 | При автоматической коррекции высоты горелки и ультразвуковом сканировании; исключает механическую обработку |
| Расход кислорода для слитка толщиной 100 мм | ≈ 30 м³/час | При использовании адаптивных сопел, регулирующих диаметр струи |
| Расход кислорода для слитка толщиной 600 мм | ≈ 120 м³/час | Оптимальный подбор режима экономит до 18% газа |
| Оптимальная скорость резания для углеродистой стали | 45 – 55 см/мин | Слишком быстро — непрорезанные участки; слишком медленно — перегрев и грат |
| Требования к защите оператора | Костюм с асбестовым покрытием, маска со светофильтром | Газовые шланги прокладываются вне зоны движения механизмов; обязательна аспирация |
Частые вопросы о резке движущегося слитка кислородным газовым резаком
Как резак успевает разрезать слиток, который непрерывно движется?
Резак установлен на подвижной тележке, которая движется параллельно слитку с той же скоростью, что и конвейер (обычно 0,5–5 м/мин). Система управления получает сигнал от энкодера о скорости движения слитка и автоматически корректирует положение суппорта. Это позволяет формировать ровный срез на ходу, не останавливая производство.
Почему нельзя просто остановить слиток для резки?
Остановка разливочной машины ради резки приводит к простою оборудования и перерасходу энергоресурсов, что оборачивается потерями миллионов рублей. Металлургические комбинаты работают в непрерывном цикле, поэтому резка выполняется прямо на ходу, не сбрасывая скорость конвейера.
Как обеспечивается перпендикулярность среза при движении слитка?
Угол наклона горелки устанавливается в 2–5 градусов в сторону, противоположную движению слитка. Это компенсирует гидродинамическое сопротивление расплавленного шлака. Дополнительно используются автоматические системы слежения за кромкой с фотоэлементами, которые исключают «гуляние» линии реза при вибрации слитка.
Что делать, если режущая струя «проваливается» в полость шлака?
Это самая частая проблема — «провал струи» происходит при слишком высокой скорости конвейера или при внутренних раковинах в слитке. Опытный оператор снижает скорость подачи на 10–15% и увеличивает давление кислорода. В автоматическом режиме система сканирует нижнюю часть заготовки ультразвуковым датчиком и корректирует высоту горелки.
Из-за чего на нижней кромке реза налипает шлак и как этого избежать?
Налипание шлака происходит при недостаточном угле наклона сопла или при низкой температуре подогрева. Решение — корректировка угла горелки и повышение температуры подогрева до 1100–1300°C перед подачей режущего кислорода. Система с ультразвуковым датчиком автоматически настраивает высоту горелки, что позволяет получать кромку с шероховатостью Ra 12,5.