Физика перегрева: почему валок — это не просто болванка
Когда раскаленная полоса металла встречается с рабочим валком, температура в очаге деформации мгновенно подскакивает до 700–800°C. При этом сердцевина валка остается холодной. Возникает чудовищный градиент температур, который провоцирует термические напряжения. Если не управлять этим процессом, поверхность валка покрывается сеткой разгара — микротрещинами, которые быстро приводят к аварийной остановке стана и замене дорогостоящего инструмента.
Охлаждение в этом контексте решает три задачи одновременно: снимает тепловой пик с поверхности, стабилизирует структуру металла валка и продлевает межперевалочный период. Но просто лить воду на раскаленный металл — грубейшая ошибка. Неуправляемый поток создает паровую рубашку, которая, как термос, изолирует поверхность от охлаждающей среды, провоцируя локальные перегревы неравномерность износа.
Анатомия системы охлаждения: спринклеры, коллекторы и давление
Современные станы оснащаются многосекционными коллекторами, которые распределяют воду в строго выверенной последовательности. Ключевой параметр — удельный расход жидкости на единицу площади контакта. Инженеры манипулируют не только объемом, но и углом атаки струй, их дисперсностью и импульсом. Регулируемые форсунки позволяют создавать зоны интенсивного отвода тепла в точках максимального давления металла на валок.
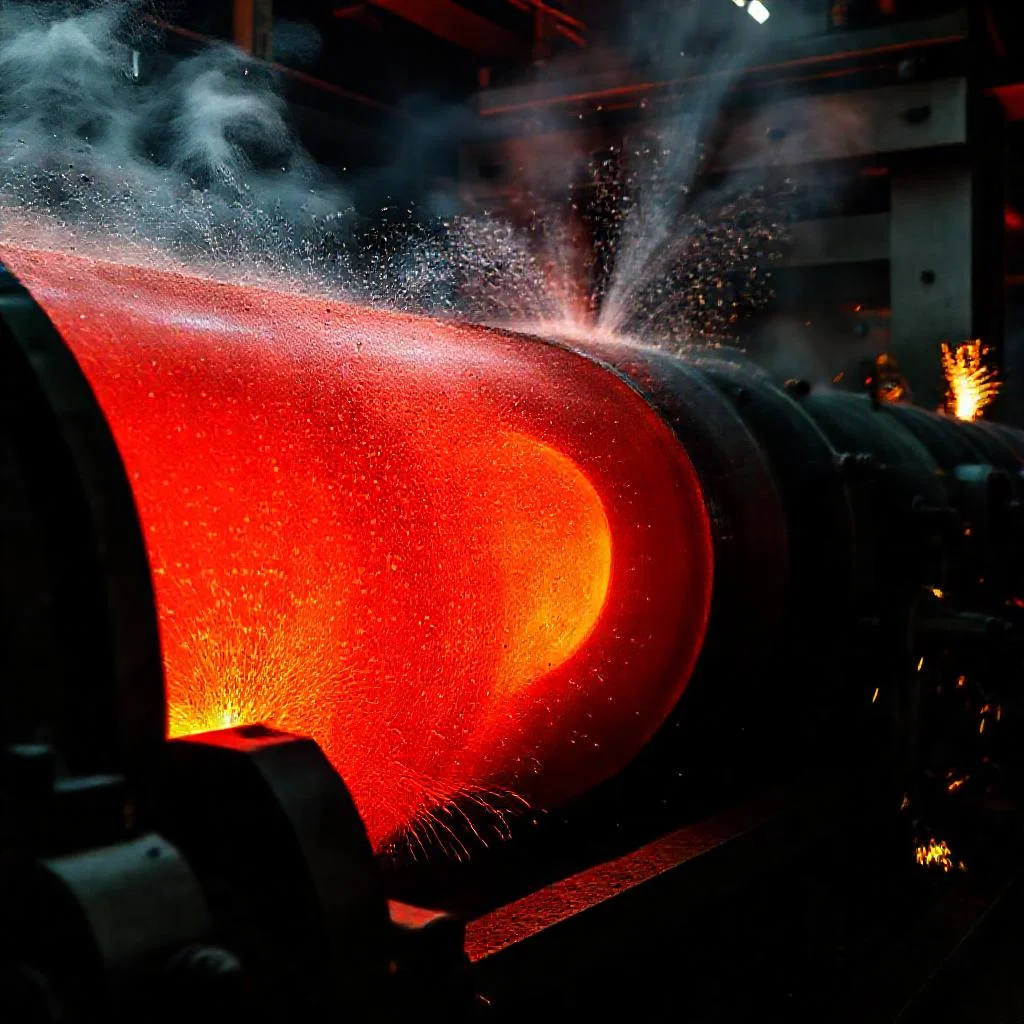
На практике применяется каскадная схема: первичный удар мощных струй «сбивает» паровую пленку, а следующие ряды форсунок обеспечивают пленочное охлаждение. Это предотвращает переохлаждение кромок валка, что так же опасно, как и перегрев. Давление в магистралях обычно поддерживается на уровне 6–10 бар, а качество воды фильтруется до микрочастиц, чтобы исключить засорение сопел и накипеобразование.
Вода — не единственный герой: альтернативные хладагенты
Хотя вода остается базовым агентом, в высокоскоростных клетях активно применяются водовоздушные смеси. Распыление сжатым воздухом, смешанным с водой, дает более мягкое и равномерное охлаждение. Это критически важно, когда речь идет о валках с высокой твердостью бочки (например, из высокохромистых сталей), которые чувствительны к термическому удару.
Существуют также системы с использованием эмульсий и специальных технологических смазочно-охлаждающих жидкостей. Они не только отводят тепло, но и снижают коэффициент трения в очаге деформации. Однако их применение требует сложной системы регенерации и очистки, поэтому такие решения оправданы только в прецизионных станах, где качество поверхности готового листа критично. Дистиллированная вода или техническая вода с присадками — вопрос экономики и экологии конкретного производства.
Адаптивный контур: как автоматика «чувствует» температуру
Современный прокатный стан — это киберфизическая система. Пирометры и тепловизоры в режиме реального времени отслеживают температуру бочки валка в нескольких точках. Сигнал поступает в АСУ ТП, которая за доли секунды изменяет производительность насосов и открытие клапанов на отдельных секциях коллектора. Такая обратная связь позволяет избежать «перегрева-переохлаждения» при сбросе скорости или прокатке тонких полос.
- Пропорциональные клапаны с сервоприводом регулируют поток с точностью до 0,1 литра в минуту на конкретный участок.
- Оптические пирометры (спектрального отношения) исключают погрешности от дыма и пара.
- Математическая модель теплового профиля валка позволяет прогнозировать изменение выпуклости бочки и вовремя корректировать настройки стана.
- Системы диагностики сопел отслеживают засоры и автоматически запускают процедуру прочистки обратным потоком.
Грамотная настройка контура охлаждения напрямую влияет на плоскостность полосы. Если валок по центру переохлажден, он становится выпуклым, что ведет к короблению металла. Если перегрет по краям — получаем ромбовидное сечение. Поэтому автоматика работает в связке с системами измерения профиля, создавая замкнутый цикл управления качеством.
«Управление охлаждением валка — это не инженерная рутина, а тонкое искусство балансирования между скоростью отвода тепла и сохранением целостности металла. Ошибка в десять градусов превращает надежный инструмент в груду треснувшего металлолома всего за один час работы стана».
Теплоотвод и ресурс: экономика межперевалочного периода
Стойкость валка — это главный показатель эффективности охлаждения. При оптимальном режиме количество перевалок сокращается кратно. Представьте: каждый вывод валков из клети стоит от нескольких часов простоя до смены целой смены производства. Правильное охлаждение уменьшает вероятность аварийных разрушений и увеличивает количество металла, прокатанного на одной паре валков, на 20–30%.
Кроме того, охлаждение влияет на структуру самого валка при его подготовке к работе. Существует практика превентивного подогрева бочки перед началом прокатки (до 150–200°C), чтобы избежать термического шока при первом контакте с горячей полосой. Далее система охлаждения лишь поддерживает тепловой баланс, не позволяя поверхности перегреваться выше критических значений твердости.
Нестандартные режимы: высокоскоростная и сверхтонкая прокатка
Когда стан работает на скоростях выше 25 м/с, стандартные спринклерные системы становятся бесполезными. Вода не успевает проникнуть в зону контакта из-за аэродинамической подушки, создаваемой вращающимся валком. Здесь применяются щелевые коллекторы, расположенные почти вплотную к поверхности, и мощное ламинарное охлаждение, которое подает воду сплошной пленкой под низким давлением, исключая разбрызгивание.
Для сверхтонких полос критически важна равномерность теплосъема по ширине бочки. Здесь используется поперечная сегментация: секции длиной 300-500 мм включаются поочередно в зависимости от того, где движется кромка полосы. Это позволяет избежать «термической гребенки», когда соседние участки валка имеют разную температуру и, следовательно, разный коэффициент линейного расширения, что приводит к микрорельефу на готовом листе.
Сравнение методов и параметров охлаждения рабочих валков при горячей прокатке
| Параметр / Характеристика | Водяное охлаждение (спринклерное) | Водовоздушное охлаждение | Эмульсии / СОЖ |
|---|---|---|---|
| Основной хладагент | Техническая вода (с фильтрацией до микрочастиц) | Смесь воды и сжатого воздуха | Эмульсии или специальные технологические жидкости |
| Принцип действия | Каскадная схема: первичный удар мощных струй «сбивает» паровую пленку, затем пленочное охлаждение | Распыление сжатым воздухом, смешанным с водой — мягкое равномерное охлаждение | Отвод тепла + снижение коэффициента трения в очаге деформации |
| Рабочее давление в магистрали | 6–10 бар | Не указано (сжатый воздух) | Не указано |
| Тип форсунок / коллекторов | Многосекционные коллекторы, регулируемые форсунки с изменяемым углом атаки и дисперсностью | Не указано | Не указано |
| Преимущества | Экономичность; базовый агент для большинства станов; предотвращает переохлаждение кромок | Мягкое и равномерное охлаждение; критично для валков с высокой твердостью бочки (высокохромистые стали); нет термического удара | Повышение качества поверхности; снижение трения; подходит для прецизионных станов |
| Недостатки / ограничения | Неуправляемый поток создает паровую рубашку (эффект термоса); требуется точная настройка | Не указано (менее интенсивное, чем вода) | Сложная система регенерации и очистки; экономически оправдано только для прецизионных станов |
| Область применения | Стандартные станы горячей прокатки | Высокоскоростные клети; валки из высокохромистых сталей | Прецизионные станы, где критично качество поверхности листа |
Ключевые параметры управления и контроля охлаждения
| Параметр | Значение / Диапазон | Назначение |
|---|---|---|
| Температура в очаге деформации | 700–800°C | Исходная тепловая нагрузка на поверхность валка |
| Давление в магистралях (вода) | 6–10 бар | Обеспечение эффективного теплоотвода |
| Точность регулировки потока (пропорциональные клапаны) | до 0,1 л/мин на участок | Адаптивное управление в реальном времени |
| Температура превентивного подогрева бочки | 150–200°C | Предотвращение термического шока перед первым контактом с полосой |
| Скорость прокатки для смены режима | выше 25 м/с | Переход от спринклерных систем к ламинарному (щелевому) охлаждению |
| Ширина поперечной сегментации секций | 300–500 мм | Равномерный теплосъем по ширине бочки (для сверхтонких полос) |
| Увеличение ресурса валков | +20–30% | Экономический эффект от правильного охлаждения (межперевалочный период) |
Ключевые вопросы об охлаждении валков
Почему нельзя просто лить воду на раскаленный валок?
Прямая подача воды создает паровую рубашку, которая действует как термос, изолируя поверхность и препятствуя отводу тепла. Это вызывает локальные перегревы, неравномерный износ и образование трещин (сетки разгара).
Как давление и конструкция форсунок влияют на охлаждение?
Используется каскадная схема: мощные струи (при 6–10 бар) «сбивают» паровую пленку, а последующие форсунки обеспечивают пленочное охлаждение. Регулировка угла атаки и дисперсности струй позволяет создавать зоны интенсивного отвода тепла в точках максимального контакта, предотвращая переохлаждение кромок.
Когда применяют водовоздушные смеси вместо чистой воды?
В высокоскоростных клетях и для валков с высокой твердостью бочки. Распыление водой с воздухом дает более мягкий и равномерный отвод тепла, снижая риск термического удара по чувствительным материалам.
Как автоматика поддерживает оптимальную температуру валка?
Пирометры и тепловизоры в реальном времени передают данные в АСУ ТП, которая изменяет расход и давление воды через пропорциональные клапаны с точностью до 0,1 л/мин. Это позволяет компенсировать колебания тепловой нагрузки при изменении скорости или толщины полосы.
Почему важно избегать переохлаждения валка по краям?
Если кромки переохлаждены, валок становится выпуклым, что приводит к короблению полосы. Если перегреты по центру — получается ромбовидное сечение. Равномерное охлаждение критически важно для плоской формы готового листа.