Путь рулона: от горячего проката до зеркального блеска
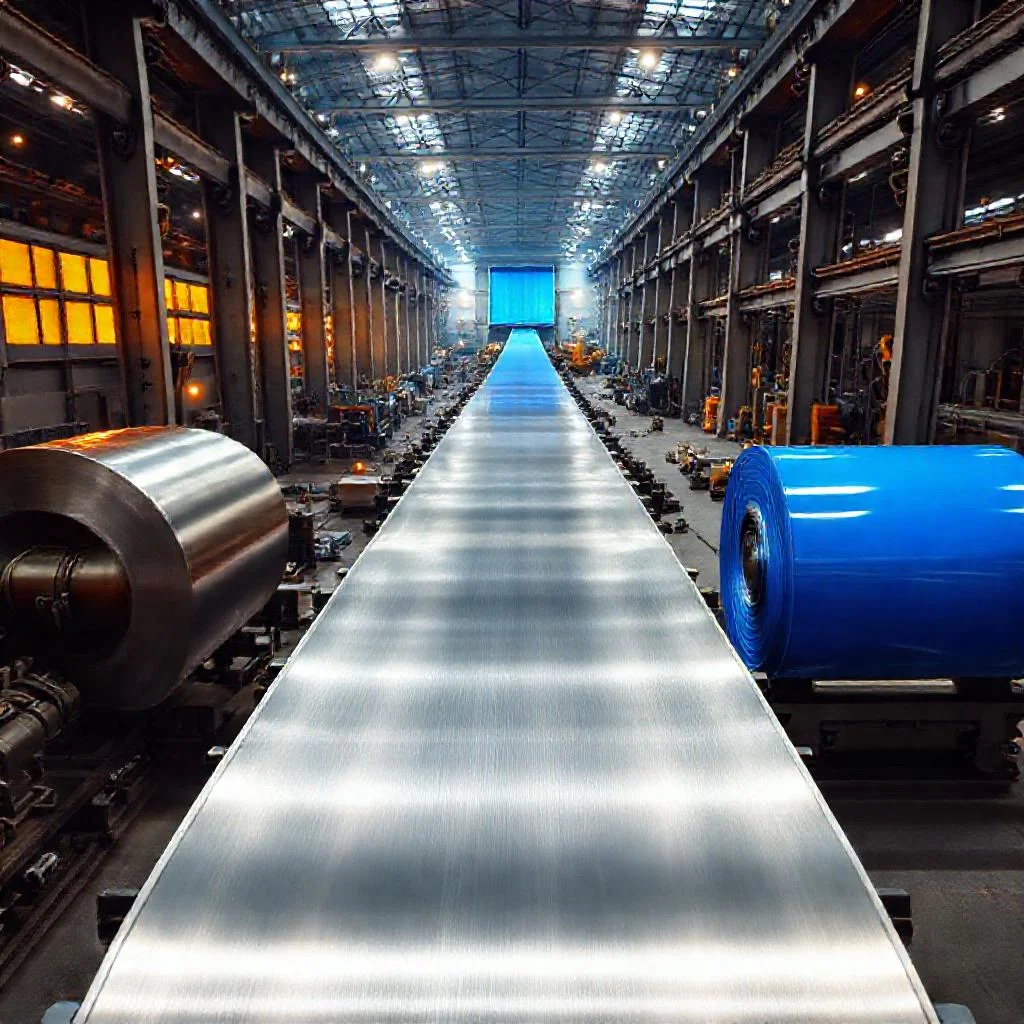
Представьте себе многотонный стальной слиток, который после ряда трансформаций превращается в тончайший лист, способный отражать свет, как ювелирное изделие. Между этими состояниями — сложный технологический лабиринт, где ключевую роль играет не только металлургия, но и химия, физика и точная автоматика. Непрерывная линия окраски — это не просто цех, это конвейер времени, где каждый метр полотна проходит путь, сравнимый с многочасовым многослойным уходом за кожей, только в промышленных масштабах.
Скорость движения полосы здесь достигает 100-180 метров в минуту. Это означает, что за одну рабочую смену через агрегат проходит километры стали, которая на выходе приобретает не только эстетичный вид, но и защитные свойства от коррозии и механических повреждений. Секрет успеха кроется в последовательности этапов, каждый из которых критически влияет на конечный результат — адгезию покрытия, равномерность цвета и долговечность эксплуатации.
Химическая ванна: очистка как фундамент качества
Никакое покрытие не «прилипнет» к грязной поверхности. Поэтому первый этап — это тщательная подготовка, включающая в себя обезжиривание и удаление окалины. Рулон разматывается и попадает в секцию щелочной и кислотной обработки. Здесь используются растворы на основе гидроксида натрия и ингибированной соляной кислоты. Именно благодаря этим агрессивным средам сталь становится идеально чистой, приобретая равномерную шероховатость, необходимую для надежного сцепления с полимером.
Завершается мойка горячей деминерализованной водой и сушка в высокотемпературных камерах. Если пропустить этот этап или нарушить температурный режим, в процессе эксплуатации под пленкой начнется подслойная коррозия. Это приведет к вздутию покрытия и полной потере товарного вида. Профессионалы называют это явление «катастрофой адгезии», и именно борьба с ним начинается задолго до покраски.
Химическая активация: фосфатирование и пассивация
Даже идеально чистая сталь не готова к финишной отделке. Для улучшения сцепления лакокрасочного материала поверхность подвергается процессу фосфатирования. На металл наносится тончайший слой кристаллического фосфата цинка или никеля. Эти микрокристаллы действуют как «якоря» для последующего слоя грунта, создавая микрорельеф, который невозможно увидеть глазом, но который определяет прочность всего пирога покрытия.
Следом идет пассивация — хромсодержащий или безхромный раствор, который консервирует активные центры на поверхности и предотвращает окисление до момента контакта с краской. Современные линии все чаще переходят на экологичные безхромные составы, но их химизм требует более жесткого контроля pH и температуры. На этом этапе закладывается фундамент «иммунитета» будущего покрытия к отслоению и подпленочной ржавчине.
Многослойный «пирог»: грунт, база и финишный лак
Теперь начинается самое интересное — нанесение полимерной системы. В большинстве современных агрегатов используется метод роликовых машин, где краска переносится на полосу через систему резиновых валов. Толщина наносимого слоя регулируется с микронной точностью и контролируется лазерными датчиками. Первым наносится грунтовочный слой, содержащий антикоррозионные пигменты, который заполняет микронеровности фосфатного слоя.
После термообработки в печи полимеризации наносится декоративный базовый слой. Именно здесь формируется цвет и текстура. В зависимости от рецептуры, краска может содержать металлические частицы, антибактериальные добавки или обладать повышенной устойчивостью к ультрафиолету. Верхний слой — финишный лак — обеспечивает глянец, твердость и устойчивость к царапинам. Важно понимать, что толщина всего покрытия редко превышает 50 микрон — это тоньше человеческого волоса, но именно эта «пленка» защищает металл десятилетиями.
Термическая обработка: отверждение и контроль структуры
Краска, нанесенная на металл, — это еще не покрытие. Это сырой гель, который необходимо «запечь» при строго определенной температуре. Полоса проходит через трехзонные печи, где температура постепенно повышается от 80°C до 240°C. В процессе термообработки происходит сшивка молекул полимера, испарение растворителей и формирование окончательной сетки полимерной пленки.
Недостаточная выдержка приведет к мягкости и липкости покрытия, а перегрев — к пожелтению и хрупкости. Современные линии оснащены системами точного контроля температуры в каждой зоне. После печи охлаждение происходит в несколько ступеней: сначала воздухом, затем водяной завесой. Это необходимо для снятия внутренних напряжений и стабилизации геометрических параметров листа, чтобы исключить эффект «банана» при порезке на мерные длины.
Финишный контроль: точность измерений и упаковка
Процесс не заканчивается на выходе из печи. Каждый произведенный рулон проходит жесткий финальный контроль на автоматизированных стендах. Системы машинного зрения сканируют поверхность в поисках сколов, пузырей и посторонних включений. Толщиномеры в режиме реального времени проверяют равномерность слоя по ширине полосы, а блескомеры оценивают эстетику восприятия.
- Контроль цветовых характеристик в системе RAL или NCS с допуском не более ΔE 1.0.
- Испытания на изгиб и удар, имитирующие штамповку и монтаж.
- Оценка адгезии методом решетчатых надрезов.
После всех проверок рулон отправляется на участок упаковки, где его оборачивают в бумагу и металлизированную пленку для защиты от влаги при транспортировке. Процесс завершен: длинная стальная лента превратилась в премиальный продукт, готовый служить в архитектуре, машиностроении и производстве бытовой техники.
«Непрерывная линия окраски — это симфония точности, где каждая капля растворителя и каждая доля градуса в печи имеют значение. Поэтому качество, которое вы видите на фасаде здания, начинается с математической точности внутри промышленного агрегата».
Технологические параметры непрерывной линии окраски стальных рулонов
| Этап процесса | Ключевые параметры | Используемые материалы/реагенты | Температурный режим | Контролируемые показатели качества | Критические риски при нарушении |
|---|---|---|---|---|---|
| Размотка и вход в линию | Скорость полосы: 100–180 м/мин; длина обрабатываемого рулона — километры за смену | Горячекатаный стальной рулон | Окружающая среда (цеховая) | Геометрия полосы, отсутствие деформаций | Неравномерность натяжения, риск обрыва полосы |
| Очистка (обезжиривание и удаление окалины) | Последовательность щелочной и кислотной обработки; финишная мойка горячей деминерализованной водой; сушка в высокотемпературных камерах | Гидроксид натрия; ингибированная соляная кислота; деминерализованная вода | Высокотемпературная сушка (точные значения не указаны) | Чистота поверхности, равномерная шероховатость | Подслойная коррозия, вздутие покрытия, потеря товарного вида — «катастрофа адгезии» |
| Химическая активация (фосфатирование и пассивация) | Нанесение тончайшего слоя кристаллического фосфата; последующая пассивация; на современных линиях — безхромные составы с жестким контролем pH | Фосфат цинка или никеля; хромсодержащий или безхромный раствор | Требуется строгий контроль pH и температуры (точные значения не указаны) | Микрорельеф поверхности, равномерность фосфатного слоя | Отслоение покрытия, подпленочная ржавчина |
| Нанесение многослойного «пирога» (грунт, база, финишный лак) | Метод роликовых машин (система резиновых валов); толщина каждого слоя — с микронной точностью; суммарная толщина покрытия — не более 50 микрон | Грунтовка с антикоррозионными пигментами; декоративная база (возможно с металлическими частицами, антибактериальными добавками, защитой от УФ); финишный лак | Печь полимеризации (температура не указана на этом этапе) | Равномерность слоя (лазерные датчики), цвет, текстура, глянец, твердость | Недостаточная или избыточная толщина слоев, дефекты внешнего вида |
| Термическая обработка (отверждение) | Трехзонные печи с постепенным повышением температуры; многоступенчатое охлаждение (воздух, затем водяная завеса) | Нанесенная полимерная пленка (сырой гель) | Постепенное повышение от 80°C до 240°C | Сшивка молекул полимера, полное испарение растворителей, стабильность геометрии листа | Мягкость и липкость покрытия (при недогреве); пожелтение и хрупкость (при перегреве); эффект «банана» при порезке |
| Финишный контроль и упаковка | Автоматизированные стенды; машинное зрение; толщиномеры; блескомеры; допуск по цвету — ΔE не более 1.0 | Бумага и металлизированная пленка для упаковки | Окружающая среда (финальная стадия) | Сколы, пузыри, включения; равномерность слоя; блеск; цвет (RAL/NCS); адгезия (метод решетчатых надрезов); испытания на изгиб и удар | Пропуск дефектов на рынок, рекламации клиентов, потеря репутации |
Частые вопросы об окраске длинных стальных рулонов
Почему очистка и химическая подготовка поверхности критически важны перед нанесением краски на рулон?
Очистка (обезжиривание и удаление окалины) и химическая активация (фосфатирование и пассивация) создают идеально чистую и шероховатую поверхность. Без этого этапа полимерное покрытие не сможет надежно сцепиться с металлом, что приведет к подпленочной коррозии, вздутию и отслоению краски в процессе эксплуатации.
Как формируется многослойное покрытие на непрерывной линии?
Покрытие наносится методом роликовых машин в три основных слоя: грунтовка (для антикоррозионной защиты и сцепления), декоративный базовый слой (формирует цвет и текстуру) и финишный лак (обеспечивает глянец, твердость и защиту от царапин). Толщина всего «пирога» редко превышает 50 микрон, что тоньше человеческого волоса.
Какие параметры контролируются при термической обработке окрашенной полосы?
Краска «запекается» в трехзонных печах с постепенным повышением температуры от 80°C до 240°C. Ключевые параметры — точная температура в каждой зоне и время выдержки. Недостаточная выдержка делает покрытие мягким и липким, а перегрев вызывает пожелтение и хрупкость пленки.
Какими методами проверяется качество готового покрытия после выхода из печи?
Готовый рулон проходит контроль на автоматизированных стендах: системы машинного зрения ищут сколы и пузыри, толщиномеры проверяют равномерность слоя, а блескомеры оценивают эстетику. Дополнительно проводятся испытания на изгиб, удар и адгезию методом решетчатых надрезов.
Какие функции выполняет фосфатирование в процессе окраски?
Фосфатирование наносит тонкий слой кристаллического фосфата цинка или никеля. Эти микрокристаллы создают микрорельеф, который действует как «якорь» для грунтовки, значительно улучшая прочность сцепления всего покрытия с металлом и его долговечность.