Секрет стабильного литья: почему смесь решает всё
Качество отливки на 80% зависит не от металла, а от того, что находится внутри опоки до заливки. Песчаная смесь — это не просто «песок», а сложная композиция, работающая как единый организм. Ошибка в пропорциях связующего или переувлажнение формовочной массы мгновенно проявляются в виде газовых раковин, пригара или обвалов стенок формы. Поэтому процесс смешивания — это не механическая операция, а точная инженерная задача, требующая понимания физики процессов.
Ключевая сложность кроется в динамическом равновесии: смесь должна быть достаточно пластичной, чтобы точно копировать модель, но достаточно прочной, чтобы выдержать напор расплава. Кроме того, она обязана пропускать газы, образующиеся при контакте металла с влагой. Достичь этого баланса можно только через последовательное введение компонентов и контроль времени каждого этапа. Именно здесь кроется разница между бракованной партией отливок и стабильным производством.
Последовательность загрузки: от крупного к мелкому
Правильная технология начинается с рецептуры, но критически важна и очередность загрузки в бегуны. На первом этапе в смеситель загружают отработанную освеженную смесь и крупнозернистый кварцевый песок. Это создает «скелет» будущей формовочной массы. Только после этого добавляют связующие компоненты (бентонит или жидкое стекло) и равномерно распределяют их по сухой основе. Если залить воду раньше времени, глина соберется в комки, что приведет к локальным переувлажнениям.
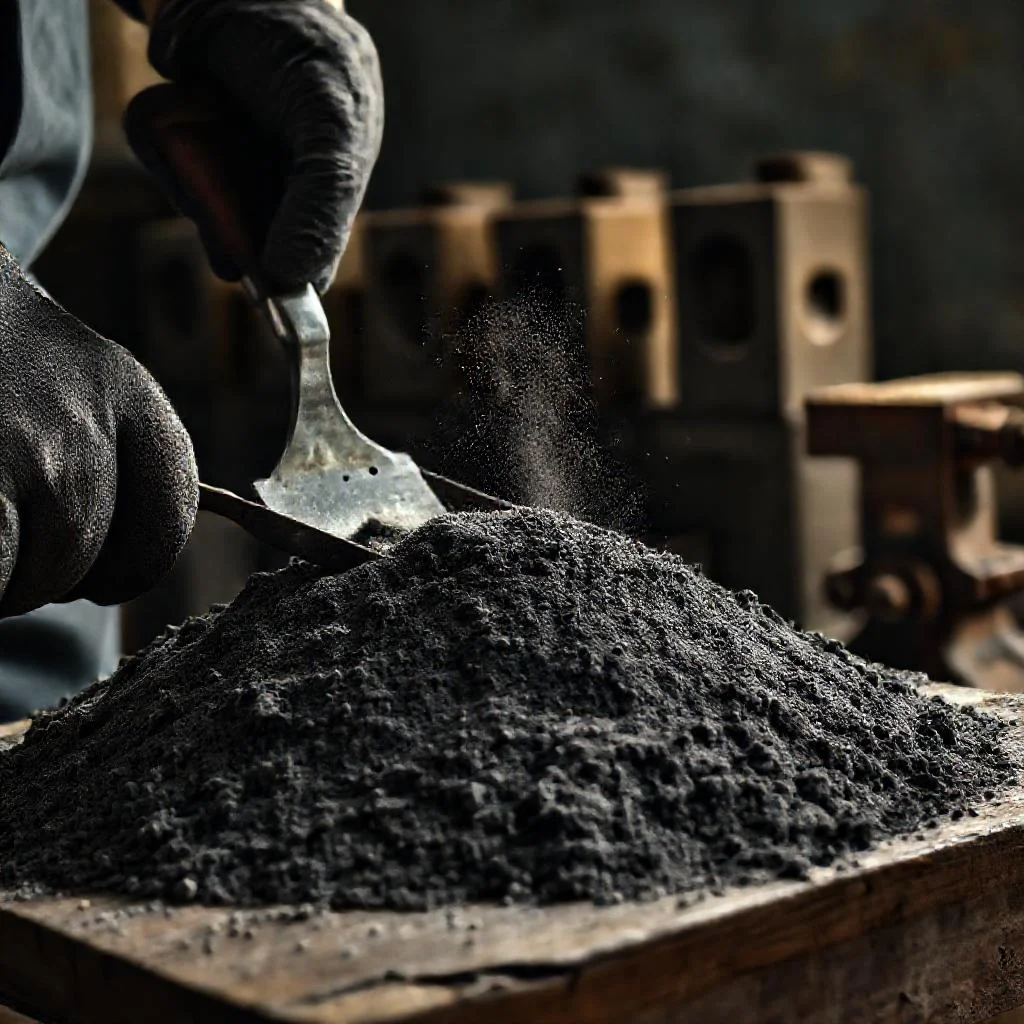
Затем вводится вода — самый ответственный этап. Ее количество должно строго соответствовать влажности 2,8–3,5%, иначе смесь потеряет текучесть. После добавления воды бегуны должны работать еще 3–5 минут для гомогенизации. Никогда не добавляйте воду сразу после старта, дайте сухим компонентам перемешаться минимум 2 минуты. Только такая последовательность гарантирует, что каждая песчинка будет покрыта тонкой пленкой связующего.
Контроль времени перемешивания и качества
Время цикла смешивания — это не константа, а переменная, зависящая от типа смесителя и рецептуры. Для обычных песчано-глинистых смесей оптимальным считается цикл от 6 до 10 минут. Сокращение времени приводит к недомесу, когда глина не «раскрылась», а увеличение — к перетиранию зерен, что снижает газопроницаемость. Профессионалы ориентируются не на секундомер, а на состояние смеси: она должна сжиматься в кулаке без трещин по краям и не прилипать к ладони.
Обязательный контроль включает замер технологических проб: прочность на сжатие (должна быть 0,5–1,0 кгс/см²), газопроницаемость и влажность. Для экспресс-оценки используйте простой метод: сожмите смесь в руке и бросьте на стол. Если комок рассыпается на 2–3 крупные части — консистенция правильная. Если превращается в пыль — пересушена, если расплющивается в лепешку — переувлажнена. Только системный контроль на каждом замесе обеспечивает стабильное качество литья.
Типичные ошибки: как брак проникает в производство
Даже опытные литейщики допускают ошибки из-за спешки или игнорирования «мелочей». Самая распространенная проблема — загрузка влажной или комковатой отработанной смеси. Это нарушает обмен влаги между компонентами и создает зоны с повышенной концентрацией связующего. Вторая по частоте ошибка — использование холодной воды зимой. Низкая температура замедляет гидратацию бентонита, из-за чего прочность набирается только через 20–30 минут, когда форма уже собрана.
- Перегрузка бегунов: заполняйте чашу максимум на 60–70% объема, иначе смесь перетирается неравномерно.
- Игнорирование контроля зернового состава: с течением времени песок истирается, превращаясь в пыль. Добавляйте свежий кварц каждые 3–4 цикла.
- Добавление сухой глины непосредственно во влажную смесь — прямой путь к комкованию и снижению прочности.
- Пренебрежение временем вылеживания: после смешивания смеси нужно дать «отдохнуть» 30–60 минут перед формовкой.
Отдельно стоит сказать о влажности: попытка «спасти» пересушенную смесь добавлением воды поверх уже готового замеса — грубейшее нарушение. Это создает локальные переувлажненные очаги, которые при заливке спровоцируют вскипание металла. Вместо этого лучше разбавить проблемный замес сухим песком и связующим, перезапустив полный цикл перемешивания.
«Хорошая формовочная смесь — это та, о которой не вспоминают после заливки. Её качество измеряется не лабораторными тестами, а отсутствием отбраковки на финишной стадии».
Адаптация рецептуры под тип сплава
Не существует универсальной смеси для всех литейных цехов. Для алюминиевых сплавов подойдут смеси с низким содержанием глины (5–7%) и минимальной влажностью — эти металлы не терпят перегрева и требуют хорошей теплопроводности формы. Для серого чугуна, наоборот, необходимо повышенное содержание углеродистых добавок и более плотная утрамбовка, чтобы уменьшить усадку. Сталь — самый требовательный сплав: здесь смесь должна содержать циркон или хромит для предотвращения пригара.
Соответственно меняется и технология смешивания. Для смесей на жидком стекле применяется продувка СО2, что исключает длительное перемешивание — здесь главное скорость. Для вакуумно-пленочной формовки потребуется сухой песок с особой фракцией 0,2–0,3 мм без связующих вообще. Понимание того, какой именно металл будет заливаться, диктует выбор помола песка, процент глины и режим работы бегунов. Не копируйте чужие рецепты — создавайте свою технологическую карту под конкретное производство.
Органолептика мастера: когда руки важнее приборов
В литейном производстве приборы не отменяют опыт мастера. Возьмите пробу смеси в ладонь, сожмите с усилием и быстро разожмите. На ладони не должно остаться влажных следов. Если смесь скрипит при сжатии — значит, зерна песка не покрыты глиняной пленкой, и наблюдается переизбыток сухой фракции. Попробуйте размять комок пальцами: качественная смесь рассыпается на отдельные зерна без липких агрегатов. Этот контроль занимает 10 секунд, но позволяет поймать начало деградации смеси до того, как она попадет в опоку.
Помните, что смесь — это живой материал. Она «устаёт» от многократного использования, теряя пластичность. Поэтому каждые 4–6 циклов обязательно добавляйте 1–2% свежего песка и корректируйте процент глины. Ведите журнал смешивания, куда записывайте не только вес компонентов, но и температуру воздуха, влажность цеха и тип модели. Только системный подход, объединяющий точные формулы и тактильное чувство мастера, позволяет достичь стабильного качества отливок без неожиданных сюрпризов.
Регламент смешивания песчаной смеси: параметры, контроль и типовые ошибки
| Параметр / Этап | Песчано-глинистая смесь (обычная) | Смесь на жидком стекле | Смесь для алюминиевых сплавов | Смесь для стали (циркон/хромит) |
|---|---|---|---|---|
| Тип связующего | Бентонит (глина) | Жидкое стекло (Na₂SiO₃) | Низкое содержание глины | Циркон или хромит (против пригара) |
| Содержание связующего | 5–10% (стандарт) | 3–8% (зависит от марки) | 5–7% | 5–12% (высокая огнеупорность) |
| Влажность смеси | 2,8–3,5% (строго) | Минимальная (до 1,5%) | Минимальная (1,5–2,5%) | 2,5–3,2% |
| Фракция кварцевого песка | 0,1–0,4 мм (средняя) | 0,1–0,3 мм | 0,1–0,2 мм (мелкая) | 0,1–0,3 мм (плотная утрамбовка) |
| Последовательность загрузки | 1. Отработ. смесь + крупный песок → 2. Связующее (сухое) → 3. Вода (через 2 мин) | 1. Песок → 2. Жидкое стекло → 3. Продувка CO₂ (без длительного перемешивания) | 1. Сухой песок → 2. Глина (5–7%) → 3. Вода (минимум) | 1. Циркон/хромит + песок → 2. Связующее → 3. Вода (по рецепту) |
| Время сухого перемешивания (до воды) | Минимум 2 минуты | 1–2 минуты (быстрый цикл) | 2–3 минуты | 2–3 минуты |
| Полный цикл смешивания | 6–10 минут (гомогенизация 3–5 мин после воды) | 3–5 минут (ускоренный из-за CO₂) | 5–8 минут | 6–10 минут (зависит от смесителя) |
| Прочность на сжатие | 0,5–1,0 кгс/см² | 0,8–1,5 кгс/см² (после продувки) | 0,3–0,7 кгс/см² (низкая) | 1,0–1,8 кгс/см² (высокая) |
| Газопроницаемость | Высокая (70–120 ед.) | Средняя (50–80 ед.) | Высокая (80–150 ед.) | Средняя (50–90 ед.) |
| Контроль качества (экспресс-тест) | Сжатие в кулаке: без трещин по краям, не прилипает к ладони. Бросок на стол — распад на 2–3 части | Продувка CO₂ до отверждения, проверка на твердость | Сжатие: не рассыпается в пыль, не расплющивается | Сжатие: плотный комок без влажных следов |
| Время вылеживания после смешивания | 30–60 минут перед формовкой | Не требуется (немедленное использование) | 20–40 минут | 30–60 минут |
| Частота освежения (добавка свежего песка) | Каждые 4–6 циклов + 1–2% свежего песка | Каждый цикл (полная замена) | Каждые 3–4 цикла | Каждые 3–5 циклов |
| Загрузка бегунов (объем чаши) | Максимум 60–70% | Максимум 60–70% | Максимум 60–70% | Максимум 60–70% |
| Типичные ошибки | Влажная/комковатая отработка, холодная вода, перегрузка бегунов, добавление сухой глины во влажную смесь | Передержка времени перемешивания (ухудшение текучести), недостаточная продувка CO₂ | Переувлажнение (раковины), низкая прочность | Неравномерное распределение циркона, перетирание зерен |
Ключевые вопросы о технологии смешивания песчаных смесей
В каком порядке загружаются компоненты в смеситель?
Сначала загружают отработанную освеженную смесь и крупнозернистый кварцевый песок — это создает «скелет» массы. Затем добавляют связующие (бентонит или жидкое стекло) и равномерно распределяют по сухой основе. Только после 2 минут перемешивания сухих компонентов вводится вода. Нарушение этой последовательности приводит к комкованию глины и локальным переувлажнениям.
Какое время перемешивания считается оптимальным?
Для песчано-глинистых смесей цикл составляет 6–10 минут. Сокращение времени ведет к недомесу (глина не «раскрывается»), увеличение — к перетиранию зерен и снижению газопроницаемости. Ориентироваться нужно не только на секундомер, но и на состояние смеси: она должна сжиматься в кулаке без трещин и не прилипать к ладони.
Как правильно определить влажность смеси без приборов?
Сожмите смесь в руке и бросьте на стол. Если комок рассыпается на 2–3 крупные части — консистенция правильная. Если превращается в пыль — смесь пересушена. Если расплющивается в лепешку — переувлажнена. Также на ладони не должно оставаться влажных следов, а при сжатии смесь не должна скрипеть.
Какие типичные ошибки допускают при смешивании?
Самая распространенная — загрузка влажной или комковатой отработанной смеси. Также часто используют холодную воду зимой, замедляющую гидратацию бентонита. Грубейшее нарушение — попытка «спасти» пересушенную смесь добавлением воды поверх готового замеса. Перегрузка бегунов (свыше 60–70% объема) также приводит к неравномерному перетиранию.
Зависит ли рецептура смеси от типа заливаемого сплава?
Да, зависимость прямая. Для алюминия используют смеси с низким содержанием глины (5–7%) и минимальной влажностью. Для серого чугуна — повышенное содержание углеродистых добавок. Для стали добавляют циркон или хромит для предотвращения пригара. Смеси на жидком стекле требуют продувки СО2, а для вакуумно-пленочной формовки применяют сухой песок фракции 0,2–0,3 мм без связующих.