Физика процесса: почему металл «не хочет» заполнять объём
Когда мы говорим о массивных узлах отливки, мы имеем дело с классическим парадоксом литейного производства: чем толще стенка, тем выше риск получить внутри пустоту. Усадочная раковина — это не просто дефект, это результат борьбы между объёмным сжатием жидкого металла при охлаждении и отсутствием компенсирующего питания из прибыли. В толстостенных сечениях фронт кристаллизации движется неравномерно, создавая замкнутые «карманы» жидкой фазы, которые застывают последними.
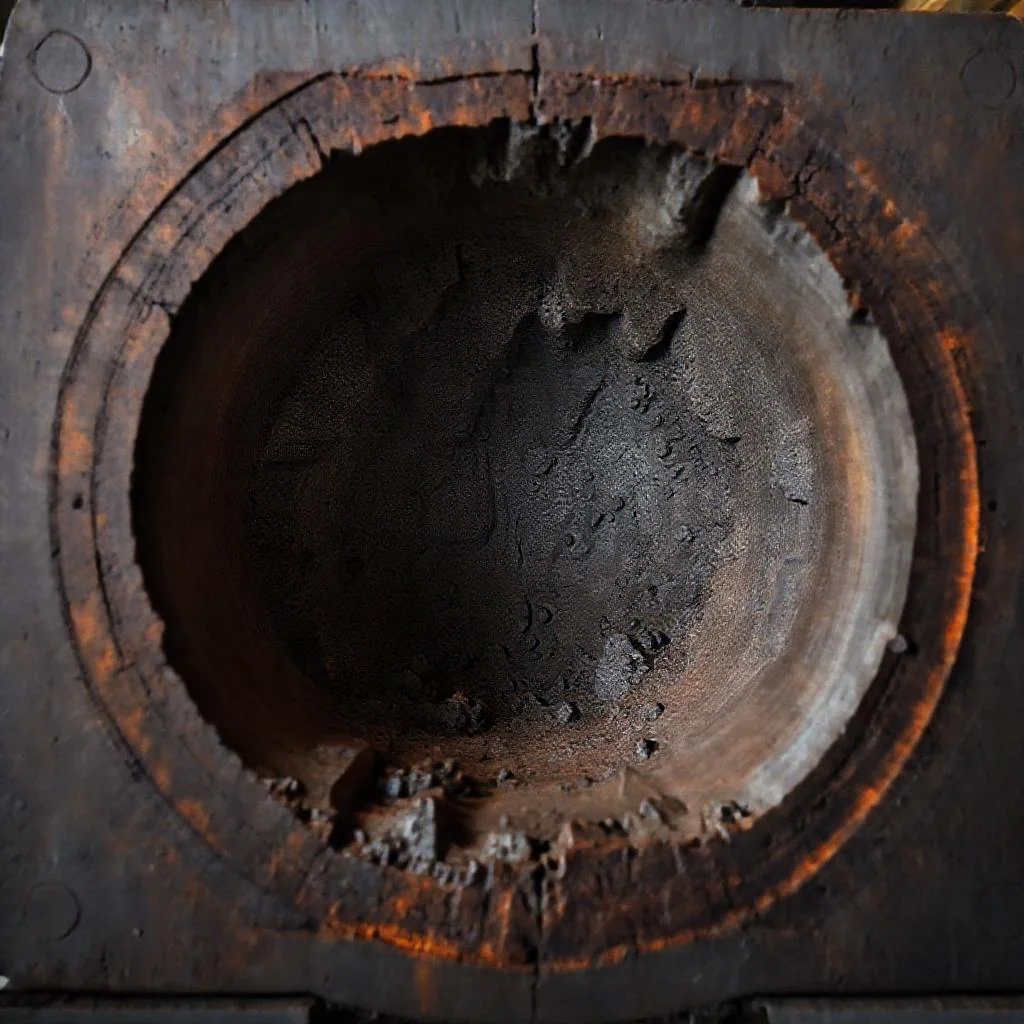
Ключевая причина кроется в коэффициенте усадки. Сталь, например, уменьшается в объёме почти на 3% при переходе из жидкого состояния в твёрдое. В массивном узле этот процесс растягивается во времени: наружные слои уже затвердели и создали жёсткий каркас, а внутреннее ядро всё ещё жидкое. Как только начинается кристаллизация последних порций расплава, атомы пытаются выстроиться в кристаллическую решётку, но места уже нет — отсюда и появляется характерная полость с рваными стенками, покрытыми дендритными кристаллами.
Тепловые узлы: геометрия, которая диктует свои правила
Представьте себе Т-образное соединение или фланец с толстым буртом. В точке пересечения стенок образуется зона, где аккумулируется максимальное количество тепла. Это и есть тепловой узел — настоящая ловушка для литейщика. Здесь металл остывает в десятки раз медленнее, чем в прилегающих тонких стенках, что провоцирует так называемый «эффект перегрева». Соседние сечения, затвердевая раньше, перекрывают пути поступления свежего расплава, и массивный узел остаётся один на один с усадкой.
Инженерная практика показывает, что радиус галтели или резкий переход толщин напрямую определяют глубину и объём будущей пустоты. Когда отношение толщины стенки к радиусу сопряжения превышает критические значения, направленная кристаллизация нарушается. Расплав в узле оказывается запертым: жидкий металл из литниковой системы уже не может пробиться сквозь застывшую «корку», а внутреннее давление падает, что усиливает образование вакуумной полости.
«Идеальная отливка — это всегда компромисс между жадностью конструктора, который хочет толстых сечений, и мудростью технолога, который знает, что каждый лишний миллиметр металла — это приглашение для усадочной раковины».
Роль газов и неметаллических включений в зарождении пустот
Усадочная раковина редко бывает «чистой» — в ней почти всегда живут газы и окислы. Водород, растворённый в жидкой стали, при затвердевании выделяется в виде микропузырьков, которые становятся центрами зарождения усадочных пор. Это классический синергетический эффект: объёмная усадка создаёт разрежение, а растворённые газы, стремясь выйти, увеличивают давление и расширяют формирующуюся полость. Добавьте сюда сульфиды и шлаковые частицы, которые не успели всплыть в шлак, — и вы получите готовый сценарий образования рыхлости.
Особенно коварны так называемые «усадочные рыхлоты» — разветвлённые системы мелких пустот, которые маскируются под пористость. Они образуются в интервале температур кристаллизации, когда жидкая фаза разделена дендритными ветвями на микрообъёмы. Каждая такая ячейка, затвердевая, недополучает металл из-за капиллярных сил — металл просто не способен продавиться сквозь узкие межкристаллические каналы. Именно поэтому в массивных узлах мы видим не одну большую полость, а целую сеть мелких дефектов.
Технологические причины: ошибки, которые дорого стоят
Перейдём к практике. Самая банальная причина образования усадочных раковин — неправильно выбранная температура заливки. Если расплав перегрет, то тепловой узел становится ещё более массивным, а время пребывания в жидком состоянии увеличивается. Это приводит к тому, что прибыль (ёмкость, предназначенная для компенсации усадки) просто не справляется. Если же температура занижена, то металл начинает схватываться ещё в литниковой системе, и узел гарантированно останется голодным.
Отдельным пунктом идёт конструкция прибылей. Многие литейщики экономят на холодильниках и обмазке, ошибочно полагая, что массивный узел застынет и так. Но без правильно рассчитанного модуля прибыли (отношение объёма к площади охлаждения) вы не создадите направленное затвердевание. К тому же, не стоит забывать про:
- Недостаточное количество прибылей или их малый объём относительно подпитываемого узла.
- Неправильный выбор места подвода питателей — металл должен течь снизу вверх.
- Игнорирование наружных холодильников, которые выравнивают скорость охлаждения соседних сечений.
- Нарушение режима заливки: прерывистая струя или слишком медленное наполнение формы.
Визуализация дефекта: как распознать врага до механической обработки
Опытный дефектоскопист определит усадочную раковину ещё до рентгена. Характерный признак — это вогнутая или рваная поверхность на изломе, покрытая налётом оксидов. Но самое интересное начинается, когда вы режете отливку. Классическая усадочная раковина имеет форму груши или конуса с широким основанием у теплового узла. Внешне она выглядит как тёмное пятно с шероховатыми стенками, которые буквально усыпаны остатками дендритов.
Важно отличать раковину от газовой пористости. Усадочная пустота всегда локализована и имеет сугубо воронкообразную форму, тогда как газовая — разбросана по сечению и имеет гладкие, блестящие стенки. На рентгеновских снимках усадочная раковина проявляется как тёмное пятно неправильной формы с чёткими границами. Если вы видите на контроле массивного узла рыхлость, которая тянется от центра к периферии — знайте, это прямой результат плохой работы прибыли, а не случайность.
Стратегия борьбы: от протектирования к управлению кристаллизацией
Современный подход к решению проблемы — это не просто заливка с запасом, а математическое моделирование. Программы ProCAST или MAGMA позволяют увидеть, где именно возникнет «горячий центр», ещё до изготовления оснастки. Используя такие инструменты, вы можете сместить тепловой узел в прибыль, изменить конфигурацию холодильников или даже изменить геометрию самой отливки. Это дороже на этапе проектирования, но в разы дешевле, чем утилизация бракованных отливок.
Практические рекомендации сводятся к трём ключевым принципам: усиление питания, принудительное охлаждение и легирование модификаторами. Установка экзотермических вставок в прибыли увеличивает их эффективность на 30–40%. Внешние холодильники из меди или графита отводят лишнее тепло от узла. А введение микролегирующих элементов, таких как титан или ванадий, измельчает зерно и делает усадку более распределённой, переводя её из разряда «крупных раковин» в разряд «дисперсной пористости», что для многих деталей критически менее опасно. Помните: победить усадку невозможно, но правильно ею управлять — ваша прямая обязанность.
Анализ факторов образования усадочных раковин в массивных узлах
| Категория причины | Конкретный фактор | Механизм воздействия | Характерный признак дефекта | Способ устранения/управления |
|---|---|---|---|---|
| Физика процесса (усадка) | Объёмное сжатие металла при охлаждении (для стали ~3%) | Наружные слои затвердевают, создавая жёсткий каркас; внутреннее жидкое ядро не получает компенсации из прибыли — образуется полость. | Полость с рваными стенками, покрытыми дендритными кристаллами. | Создание направленного затвердевания и питание из прибыли. |
| Неравномерный фронт кристаллизации в толстостенных сечениях | Фронт движется неравномерно, образуются замкнутые «карманы» жидкой фазы, застывающие последними без подпитки. | Локализованная воронкообразная пустота в тепловом узле. | Управление скоростью охлаждения через холодильники. | |
| Тепловые узлы (геометрия) | Т-образные соединения, фланцы с толстым буртом | Аккумуляция максимального тепла; «эффект перегрева» — металл остывает в разы медленнее, чем в прилегающих стенках. | Глубокая раковина в точке пересечения стенок. | Изменение радиуса галтели, смещение теплового узла в прибыль. |
| Резкие переходы толщин (отношение толщины стенки к радиусу сопряжения) | Нарушение направленной кристаллизации; расплав оказывается запертым, давление падает. | Вакуумная полость неправильной формы. | Проектирование плавных переходов, расчёт модуля прибыли. | |
| Газы и неметаллические включения | Водород, растворённый в жидкой стали | При затвердевании выделяется в микропузырьки, становясь центрами зарождения усадочных пор; разрежение усиливает рост полости. | Микропузырьки внутри усадочной раковины. | Дегазация расплава, вакуумирование. |
| Сульфиды и шлаковые частицы (не всплывшие в шлак) | Служат дополнительными центрами кристаллизации, способствуют образованию рыхлости. | Разветвлённая сеть мелких пустот (усадочная рыхлота), маскирующаяся под пористость. | Рафинирование, фильтрация расплава. | |
| Технологические ошибки (режимы) | Перегрев расплава при заливке | Увеличивает время пребывания в жидком состоянии; прибыль не справляется с компенсацией усадки. | Крупная центральная раковина. | Оптимизация температуры заливки. |
| Заниженная температура заливки | Металл схватывается в литниковой системе, узел остаётся без питания. | Недоливы и грубые усадочные пустоты. | Соблюдение технологического интервала температур. | |
| Конструкция прибылей | Недостаточное количество прибылей или их малый объём | Не создаётся направленное затвердевание, узел «голодает». | Усадочная рыхлота, тянущаяся от центра к периферии. | Расчёт модуля прибыли (отношение объёма к площади охлаждения). |
| Неправильный подвод питателей и игнорирование холодильников | Металл не течёт снизу вверх; соседние сечения затвердевают с разной скоростью. | Полость в тепловом узле при затвердевших тонких стенках. | Установка наружных холодильников (медь, графит), изменение литниковой системы. | |
| Нарушение режима заливки | Прерывистая струя или медленное наполнение формы. | Формирование дефекта из-за неравномерного питания узла. | Комбинированные дефекты: раковина + окисные плёны. | Автоматизация заливки, контроль скорости. |
Частые вопросы о причинах образования пустых усадочных раковин в массивных узлах отливки
Почему усадочные раковины чаще всего образуются именно в толстостенных сечениях отливки?
В массивных узлах (толстостенных сечениях) формируется тепловой узел — зона, где металл остывает значительно медленнее, чем в прилегающих тонких стенках. Наружные слои затвердевают раньше, создавая жёсткий каркас, который перекрывает пути для поступления свежего расплава из прибыли. Внутреннее ядро остаётся жидким, и при его застывании объёмная усадка металла (например, для стали — около 3%) не компенсируется, что и приводит к образованию пустоты.
Как геометрия теплового узла (галтели, переходы толщин) влияет на образование усадочной раковины?
Резкие переходы толщин и неправильно подобранные радиусы галтелей нарушают направленную кристаллизацию. Когда отношение толщины стенки к радиусу сопряжения превышает критические значения, жидкий металл в узле оказывается запертым: он не может пробиться через застывшую «корку», в зоне падает внутреннее давление, что усиливает процесс формирования вакуумной полости. Именно геометрия диктует глубину и объём будущего дефекта.
Какую роль играют газы и неметаллические включения в зарождении усадочных пустот?
Растворённые газы (в первую очередь водород) при затвердевании выделяются в виде микропузырьков, которые становятся центрами зарождения усадочных пор. Возникает синергетический эффект: объёмная усадка создаёт разрежение, а выделяющиеся газы расширяют полость. Сульфиды и шлаковые частицы дополнительно провоцируют образование «усадочных рыхлот» — разветвлённых сетей мелких пустот, которые образуются из-за того, что жидкий металл не может продавиться через узкие межкристаллические каналы между дендритными ветвями.
Какие технологические ошибки при заливке приводят к образованию усадочных раковин?
Ключевые ошибки: чрезмерный перегрев расплава (увеличивает тепловой узел и время пребывания в жидком состоянии), заниженная температура заливки (металл схватывается в литниковой системе и узел остаётся «голодным»), недостаточное количество или малый объём прибылей, неправильный выбор места подвода питателей (металл должен течь снизу вверх), игнорирование наружных холодильников, а также нарушение режима заливки — прерывистая струя или слишком медленное наполнение формы.
Как отличить усадочную раковину от газовой пористости при контроле отливки?
Усадочная раковина всегда локализована и имеет характерную воронкообразную или грушевидную форму с рваными стенками, покрытыми дендритными кристаллами и налётом оксидов. На рентгеновском снимке она проявляется как тёмное пятно неправильной формы с чёткими границами. Газовая пористость, в отличие от неё, разбросана по всему сечению, имеет гладкие, блестящие стенки и проявляется на снимке как множество мелких равномерных дефектов без чётких границ.