Медный «пирог»: почему налипший катодный металл — это не мусор, а сырьё
Когда электролит работает в штатном режиме, медь на матрицах растёт ровным слоем, как масло на бутерброде. Но стоит нарушить температурный баланс или допустить передозировку органических добавок, как на катодной основе начинают формироваться бугристые, зернистые и крайне плотные наросты. Электролитическое железо или никель, попавшие в ванну, катализируют этот процесс, превращая гладкую поверхность в подобие наждачной бумаги с металлическим блеском.
Сдирать такую «шубу» — настоящая головная боль для цеха, ведь она сидит на матрице мёртвой хваткой. В отличие от товарных листов, которые легко отстают после пропаривания, эта налипшая масса требует агрессивного вмешательства. Главная хитрость здесь — не повредить саму катодную основу, ведь её восстановление обходится дороже любого скрапа. Поэтому на медеэлектролитных заводах разработаны специальные протоколы механической и химической сепарации.
Два пути: механический срыв против химического растворения
Первый метод — самый очевидный, но и самый травмоопасный для оборудования. Налипшую медь снимают с помощью гидравлических ножниц или пневматических отбойников, которые работают по принципу ударного клина. Ключевая задача оператора — найти точку отслоения, ту самую микротрещину, через которую сжатый воздух или лезвие сможет «вскрыть» контактный шов. Профессионалы признаются: если нарост пошёл волной, лучше остановиться, иначе порвётся матрица.
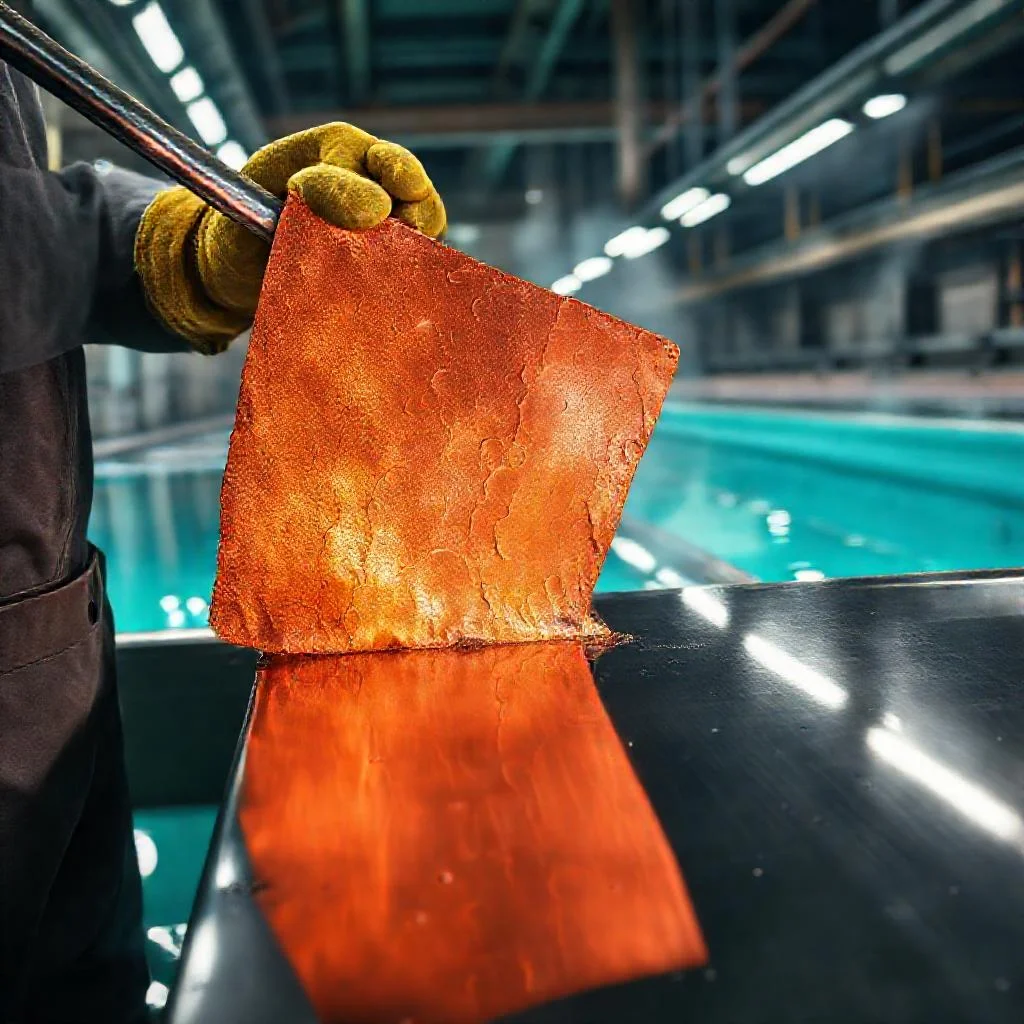
Второй путь — химический, куда более ювелирный. Здесь налипший слой растворяют в серной кислоте с добавлением перекиси водорода, но это крайняя мера для самых сложных случаев. Промышленники чаще комбинируют методики: сначала делают насечку по периметру налипания, затем брызгают слабым раствором электролита и дают металлу «сыграть» на перепаде температур. После такой подготовки даже самый плотный нарост отходит пластами, как кора со старого дерева.
Секретные приёмы: от паровой пушки до криогенной хрупкости
На современных производствах, где катодные основы представляют собой титановые листы, используют феномен разных коэффициентов теплового расширения. Лист с налипшей медью резко охлаждают до минус 20-30 градусов, а затем мгновенно пропаривают. Металл матрицы «сжимается» быстрее, чем медь, создавая напряжение сдвига на границе раздела сред. В результате налипание буквально «выстреливает» с поверхности, не оставляя царапин.
- Термоциклирование: нагрев до 80°C с последующим шоковым охлаждением проточной водой.
- Ультразвуковая ванна с частотой 25 кГц для удаления микроплёнок электролита перед срывом.
- Использование бронзовых скребков — они мягче стали и не оставляют задиров на титановой подложке.
- Вакуумный отсос с обратным ударом воздуха для отделения тонких слоёв.
Отдельная каста мастеров работает с «обратным током». Они подключают матрицу к аноду на короткое время в слабокислом электролите, заставляя поверхностный слой меди частично раствориться. Это старинный приём гальваников, который позволяет снять даже ту окалину, что въелась в микрорельеф основы. Но здесь нужен глаз-алмаз: передержишь — и матрица потеряет свою геометрию.
Почему нельзя просто переплавить? Скрытые риски и логистика
Непосвящённому кажется: собрал налипшие куски и бросил в анодную печь. Но ювелирная правда в том, что такой металл загрязнён остатками электролита, хлоридами и органикой. Прямой переплав даст пористые аноды с высоким содержанием кислорода, которые будут «разъедать» ванну. Поэтому налипшую медь сначала очищают: промывают в трёх ступенях воды, сушат в центрифуге и только потом пакетируют в герметичные барабаны для отправки на аффинаж.
Цена такого лома на 12-15% ниже, чем у чистых катодных листов, но заводы сознательно идут на эту потерю. Ведь восстановление одной титановой матрицы стоит как пять килограммов готовой меди. Именно поэтому на производствах действует правило «лучше недодержать, чем передержать»: нарост срывают, не дожидаясь, пока он прорастёт в основу на кристаллическом уровне. Это снижает выход годного, зато сохраняет дорогостоящий инструмент.
«Налипшая медь — это не брак, а застывшая история ванны. Умение снять её, не разрушив основу, отличает мастера от подмастерья. Мы работаем не молотком, а чутьём на границу двух металлов», — говорит технолог цеха электролиза с 30-летним стажем.
Автоматизация процесса: роботы против ручного труда
Крупные комбинаты уже перешли на автоматические линии снятия налипшего слоя. Специальные манипуляторы с шарнирными захватами прощупывают поверхность матрицы ультразвуковым датчиком, определяя точную толщину нароста. Затем система выбирает оптимальный режим: либо выпускает клин с усилием 200 кг/см2, либо включает локальный подогрев до нужной температуры. Это исключает человеческий фактор, когда оператор в спешке сдирал медь вместе с верхним слоем титана.
Однако ручной труд не исчезает полностью — финишная доводка всегда остаётся за человеком. Робот снимает 90% налипания, а остатки зачищают вручную специальными шаберами из нержавейки. Этот гибридный подход экономит до 40% времени цикла и резко снижает количество травм на производстве. Ведь сорванный лист меди весом в 30 килограммов — это не шутка, если он летит в сторону ног рабочего.
Сравнение методов снятия налипшей меди с катодных матричных листов
| Параметр | Механический срыв (гидравлические ножницы, пневматические отбойники) | Химическое растворение (серная кислота + перекись водорода) | Термоциклирование (нагрев до 80°C + шоковое охлаждение) | Криогенная хрупкость (охлаждение до −20…−30°C + пар) | Обратный ток (анодное подключение в слабокислом электролите) | Автоматизированные линии (роботы с УЗ-датчиками) |
|---|---|---|---|---|---|---|
| Принцип действия | Ударный клин / ножницы, поиск микротрещины для отслоения контактного шва | Растворение налипшего слоя в окислительной кислой среде | Нагрев + резкое охлаждение водой, создание напряжения сдвига на границе раздела | Сжатие титановой основы быстрее меди при резком перепаде температур | Частичное растворение поверхностного слоя меди за счёт анодной поляризации | Автоматический выбор режима: клин (200 кг/см²) или локальный подогрев |
| Риск повреждения матрицы | Высокий — возможен разрыв основы при «волновом» отходе нароста | Средний — риск потери геометрии основы при передержке (химическое растворение) | Низкий — не оставляет царапин, «выстреливание» налипания с поверхности | Минимальный — поверхность остаётся чистой, без задиров | Высокий — передержка приводит к потере геометрии матрицы | Низкий — исключён человеческий фактор, программа подбирает оптимальный режим |
| Скорость обработки | Средняя (зависит от поиска точки отслоения) | Низкая (длительное растворение, используется как крайняя мера) | Высокая (цикл нагрев-охлаждение за минуты) | Высокая (мгновенный срыв после криообработки) | Средняя (требуется контроль времени поляризации) | Максимальная (до 40% экономии времени цикла) |
| Затраты на оборудование | Низкие (гидравлика/пневматика стандартная) | Средние (реакторы, системы дозирования кислоты) | Средние (нагрев + система водяного охлаждения) | Высокие (криогенная установка, парогенератор) | Низкие (только источник тока и электролит) | Очень высокие (манипуляторы, УЗ-датчики, ПО) |
| Требуемая квалификация оператора | Высокая — нужен «глаз-алмаз» для поиска микротрещины | Высокая — точное время выдержки в кислоте | Средняя — контроль температурного режима | Средняя — соблюдение техники безопасности при крио/паре | Экспертная — «глаз-алмаз», опыт гальваника | Низкая — контроль работы автоматики, финишная доводка вручную |
| Чистота снятого металла | Средняя — возможны остатки электролита на поверхности | Высокая — химически очищенная поверхность | Высокая — металл отходит пластами, «как кора со старого дерева» | Максимальная — без царапин и загрязнений | Высокая — снимается даже окалина из микрорельефа | Высокая — автоматический контроль толщины нароста |
| Применение на практике | Базовый метод для «лёгких» налипаний | Крайняя мера для самых сложных случаев | Комбинируется с насечкой по периметру и смачиванием электролитом | Современные производства с титановыми листами | Старинный приём для окалины, въевшейся в микрорельеф | Крупные комбинаты, где робот снимает 90% налипания |
| Травмоопасность | Высокая — сорванный лист меди (30 кг) может лететь в ноги | Средняя — риск химических ожогов | Низкая — автоматизированные процессы | Средняя — криогенные ожоги, ожоги паром | Низкая — работа с электролитом в ванне | Резко снижена — до 40% меньше травм |
Ключевые вопросы о снятии налипшей меди с катодных матриц
Какие существуют основные методы сдирания налипшей меди с катодных матричных листов?
Существует два основных метода: механический срыв (с помощью гидравлических ножниц, пневматических отбойников или бронзовых скребков) и химическое растворение (в серной кислоте с перекисью водорода). На практике часто применяют комбинированные подходы, включая термоциклирование (резкий перепад температур) и ультразвуковую обработку.
Как избежать повреждения самой катодной матрицы при удалении налипшего слоя?
Чтобы не повредить матрицу, необходимо найти точку отслоения (микротрещину), не допускать «волнового» срыва нароста, применять инструменты мягче стали (бронзовые скребки) и использовать метод «обратного тока» для частичного растворения поверхностного слоя. Также эффективно использовать разницу коэффициентов теплового расширения — резкое охлаждение матрицы до -20…-30°C с последующим пропариванием.
Почему налипшую медь нельзя сразу отправлять в переплавку?
Налипшая медь загрязнена остатками электролита, хлоридами и органическими добавками. Прямой переплав дает пористые аноды с высоким содержанием кислорода, которые будут «разъедать» ванну. Поэтому перед отправкой на аффинаж медь проходит многоступенчатую очистку: промывку в трех ступенях воды, сушку в центрифуге и упаковку в герметичные барабаны.
Как автоматизируется процесс снятия налипшей меди на современных производствах?
На крупных комбинатах используют автоматические линии с манипуляторами, оснащенными ультразвуковыми датчиками для определения толщины нароста. Система сама выбирает режим: ударный клин с усилием 200 кг/см² или локальный подогрев. Робот снимает до 90% налипания, финишную доводку выполняют вручную шаберами из нержавейки. Это сокращает время цикла на 40% и снижает травматизм.
Какие нестандартные (секретные) приемы используют для отделения плотных наростов?
К нестандартным приемам относятся: криогенная хрупкость (охлаждение до минусовых температур с резким пропариванием), ультразвуковая ванна частотой 25 кГц для удаления микропленок перед срывом, вакуумный отсос с обратным ударом воздуха для тонких слоев, а также метод «обратного тока» — кратковременное подключение матрицы к аноду для частичного растворения окалины.