Диагностика износа: когда конус требует замены
Конус распределителя шихты — это сердце загрузочного устройства. Он работает в аду: температура под тысячу градусов, абразивная пыль, ударные нагрузки от падающих порций кокса и агломерата. Именно здесь зарождается большинство проблем, влияющих на газодинамику и производительность печи. Первый звонок — это нестабильное распределение газового потока, когда показания датчиков перепада давления начинают «гулять» без видимых причин, а колошниковый газ показывает рост содержания CO2.
Не ждите, когда конус прогорит насквозь или потеряет геометрию настолько, что начнет заклинивать механизм поворота. Визуальный осмотр во время планового ремонта — ваш главный союзник. Обращайте внимание на глубину выработки посадочных поверхностей, появление трещин в сварных швах и характерный «ступенчатый» профиль на рабочей кромке. Если глубина раковин превышает 20–30 мм, а геометрия уплотнительного пояса нарушена, дальнейшая эксплуатация приведет к перерасходу кокса на 3–5% и риску разгара корпуса. Замена здесь — не прихоть, а экономическая необходимость.
Подготовка и демонтаж: безопасность превыше скорости
Остановка доменной печи — это сложная логистическая операция, а не просто «слили чугун и отключили газ». Перед началом работ необходимо полностью освободить горн и заплечики от остатков материалов. Практика показывает, что идеальная остановка — это «сухая» остановка на пониженном дутье, когда уровень шихты опускается ниже уровня засыпного аппарата. Только после этого можно приступать к разгерметизации. Замена конуса требует полного доступа к куполу, поэтому заранее проверьте грузоподъемность мостового крана и состояние монтажных площадок.
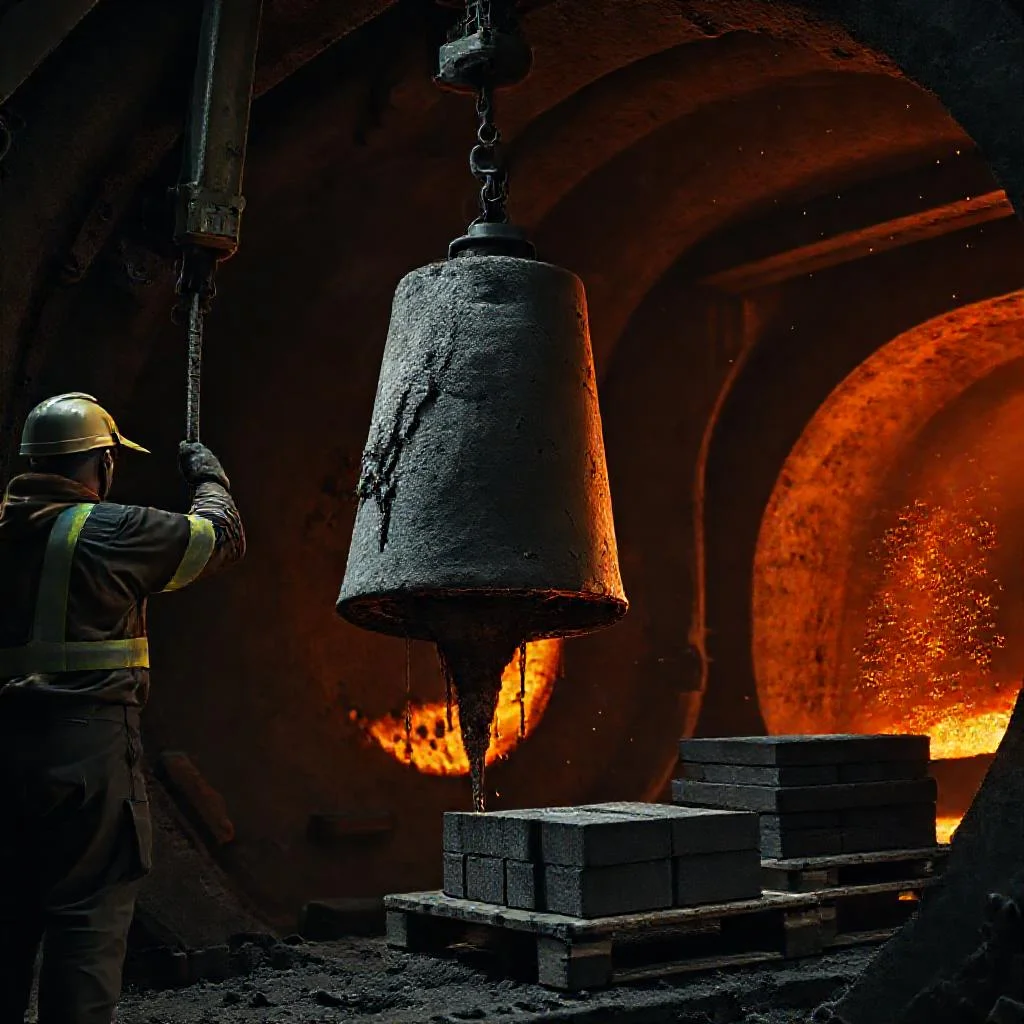
Демонтаж изношенного узла — это ювелирная работа. Сначала снимается малый конус и воронка, затем — большой распределительный конус. Никогда не пытайтесь срезать его газовым резаком на весу — конструкция может упасть и повредить направляющие лопасти. Используйте специальные траверсы и отжимные болты. Опытные монтажники знают: лучше потратить лишний час на аккуратную расстыковку шпилек, чем потом два дня вылавливать обломки из газохода. Помните, что внутри купола может скопиться ядовитый газ, поэтому постоянная вентиляция и контроль воздушной среды обязательны.
Монтаж нового узла: точность и контроль зазоров
Установка нового конуса — это не просто «поставить деталь на место». Это обеспечение идеального контакта по всей образующей поверхности. Нарушение геометрии всего на 2-3 миллиметра приведет к тому, что уплотнительный пояс не перекроет газовый поток, и вы получите «свищи» уже в первую неделю работы. Поэтому перед посадкой обязательно проверьте соосность вала и центрирующих устройств. Применяйте только аттестованные крепежные элементы из жаропрочных сталей, так как обычные болты «поведет» при первом же нагреве.
Зазор между малым и большим конусом — это святая святых настройки. Оптимальный зазор должен составлять 0,5–0,8 мм, чтобы обеспечивать самоуплотнение под давлением газа, но при этом не создавать чрезмерного трения при повороте. Регулировку необходимо проводить в холодном состоянии с последующей контрольной прокруткой. После завершения монтажа обязательно выполните «сухую» прокрутку на холостом ходу, чтобы убедиться, что механизм вращается плавно, без рывков и заеданий. Только после этого можно закрывать люки и начинать раздувку.
«Хороший конус — это тот, о котором не вспоминают до следующей кампании. Плохой — о котором говорят на каждом совещании по газодинамике».
Рекомендации по выбору материала и наплавке
Не экономьте на материале, если не хотите повторить процедуру через год. Современные конуса изготавливаются из легированных сталей с высоким содержанием хрома и молибдена, либо с биметаллической наплавкой. Наплавка — это не просто «наварили слой», а создание композитного покрытия, устойчивого к абразивному износу и термической усталости. Если вы используете конус с наплавкой, контролируйте толщину слоя — она должна быть не менее 10-12 мм в зоне максимального контакта с шихтой.
При выборе между цельнолитым и сварным вариантом учитывайте условия эксплуатации. Литые конуса более надежны при ударных нагрузках, но сварные проще ремонтировать при локальных повреждениях. Также обратите внимание на конструкцию уплотнительного кольца — современные модели используют «лабиринтное» уплотнение, которое гораздо лучше держит давление, чем плоское. Внедрение наплавки электродами с карбидом вольфрама увеличивает ресурс узла в 2-3 раза, что напрямую окупает затраты на более дорогой материал.
Выводы и продление ресурса: что делать после ремонта
Замена конуса — это не финиш, а старт новой кампании. Чтобы новый узел отработал заявленные 5-7 лет (а не 2 года, как это часто случается), необходимо пересмотреть режимы загрузки. Основные враги нового конуса — это «окна» в столбе шихты, когда струя материала бьет в одну точку. Оптимизируйте программу загрузки, используйте многоскиповую подачу с ротацией углов поворота, чтобы равномерно распределить абразивный износ.
- Проводите ежемесячный контроль температуры купола — резкий локальный перегрев сигнализирует о прогаре уплотнения.
- Следите за перепадом давления на засыпном аппарате: рост более чем на 15% от проектного значения — сигнал к внеплановой ревизии.
- Используйте систему мониторинга вибрации для своевременного выявления дисбаланса вращающегося распределителя.
- Организуйте регулярную подачу пара или инертного газа в уплотнительные зазоры для предотвращения налипания пыли.
Помните, что конус — это расходный материал, но грамотная эксплуатация позволяет увеличить его ресурс в разы. Внедрение автоматизированных систем распределения шихты с контролем профиля засыпи снижает локальные нагрузки на 20-30%, что напрямую продлевает срок службы оборудования. Не пренебрегайте плановыми остановками для ревизии — лучше потратить смену на осмотр сейчас, чем месяц на замену конуса позже. Контролируйте качество кокса и агломерата, так как повышенное содержание мелочи — это ускоренный абразивный износ. Системный подход к обслуживанию — вот главный инструмент экономии.
Сравнительный анализ этапов замены конуса доменной печи
| Этап работы | Основные действия | Ключевые параметры и критерии | Типичные ошибки / риски | Рекомендации и контроль |
|---|---|---|---|---|
| Диагностика износа | Визуальный осмотр, контроль газодинамики, анализ показателей датчиков перепада давления и состава колошникового газа | Глубина раковин не более 20–30 мм; отсутствие трещин в сварных швах; целостность уплотнительного пояса | Нестабильное распределение газового потока, рост CO2 в колошниковом газе, «ступенчатый» профиль рабочей кромки, заклинивание механизма поворота | Проводить плановый осмотр; при превышении износа — немедленная замена; перерасход кокса 3–5% и риск разгара корпуса |
| Подготовка и демонтаж | Остановка печи, освобождение горна и заплечиков, разгерметизация, демонтаж малого и большого конуса с воронкой | Уровень шихты ниже уровня засыпного аппарата; проверка грузоподъемности крана и монтажных площадок | Срезка конуса на весу газовым резаком, повреждение направляющих лопастей, скопление ядовитого газа в куполе | «Сухая» остановка на пониженном дутье; использование траверс и отжимных болтов; постоянная вентиляция и контроль воздушной среды |
| Монтаж нового узла | Проверка соосности, посадка конуса, регулировка зазоров, контрольная прокрутка | Геометрическое отклонение не более 2–3 мм; зазор между малым и большим конусом — 0,5–0,8 мм; крепеж из жаропрочных сталей | Нарушение контакта по образующей, «свищи» в первую неделю, деформация обычных болтов при нагреве | Проверка центрирующих устройств; регулировка в холодном состоянии; «сухая» прокрутка на холостом ходу без рывков и заеданий |
| Выбор материала и наплавка | Выбор легированной стали с хромом и молибденом, нанесение биметаллической наплавки, проверка уплотнительного кольца | Толщина наплавки — не менее 10–12 мм в зоне максимального контакта; использование электродов с карбидом вольфрама | Экономия на материале, недостаточная толщина наплавки, плоское уплотнение вместо «лабиринтного» | Предпочтение цельнолитым конусам при ударных нагрузках; сварные — для локального ремонта; ресурс увеличивается в 2–3 раза |
| Продление ресурса после ремонта | Оптимизация программ загрузки, мониторинг температуры и давления, контроль вибрации, подача пара или инертного газа | Температура купола без локальных перегревов; перепад давления не более 15% от проектного; равномерный износ по окружности | «Окна» в столбе шихты, удар струи в одну точку, повышенное содержание мелочи в коксе и агломерате | Многоскиповая подача с ротацией углов; ежемесячный контроль; автоматизированные системы снижают локальные нагрузки на 20–30% |
Частые вопросы о замене изношенного конуса доменной печи
Как понять, что конус доменной печи изношен и требует замены?
Основные признаки — нестабильное распределение газового потока, рост CO2 в колошниковом газе, «гуляющие» показания датчиков перепада давления. При визуальном осмотре обращайте внимание на глубину раковин (более 20–30 мм), трещины в сварных швах и нарушение геометрии уплотнительного пояса. Дальнейшая эксплуатация ведет к перерасходу кокса на 3–5% и риску разгара корпуса.
Каковы ключевые этапы подготовки и демонтажа изношенного конуса?
Сначала проводится «сухая» остановка печи на пониженном дутье, чтобы уровень шихты опустился ниже засыпного аппарата. Затем снимаются малый конус и воронка, после — большой распределительный конус с использованием траверс и отжимных болтов. Категорически нельзя срезать конус газовым резаком на весу — конструкция может упасть. Обязателен контроль воздушной среды внутри купола из-за возможного скопления ядовитых газов.
Как обеспечить правильный монтаж нового конуса и точную настройку зазоров?
Перед посадкой проверьте соосность вала и центрирующих устройств. Зазор между малым и большим конусом должен составлять 0,5–0,8 мм для самоуплотнения под давлением газа. Используйте только жаропрочные аттестованные крепежи. Регулировка проводится в холодном состоянии с последующей контрольной прокруткой на холостом ходу для проверки плавности вращения.
Какие материалы и наплавки рекомендуются для увеличения ресурса конуса?
Лучший выбор — легированные стали с хромом и молибденом или биметаллическая наплавка. Толщина наплавки должна быть не менее 10–12 мм в зоне максимального контакта с шихтой. Наплавка электродами с карбидом вольфрама увеличивает ресурс узла в 2–3 раза. Литые конуса надежнее при ударных нагрузках, а сварные проще ремонтировать. Современные «лабиринтные» уплотнения значительно лучше держат давление.
Что делать после замены конуса для продления его срока службы?
Оптимизируйте программу загрузки с ротацией углов поворота, чтобы избежать «окон» в столбе шихты. Внедрите ежемесячный контроль температуры купола и следите за перепадом давления на засыпном аппарате (рост более 15% — сигнал к ревизии). Используйте мониторинг вибрации, подавайте пар или инертный газ в уплотнительные зазоры. Автоматизированные системы распределения снижают локальные нагрузки на 20–30%.