Почему разделение скрапа и жидкого чугуна — это искусство, а не рутина
Представьте: перед вами раскалённая ванна жидкого металла, температура зашкаливает за 1300°C, а внутри плавают куски твёрдого лома. Это не хаос — это сложнейший технологический процесс, где на кону стоит качество конечного сплава и безопасность всей плавильной линии. Опытный сталевар скажет вам, что отделить скрап от жидкого чугуна — значит заложить фундамент для идеальной структуры металла, лишённого неметаллических включений и газовых пузырей.
Новички часто думают, что достаточно просто «вычерпать» лишнее, но на практике всё глубже. Плотность, температура плавления, магнитные свойства и даже форма кусков лома диктуют свои условия. Здесь работает не грубая сила, а точная физика и знание химии процесса, поэтому давайте разберём механику этого разделения по косточкам.
Физика процесса: гравитация, температура и магнитное поле
Главный инструмент разделения — разница в плотности. Жидкий чугун имеет плотность около 7,0–7,3 г/см³, в то время как куски скрапа (особенно с большим содержанием окислов) часто легче или, наоборот, тяжелее из-за наличия цветных металлов и шлака. Если скрап не успел расплавиться, он либо тонет в толще расплава, либо всплывает на поверхность, создавая «острова» твёрдой фазы, которые необходимо снимать специальными шлаковыми ковшами.
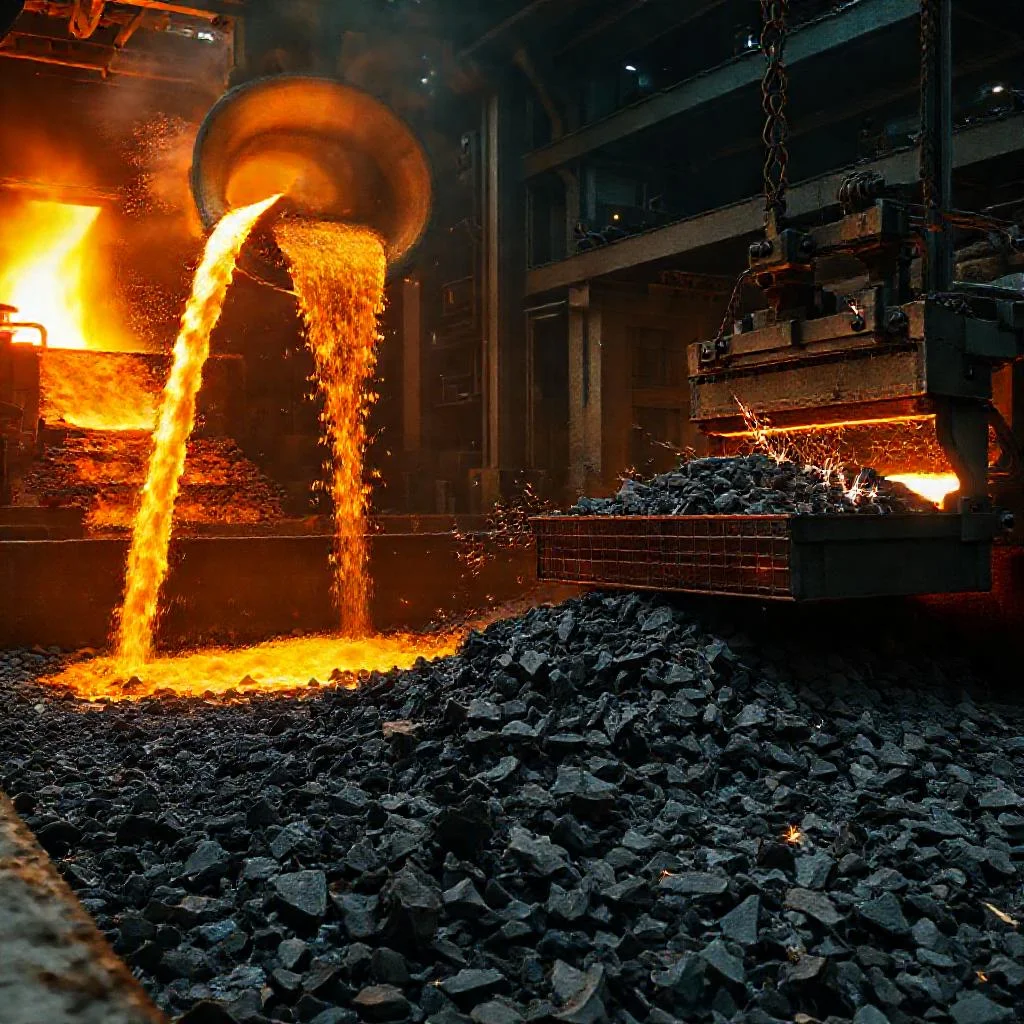
Однако температура решает всё. Пока лом холодный, он активно забирает тепло из ванны, образуя вокруг себя корку застывающего металла. Искусство оператора заключается в том, чтобы поддерживать такой тепловой баланс, при котором куски скрапа остаются вязкими и «липкими», но не растворяются полностью, позволяя захватывать их механическими грейферами с высокой точностью. Магнитные сепараторы здесь работают только на этапе загрузки шихты, когда металл ещё твёрдый, а вот в жидкой ванне приходится полагаться на аэродинамику и специальные решётки.
- Термическая резка — для крупногабаритного лома, который не помещается в зону слива, позволяя делить его на фракции прямо над ванной.
- Электромагнитные краны — эффективны только до плавления, но отлично сортируют завалочную корзину перед подачей в печь.
- Гидравлические ножницы — уменьшают скрап до размеров, при которых он гарантированно утонет в жидкой фазе, а не зависнет на поверхности.
- Шлаковые заграждения — применяются при сливе чугуна в миксер, чтобы твёрдые включения остались на пороге ковша.
Практические методы очистки: от «шумовки» до вакуумирования
На небольших производствах до сих пор используют классический приём — пихтовку. Длинным металлическим стержнем с плоским наконечником прощупывают дно и стенки ванны, нащупывая холодные куски. Этот метод требует нечеловеческой выдержки и чувства металла, ведь под слоем шлака невозможно увидеть скрап глазами — только руками через вибрацию инструмента. После обнаружения, куски аккуратно поддевают и вытаскивают на наклонный жёлоб, а образовавшуюся полость сразу заполняют горячим расплавом.
Более современные цеха используют системы погружных насосов и фильтрующих сеток. Жидкий чугун прогоняют через керамические фильтры, которые задерживают твёрдые частицы размером более 2 мм, возвращая чистый металл в печь. В сочетании с аргонным продуванием пузырьки газа «выталкивают» всплывающий скрап к поверхности, где его захватывает автоматический скребковый механизм. Важно помнить, что этот процесс должен быть непрерывным, иначе остывающие куски лома намертво привариваются к футеровке.
Супер-финальная стадия: контроль шлака и рафинирование
После удаления крупных кусков скрапа наступает очередь микродисперсных взвесей. Здесь на помощь приходят флюсы — плавиковый шпат или известь, которые связывают остатки оксидов и превращают их в жидкоподвижный шлак. Этот шлак уже не является скрапом в классическом понимании, но его своевременное удаление предотвращает повторное окисление зеркала чугуна. Опытные технологи контролируют толщину шлакового покрова ультразвуковыми толщиномерами, чтобы понять, сколько «мусора» осталось внутри.
Финальная проверка — это вакуумная камера. Ковш с чугуном помещают под колпак, откачивают воздух, и растворённые газы вместе с оставшимися твёрдыми частицами активно всплывают и скапливаются в верхнем слое. После снятия этого верхнего слоя специальным «усатым» краном вы получаете эталонный расплав, готовый к разливке. Только пройдя этот полный цикл, можно гарантировать отсутствие холодных спаев в отливках и исключить риск разрушения формы на литейном конвейере.
«Металл не прощает поспешности. Он терпеливо ждёт, пока ты научишься отделять зёрна от плевел, и только тогда раскрывает свою истинную прочность», — говорят мастера доменных печей.
Типичные ошибки и скрытая экономика чистоты
Самая дорогая ошибка — перегрев ванны в попытке «догнать» нерасплавленные куски. Это приводит к угару углерода, потере легирующих элементов и пережогу футеровки. Альтернатива — увеличить время выдержки лома в бадье до опускания в печь, давая ему прогреться отходящими газами. Второй нюанс — частая смена марок стали. Если вчера вы варили низкоуглеродистый сплав, а сегодня загрузили в ту же печь скрап с высоким содержанием хрома, без тщательной промывки ванны не обойтись, иначе получите гетерогенный металл.
Штрафы за некачественное разделение измеряются не в процентах брака, а в сотнях тонн переплавленного металла. Один единственный кусок скрапа, попавший в литейную форму, — это потенциальная авария на гидравлическом прессе или трещина в корпусе судна. Поэтому грамотные заводы внедряют системы технического зрения, которые анализируют поверхность расплава в ИК-спектре, вычисляя холодные зоны по температурному градиенту. Такая цифровая диагностика позволяет реагировать мгновенно, не дожидаясь полного остывания.
Соблюдая тепловой режим и применяя комбинированные методы — от магнитной сепарации до вакуумирования, — вы не только продлеваете жизнь печи, но и превращаете неизбежный угар в управляемый процесс. Именно эти навыки отличают инженера, работающего по инструкции, от мастера, который чувствует динамику ванны, как музыкант чувствует инструмент. И запомните: идеально чистый чугун — это не миф, это результат упорного труда на всех этапах, от шихтовки до финального слива.
Сравнительный анализ методов отделения скрапа от жидкого чугуна
| Метод / Параметр | Физический принцип | Температурные условия | Эффективность (размер частиц) | Ограничения / Риски | Применение |
|---|---|---|---|---|---|
| Пихтовка (ручной метод) | Механическое прощупывание дна и стенок ванны металлическим стержнем; выявление холодных кусков по вибрации инструмента | Высокая (выше 1300°C); требует выдержки оператора | Крупные куски (визуально недоступны под шлаком) | Субъективность; риск приваривания лома к футеровке при промедлении; низкая скорость | Малые производства, аварийные ситуации |
| Шлаковые ковши / заграждения | Гравитационное разделение: скрап всплывает или тонет по разнице плотностей (чугун 7,0–7,3 г/см³); твёрдые включения задерживаются на пороге ковша | Тепловой баланс: поддержание вязкости кусков без полного расплавления | Крупные и средние фракции | Неэффективны против микродисперсных взвесей; требуют точного контроля температуры | Слив чугуна в миксер, первичная очистка |
| Погружные насосы + керамические фильтры | Фильтрация через керамические барьеры; задерживают частицы; аргонное продувание выталкивает скрап на поверхность | Непрерывный процесс; предотвращение остывания лома | Частицы крупнее 2 мм | Не удаляет растворённые газы; требуется защита от засорения фильтров | Современные цеха, средняя очистка |
| Флюсы (известь, плавиковый шпат) | Химическое связывание оксидов; перевод остатков в жидкоподвижный шлак | Высокая, после удаления крупного скрапа | Микродисперсные оксиды и шлаковые включения | Требует контроля толщины шлакового покрова (ультразвук); вторичное окисление при задержке | Рафинирование перед финальной стадией |
| Вакуумная камера | Откачка воздуха; растворённые газы и твёрдые частицы всплывают в верхний слой | Ковш помещают под колпак; финальная стадия | Остаточные микровключения и газы | Высокая стоимость оборудования; цикличность процесса | Эталонная очистка перед разливкой |
| Термическая резка / гидравлические ножницы | Измельчение крупногабаритного лома до фракций, которые тонут в жидкой фазе | Применяется до плавления или над ванной | Уменьшение размера до гарантированного погружения | Требует дополнительного оборудования; риск разбрызгивания металла | Предварительная подготовка шихты |
| Электромагнитные краны | Магнитная сепарация (только для твёрдого металла) | Эффективны до плавления | Сортировка завалочной корзины | Бесполезны в жидкой ванне | Загрузка шихты в печь |
Частые вопросы о разделении скрапа и жидкого чугуна
Какие физические принципы лежат в основе отделения скрапа от жидкого чугуна?
Основной принцип — разница в плотности и температуре. Жидкий чугун имеет плотность 7,0–7,3 г/см³, а куски скрапа могут быть легче или тяжелее в зависимости от состава. Нерасплавившийся лом либо тонет, либо всплывает. Температурный баланс критичен: холодный скрап образует вокруг себя корку застывшего металла, что позволяет захватывать его механическими грейферами.
Какие практические методы применяются для удаления скрапа из ванны с жидким чугуном?
Используются несколько подходов: ручная пихтовка (прощупывание дна металлическим стержнем), погружные насосы с керамическими фильтрами (задерживают частицы до 2 мм), аргонное продувание (выталкивает скрап на поверхность) и автоматические скребковые механизмы. Для крупного лома применяют термическую резку и гидравлические ножницы прямо над ванной.
Какие ошибки при разделении скрапа и чугуна считаются самыми дорогими?
Главная ошибка — перегрев ванны для ускорения плавления скрапа. Это вызывает угар углерода, потерю легирующих элементов и повреждение футеровки. Также опасно смешивать разные марки стали без промывки ванны — это приводит к гетерогенному металлу. Попадание даже одного куска скрапа в литейную форму может вызвать трещину или аварию.
Какую роль играет шлак в процессе отделения скрапа от жидкого чугуна?
Шлак, образующийся после добавления флюсов (плавикового шпата или извести), связывает микродисперсные оксиды и превращает их в жидкоподвижную массу. Его своевременное удаление предотвращает повторное окисление зеркала чугуна. Толщину шлакового покрова контролируют ультразвуковыми толщиномерами, а финальная очистка происходит в вакуумной камере.
Какие современные технологии помогают автоматизировать контроль разделения?
На современных заводах внедряют системы технического зрения с ИК-спектральным анализом поверхности расплава. Они вычисляют холодные зоны по температурному градиенту и позволяют реагировать мгновенно. Также применяются электромагнитные краны для сортировки шихты и автоматические грейферы, управляемые датчиками температуры и плотности.