Гидравлический удар или тихий перегрев: анатомия отказа
Когда сталеплавильщики говорят о «прогаре фурмы», за этим всегда стоит не один, а целый комплекс факторов. Водоохлаждаемая рубашка работает в экстремальных условиях: снаружи — температура жидкого металла свыше 1500°C, внутри — давление охлаждающей воды до 10 атмосфер. Любая микротрещина, возникшая из-за усталости металла, мгновенно превращается в паровую пробку, которая разрывает стенку быстрее, чем сработает аварийная защита.
Ошибочно считать, что прогар — это всегда результат одной фатальной ошибки. В 80% случаев мы наблюдаем кумулятивный эффект: локальные деформации от теплосмен, накипь во внутренних каналах и скрытые дефекты литья накапливаются годами. Настоящий «убийца» фурмы — не пиковая нагрузка, а цикличность: каждое погружение в ванну расплава сжимает рубашку, а подъем — растягивает. Металл «устает», и в зоне сварных швов появляются микронадрывы.
Тепловой барьер: почему вода перестает спасать
Система охлаждения работает эффективно только до тех пор, пока сохраняется турбулентный режим потока. Как только скорость воды падает ниже критической отметки (обычно 5-7 м/с), на внутренней поверхности рубашки образуется паровая пленка. Этот эффект пленочного кипения — главный враг: теплопередача от стенки к жидкости обрушивается в десятки раз, и латунная или медная стенка начинает оплавляться без шансов на восстановление.
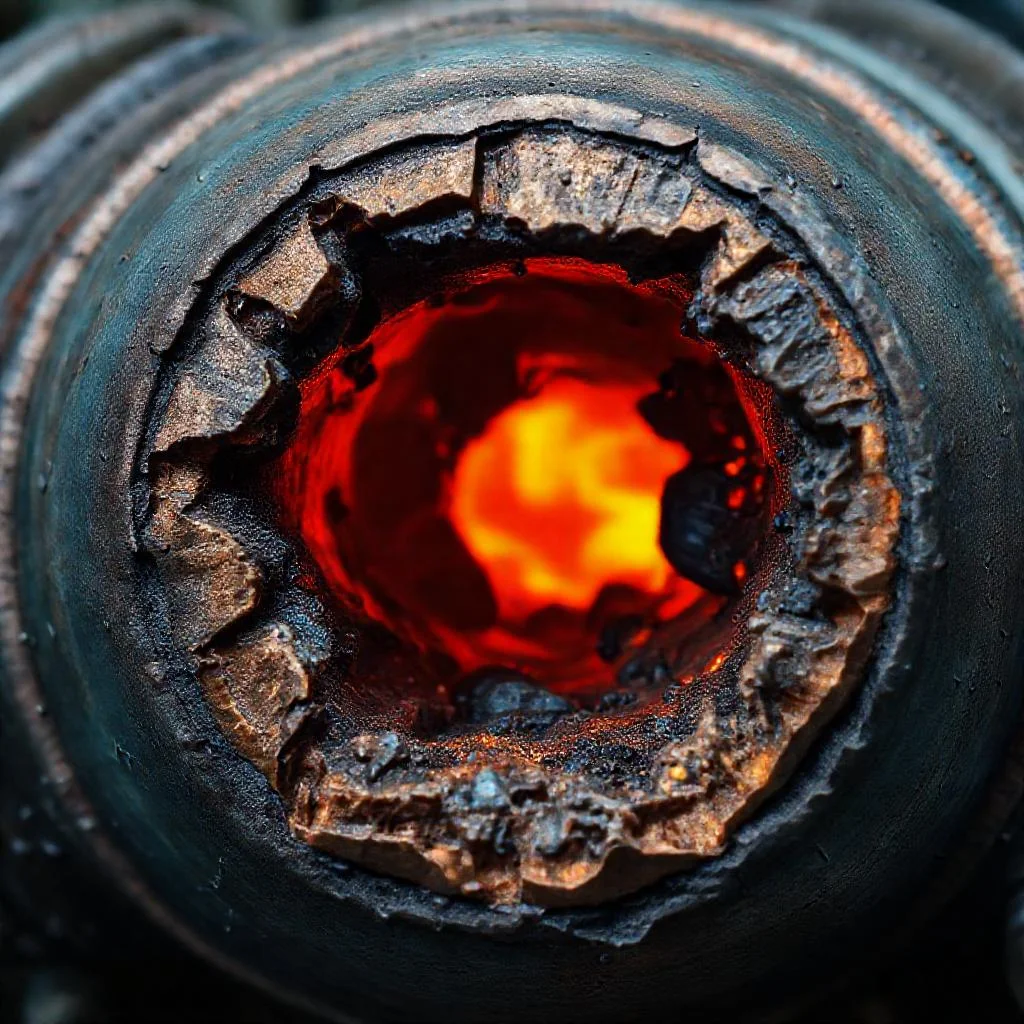
Причина прогара часто кроется не в самой фурме, а в системе водоподготовки. Взвешенные частицы окалины, попавшие в контур, оседают в нижних карманах рубашки. Слой отложений толщиной всего 1,5 мм снижает отвод тепла примерно на 40%, создавая зону локального перегрева. Именно поэтому опытные технологи настаивают на регулярной промывке контура не реже одного раза в месяц, а не раз в квартал.
Скрытые дефекты и ошибки монтажа
Давайте честно признаем: многие прогарные ситуации закладываются еще до первого касания фурмы с металлом. Непровар корня шва при изготовлении рубашки, усадочные раковины в отливке или смещение внутреннего канала относительно оси — все это бомбы замедленного действия. Под давлением воды и при тепловом расширении неоднородность структуры металла провоцирует строго направленную трещину.
- Некачественная пайка змеевика: воздушные полости в месте соединения создают сухое трение и пережог
- Монтаж с перекосом: угол входа в конвертер перекашивает рубашку, создавая одностороннее трение о горловину
- Эрозионный износ от шлака: в зоне шлакового пояса скорость разрушения стенки в 5 раз выше, чем в глубине ванны
- Нарушение регламента продувки: передувки с отклонением от оси погружения ведут к касанию фурмы о футеровку днища
Отдельная история — это усталостное растрескивание на границе «медь-сталь». Разный коэффициент температурного расширения приводит к тому, что при каждом цикле «нагрев-остывание» в биметаллическом соединении возникают сдвиговые напряжения. Через 200-300 плавок это гарантированно проявляется в виде характерной сетки трещин на огневой поверхности.
Технологические режимы: цена спешки
Практика показывает: погоня за сокращением времени плавки — прямой путь к прогару. Когда кислородно-топливные горелки работают в форсированном режиме, факел бьет прямо в рубашку, создавая точку перегрева свыше 400°C на поверхности меди. Скорость коррозии в этом пятне становится катастрофической — стенка истончается на 3-4 мм за одну кампанию.
Особую опасность представляет работа с «холодной» водой на входе. Если разница температур между подачей и обраткой превышает 20°C, начинается процесс термоударов. Резкое расширение и сжатие металла приводит к тому, что даже качественная сварка «помнит» эти колебания и трескается в самых неожиданных местах. Умные технологи предпочитают поддерживать стабильный перепад в 10-12°C, чем гнаться за завышенным расходом кубов в час.
Хорошая фурма — та, которую забываешь: она не напоминает о себе ни на 50-й плавке, ни на 300-й. Но забыть о ней можно только тогда, когда проведена диагностика каждой зоны теплового потока, а не только протокольный осмотр «по верхам».
Диагностика как превентивная медицина
Современные системы мониторинга способны предупредить прогар за 40-60 минут до аварии. Датчики расхода воды фиксируют малейшие колебания, которые указывают на образование паровой пробки. Анализ вибрации корпуса фурмы выявляет начало процесса газовыделения в зоне предполагаемого дефекта. Задача оператора — не пропустить эти сигналы и вовремя снизить интенсивность продувки.
Управление ресурсом фурмы — это баланс между производительностью и риском. Сокращая износ рубашки, вы получаете стабильную работу конвертера, но теряете несколько минут на каждой плавке из-за щадящего режима. Истинное мастерство — находить ту точку оптимума, где скорость охлаждения максимальна, а тепловая нагрузка на стенки еще не переходит критический порог разрушения.
Ключевые факторы прогара водоохлаждаемой рубашки фурмы
| Фактор / Причина | Механизм разрушения | Количественные показатели / Критерии | Зона риска / Характер проявления | Меры предотвращения |
|---|---|---|---|---|
| Усталость металла (термоциклирование) | Каждое погружение в ванну расплава — сжатие рубашки; подъём — растяжение. Металл «устаёт», в зоне сварных швов возникают микронадрывы, которые перерастают в трещины (кумулятивный эффект в 80% случаев). | Циклы «нагрев-остывание»; 200–300 плавок до появления сетки трещин на биметалле «медь-сталь» (из-за разного коэффициента температурного расширения). | Зона сварных швов; биметаллическое соединение «медь-сталь»; огневая поверхность. | Регулярная диагностика зон теплового потока; контроль количества плавок; своевременная замена фурмы. |
| Плёночное кипение (нарушение турбулентности потока) | Падение скорости воды ниже критической отметки приводит к образованию паровой плёнки на внутренней поверхности рубашки. Теплопередача от стенки к жидкости обрушивается в десятки раз — стенка оплавляется. | Критическая скорость воды: 5–7 м/с; снижение ниже этого порога — критично. | Внутренняя поверхность рубашки (эффект паровой пробки). | Поддержание турбулентного режима потока; контроль расхода воды (датчики); недопущение паровой пробки. |
| Накипь и отложения (плохая водоподготовка) | Взвешенные частицы окалины оседают в нижних карманах рубашки; слой отложений снижает отвод тепла, создавая зону локального перегрева. | Слой отложений всего 1,5 мм снижает теплоотвод на ~40%. | Нижние карманы рубашки; зона локального перегрева. | Регулярная промывка контура не реже 1 раза в месяц (а не раз в квартал). |
| Скрытые дефекты литья и монтажа | Непровар корня шва, усадочные раковины, смещение внутреннего канала, некачественная пайка змеевика (воздушные полости) — бомба замедленного действия. Под давлением воды и тепловым расширением формируется направленная трещина. | Давление воды до 10 атм; условия теплового расширения. | Сварные швы; места пайки змеевика; внутренние каналы; отливки. | Дефектоскопия на этапе изготовления; контроль качества пайки и сборки. |
| Эрозионный износ от шлака (абразивный износ) | В зоне шлакового пояса скорость разрушения стенки значительно выше из-за агрессивного воздействия шлака и механического трения. | Скорость разрушения стенки в зоне шлакового пояса в 5 раз выше, чем в глубине ванны. | Зона шлакового пояса (верхняя часть рубашки, контактирующая со шлаком). | Оптимизация режимов продувки; конструктивные решения (защитные пояса). |
| Гидравлический удар / термоудары (перепад температур) | Работа с «холодной» водой на входе; резкое расширение и сжатие металла при большом перепаде температур приводит к растрескиванию даже качественной сварки. | Опасный перепад температур между подачей и обраткой: более 20°C. Рекомендуемый оптимальный перепад: 10–12°C. | Сварные швы; «неожиданные» места трещин. | Поддержание стабильного перепада температур на входе/выходе; избегание форсированных режимов. |
| Нарушение технологического режима (форсирование плавки) | Форсированная работа кислородно-топливных горелок: факел бьет прямо в рубашку, создавая точку перегрева; скорость коррозии резко возрастает. | Точка перегрева меди: свыше 400°C; истончение стенки на 3–4 мм за одну кампанию. | Зона прямого попадания факела; огневая поверхность. | Соблюдение регламента плавки; отказ от погони за сокращением времени. |
| Монтаж с перекосом / ошибки позиционирования | Перекос угла входа в конвертер создает одностороннее трение о горловину; нарушение оси погружения ведет к касанию фурмы о футеровку днища. | Угол входа; ось погружения (отклонение от оси). | Горловина конвертера; днище (футеровка). | Точная центровка и контроль геометрии при монтаже; автоматизация управления погружением. |
| Передувки / чрезмерная интенсивность продувки | Отклонение от оси погружения; касание фурмы о футеровку днища; работа в форсированном режиме повышает тепловую нагрузку. | Тепловая нагрузка на стенки выше критического порога разрушения. | Днище конвертера; боковые поверхности рубашки. | Жёсткое соблюдение режимов продувки; оперативный контроль положения фурмы. |
Ключевые вопросы о причинах прогара водоохлаждаемой рубашки фурмы
Как накопление отложений и накипи влияет на прогар рубашки?
Отложения взвешенных частиц окалины оседают в нижних карманах рубашки. Слой толщиной всего 1,5 мм снижает отвод тепла примерно на 40%, создавая зону локального перегрева. Это происходит из-за нарушения турбулентного режима потока воды и эффекта пленочного кипения, когда теплопередача от стенки к жидкости обрушивается в десятки раз.
Почему циклические тепловые нагрузки опаснее пиковых?
Каждое погружение в ванну расплава сжимает рубашку, а подъем — растягивает. Металл «устает», и в зоне сварных швов появляются микронадрывы. В 80% случаев прогар — это кумулятивный эффект от теплосмен, а не результат одной фатальной ошибки. Особенно опасно усталостное растрескивание на границе «медь-сталь»: разный коэффициент температурного расширения создает сдвиговые напряжения, которые через 200-300 плавок проявляются сеткой трещин.
Какие скрытые дефекты производства приводят к прогару?
К бомбам замедленного действия относятся: непровар корня шва, усадочные раковины в отливке, смещение внутреннего канала относительно оси, некачественная пайка змеевика с воздушными полостями. Под давлением воды и тепловым расширением эти неоднородности провоцируют строго направленную трещину. Также опасен монтаж с перекосом, который создает одностороннее трение о горловину конвертера.
Как режим охлаждения провоцирует термоудары?
Если разница температур между подачей и обраткой превышает 20°C, начинаются термоудары. Резкое расширение и сжатие металла приводят к растрескиванию даже качественной сварки. Оптимальный перепад — 10-12°C. Также критично падение скорости воды ниже 5-7 м/с: образуется паровая пленка, и медь начинает оплавляться без шансов на восстановление.
Почему форсированные режимы продувки ускоряют износ?
При работе кислородно-топливных горелок в форсированном режиме факел бьет прямо в рубашку, создавая точку перегрева свыше 400°C. Скорость коррозии становится катастрофической — стенка истончается на 3-4 мм за одну кампанию. Погоня за сокращением времени плавки также ведет к касанию фурмы о футеровку днища при передувках с отклонением от оси.