Почему автоматический регулятор перемещения электродов — это не роскошь, а необходимость
Ручная настройка положения электрода в процессе сварки или наплавки — это всегда лотерея. Оператор физически не может отследить микросдвиги, вызванные тепловым расширением металла или вибрацией оборудования. Автоматический регулятор перемещения электродов (АРПЭ) решает эту проблему, обеспечивая стабильный зазор и постоянную скорость подачи. Без него даже идеально выставленный сварочный ток теряет смысл: дуга «гуляет», провар становится неравномерным, а перерасход присадочного материала достигает 15–20%.
Современные системы АРПЭ работают по принципу замкнутого контура: датчик непрерывно считывает фактическое положение электрода, сравнивает его с заданным значением и корректирует отклонение за миллисекунды. Это особенно критично для орбитальной сварки труб, наплавки роликов и автоматизированных линий, где человеческий фактор недопустим. Настройка такого регулятора — это не разовая операция, а комплекс мероприятий, который напрямую влияет на качество шва и ресурс самого механизма.
Базовые шаги: от калибровки нуля до настройки датчика обратной связи
Первый этап настройки начинается с механической части. Убедитесь, что суппорт или каретка перемещаются по направляющим без люфтов и заеданий. Смажьте трущиеся поверхности, проверьте затяжку винтов ходовой передачи. Если используете шаговый двигатель, обратите внимание на ток удержания — он должен соответствовать паспортным данным. После этого обнулите систему: выведите электрод в «базовую точку» и запишите это положение в память контроллера.
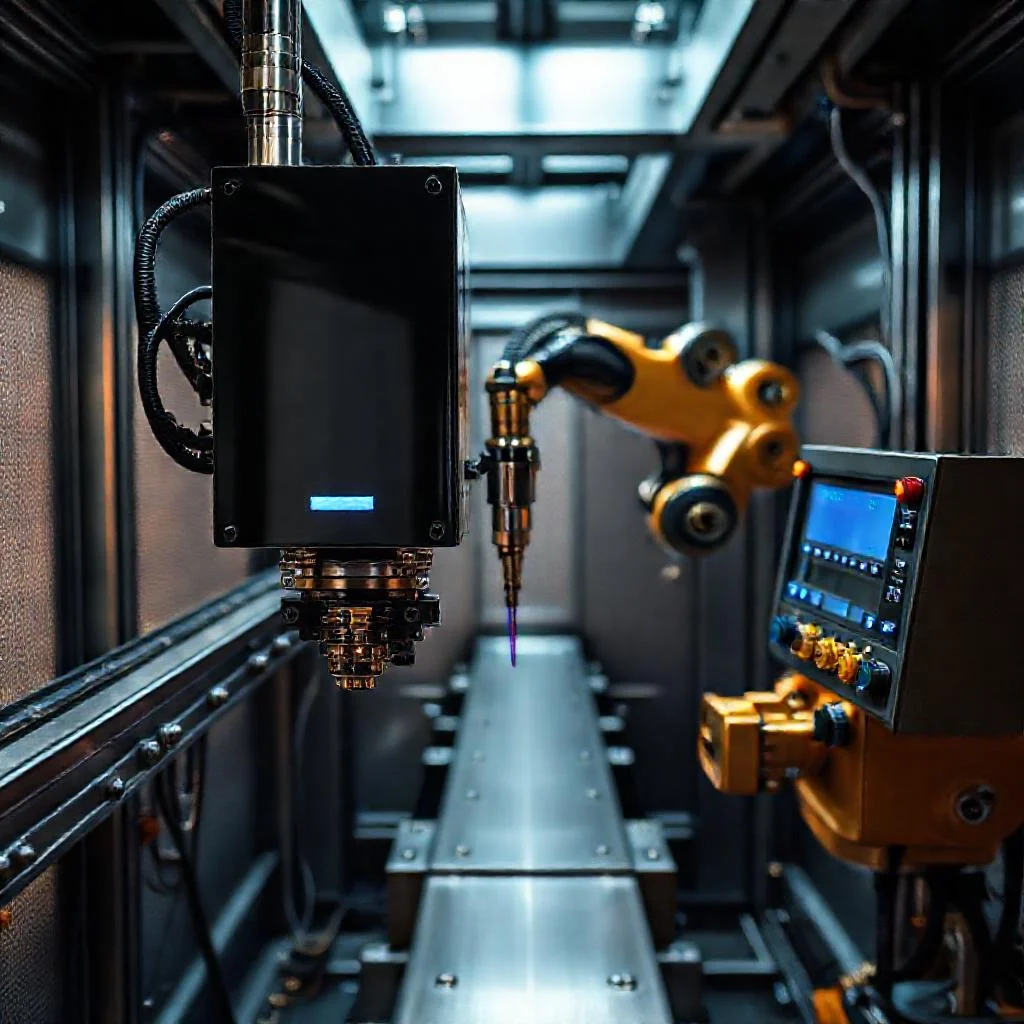
Следом идет настройка датчика обратной связи. Для потенциометрических датчиков важно выставить линейную характеристику: переместите электрод в крайние точки и проверьте, что сигнал меняется плавно, без скачков. Для индуктивных или лазерных датчиков убедитесь, что рабочая зона не перекрыта брызгами металла или пылью. Если показания «плавают» на холостом ходу, проблема в экранировании кабеля или питании — это частая причина ложных срабатываний АРПЭ.
Программирование параметров движения: скорость, ускорение, зона нечувствительности
Когда «железо» готово, переходим к программной части. Главный параметр — скорость перемещения электрода. Для тонкостенных заготовок она должна быть минимальной (1–3 мм/с), чтобы избежать прожога, а для толстостенных — наоборот, высокой. Задайте ускорение: резкие рывки вызывают инерционные колебания дуги, поэтому лучше выбрать профиль S-образного разгона, если контроллер это поддерживает.
Критически важна настройка зоны нечувствительности (гистерезиса). Это диапазон отклонения, при котором регулятор не вмешивается в работу. Если сделать зону слишком маленькой — система будет «дребезжать» и перегружать привод. Слишком большой — потеряете точность. Опытные технологи рекомендуют выставлять гистерезис на 10–15% от общего допуска на позиционирование. Обязательно сохраните профиль для разных режимов сварки (стыковой, тавровый, внахлест), чтобы не перенастраивать регулятор каждый раз вручную.
Практические сценарии: сварка, наплавка, плазменная резка
В режиме автоматической сварки АРПЭ работает как стабилизатор длины дуги. Типичная ошибка настройки — слишком высокая чувствительность к изменениям напряжения. Это приводит к тому, что регулятор реагирует на каждое колебание сети, создавая «пилу» на траектории движения. При наплавке валиков, наоборот, требуется «жесткая» обратная связь, чтобы выдерживать постоянный вылет электрода, даже если поверхность имеет неровности.
В плазменной резке регулятор перемещения поддерживает фиксированное расстояние от сопла до листа. Здесь важна скорость отработки: перемещение электрода должно быть мгновенным, иначе плазменная дуга гаснет. Проверьте, чтобы в настройках был отключен фильтр сглаживания сигнала — он создает задержку. Используйте тестовый проход на обрезке металла: если дуга стабильна на углах и поворотах, параметры подобраны корректно.
Частые ошибки при настройке и способы их избежать
Регулятор, настроенный один раз и забытый, превращается в дорогой якорь, который тащит за собой весь технологический процесс.
Одна из самых распространенных проблем — игнорирование температурного дрейфа. Когда механизм нагревается, винтовая пара расширяется, и нулевая точка «уплывает». Решение: ввести фиксированное время прогрева перед стартом (5–10 минут) и выполнять процедуру обнуления уже на прогретой системе. Вторая типичная ошибка — использование одного профиля для разных диаметров электродов. Смена диаметра меняет массу, а значит и момент инерции, что требует пересчета коэффициентов PID-регулятора.
Также не забывайте про защиту от сбоев. Настройте аварийный стоп: если датчик не получает сигнала более 0,5 секунды, система должна остановить подачу. Проверьте работу энкодера: при ручном сдвиге каретки показания должны двигаться синхронно, иначе откалибруйте направление. Только после проверки всех этих сценариев можно выходить на реальную сварку с уверенностью в результате.
Ключевые параметры настройки АРПЭ и их влияние
| Параметр настройки | Рекомендуемое значение / действие | Типичные ошибки | Влияние на процесс |
|---|---|---|---|
| Скорость перемещения электрода (тонкостенные заготовки) | 1–3 мм/с (минимальная) | Завышенная скорость → прожог металла | Стабильность провара, отсутствие дефектов |
| Скорость перемещения электрода (толстостенные заготовки) | Высокая (согласно режиму сварки) | Игнорирование диаметра электрода → инерционные колебания | Производительность и качество шва |
| Профиль ускорения | S-образный разгон (если поддерживается контроллером) | Резкие рывки → колебания дуги | Плавность движения, стабильность дуги |
| Зона нечувствительности (гистерезис) | 10–15% от общего допуска на позиционирование | Слишком малая зона → «дребезг» привода; слишком большая → потеря точности | Баланс между точностью и стабильностью работы |
| Чувствительность к напряжению (при сварке) | Средняя (без ложных срабатываний на колебания сети) | Слишком высокая чувствительность → «пила» на траектории | Стабилизация длины дуги |
| Обратная связь при наплавке валиков | «Жесткая» обратная связь для постоянного вылета | Мягкая связь → неравномерность валика на неровностях | Равномерность наплавленного слоя |
| Фильтр сглаживания сигнала (для плазменной резки) | Отключен | Включенный фильтр → задержка реакции, гашение дуги | Мгновенная отработка, стабильность на углах |
| Время прогрева перед обнулением | 5–10 минут на прогретой системе | Игнорирование температурного дрейфа → «уплывание» нулевой точки | Точность позиционирования после нагрева |
| Профили для разных диаметров электродов | Отдельный профиль с пересчетом PID-коэффициентов | Использование одного профиля → ошибки из-за момента инерции | Адаптация к массе электрода |
| Аварийный стоп (защита от сбоев) | Остановка подачи при отсутствии сигнала датчика >0,5 сек | Отсутствие защиты → аварийные ситуации | Безопасность процесса и оборудования |
| Проверка энкодера | Синхронное движение показаний при ручном сдвиге каретки | Несовпадение → неверная калибровка направления | Точность измерения положения |
Частые вопросы по настройке автоматического регулятора перемещения электродов
Как правильно откалибровать нулевую точку и датчик обратной связи?
Начните с механической проверки: убедитесь в отсутствии люфтов, смажьте направляющие и проверьте затяжку винтов. Затем выведите электрод в базовую точку и запишите её в память контроллера. Для потенциометрических датчиков проверьте плавность изменения сигнала в крайних точках, для индуктивных или лазерных — чистоту рабочей зоны и экранирование кабеля.
Как настроить скорость, ускорение и зону нечувствительности (гистерезис)?
Скорость задавайте в зависимости от толщины заготовки: для тонкостенных — 1–3 мм/с, для толстостенных — выше. Ускорение выбирайте с S-образным профилем, чтобы избежать рывков. Гистерезис выставляйте на 10–15% от общего допуска на позиционирование, иначе система будет дребезжать или потеряет точность. Сохраняйте отдельные профили для разных типов сварки.
Как избежать ложных срабатываний и «пилы» при стабилизации дуги?
Слишком высокая чувствительность к колебаниям напряжения — частая причина ошибок. Для сварки отключите излишнюю реакцию на сетевые скачки, а для плазменной резки, наоборот, отключите фильтр сглаживания — он создаёт задержку. Проверяйте стабильность на тестовых проходах с углами и поворотами.
Почему после нагрева механизма «уплывает» нулевая точка и как это исправить?
Температурный дрейф возникает из-за теплового расширения винтовой пары. Решение — ввести фиксированное время прогрева (5–10 минут) перед стартом и выполнять обнуление уже на прогретой системе. Это критично для длительных циклов сварки или наплавки.
Что делать, если меняется диаметр электрода — нужна ли перенастройка?
Да, смена диаметра меняет массу и момент инерции, поэтому необходимо пересчитать коэффициенты PID-регулятора. Также настройте аварийный стоп: если датчик не получает сигнал более 0,5 секунды, подача должна остановиться. Проверьте синхронность показаний энкодера при ручном сдвиге каретки.