Почему герметизация свода — это битва за КПД и ресурс
Свод дуговой печи — это не просто купол из огнеупоров. Это зона, где сходятся три разрушительные силы: радиационный нагрев, химическая агрессия газовой фазы и механические вибрации. Именно здесь, в местах прохода электродов, возникают «ворота» для подсоса холодного воздуха. Попадая внутрь, кислород выжигает графитизированные электроды, а азот увеличивает теплопотери, заставляя печь тратить до 15% больше энергии на выполнение той же задачи.
Опытный технолог знает: даже миллиметровая щель в зоне электрода за смену превращается в источник утечки металла и шлака. Это не только снижает термический КПД, но и создает аварийные риски: прогары водоохлаждаемых панелей, потерю герметичности и неконтролируемые выбросы. Поэтому вопрос герметизации — это всегда компромисс между плотностью прилегания и свободой вертикального хода электрода, который должен перемещаться по мере плавления.
Лабиринтные уплотнения: классика, проверенная временем
Самый распространенный способ закрыть зазор — создать динамический лабиринт из подвижных и неподвижных колец. Суть конструкции в том, что кольцо, закрепленное на своде, образует узкую кольцевую полость вокруг электрода, но не касается его. Холодный воздух, пытаясь пройти вниз, наталкивается на несколько последовательных поворотов и сужений, теряя скорость и давление. Это напоминает принцип гидравлического затвора, только в газовой среде.
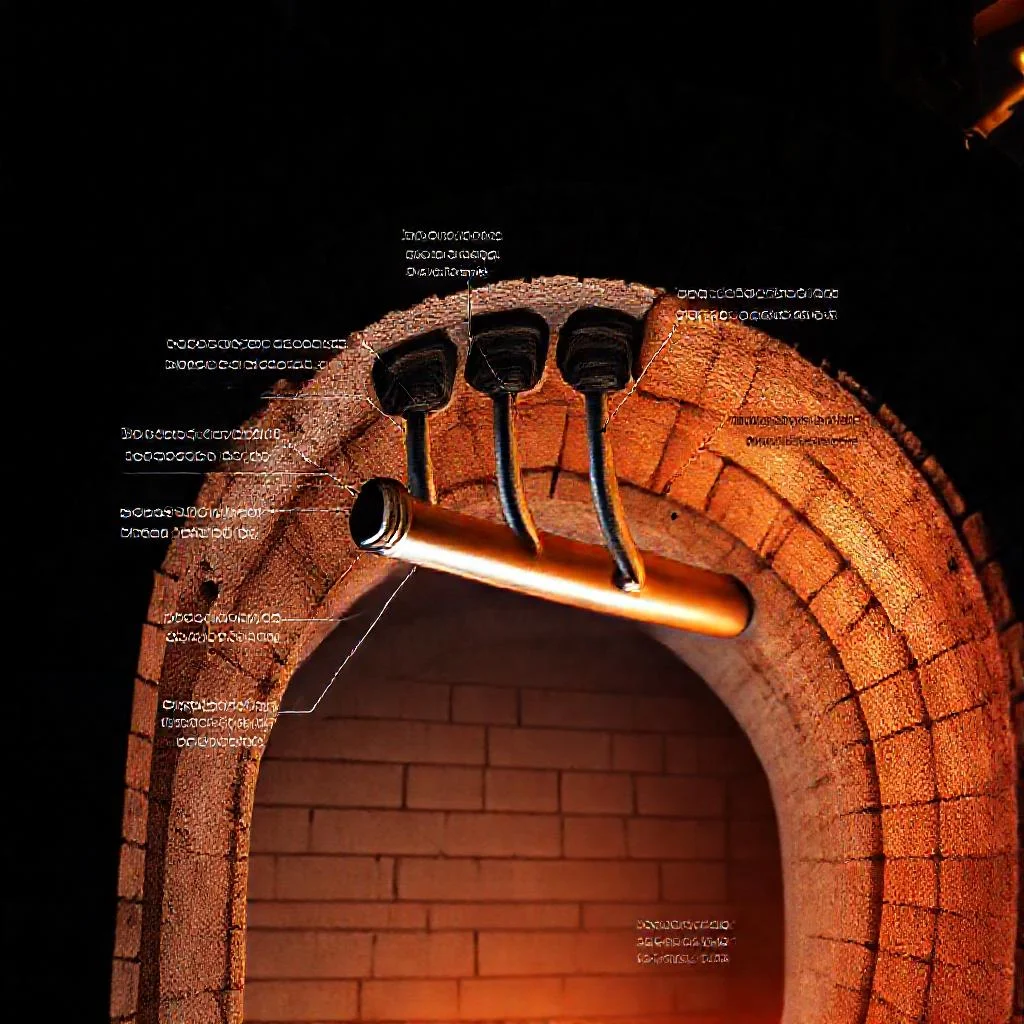
Для стали — это стандарт, но есть нюансы. Чем больше диаметр электрода, тем сложнее изготовить точное кольцо без искривлений. Любой перекос при нагреве приводит к заклиниванию, поэтому в современных конструкциях чаще используются разрезные кольца с подпружиненными сегментами. Они самоустанавливаются по оси электрода, сохраняя оптимальный зазор в 10–20 мм, который продувается инертным газом для дополнительного отсечения кислорода.
«Печь — живой организм: она дышит, расширяется и требует к себе уважения. Лабиринт, который не учитывает тепловое расширение, — это не герметизация, а медленная диверсия против собственного производства».
Пневматические и графитовые щеточные затворы
Когда лабиринт не справляется из-за высокой запыленности газов, на сцену выходят щеточные механизмы. Они представляют собой кольцо с плотно прижатыми пружинными лепестками, которые обжимают электрод по всей окружности. Материал лепестков — высокотемпературная сталь или асбестовая нить, которая выдерживает до 800°C без потери упругости. Главное преимущество — они буквально «сметают» окалину и графитовую пыль с поверхности электрода при его движении вниз.
Более продвинутый вариант — пневматические камеры. Это полые металлические кольца с эластичной внутренней оболочкой, куда подается воздух под давлением 1,5-2 атмосферы. Оболочка раздувается и плотно прилегает к электроду, компенсируя любые колебания и уводы оси. Такое решение позволяет достичь практически нулевых утечек, но требует постоянного источника сжатого воздуха и повышенного внимания к износу мембраны.
Инновационные решения и современные материалы
Развитие огнеупоров позволило создавать композитные кольца-вставки, которые не только уплотняют, но и выполняют роль дополнительного изолятора. Волокнистые керамические материалы с добавлением оксида циркония способны работать при температурах до 1200°C, тогда как металлические уплотнения начинают деформироваться уже при 600°C. Такие вставки делают разрезными и монтируют в пазы свода, что обеспечивает простоту замены без демонтажа всего кожуха.
На отдельных производствах переходят на комбинированные схемы: нижний пояс — лабиринт, верхний — пневматический амортизатор. Это позволяет распределять нагрузку и увеличивать межремонтный период до 8-10 месяцев. Однако, какой бы способ вы ни выбрали, решающим фактором остается точность сборки свода: монтаж при допуске отклонения более 5 мм нивелирует эффект даже самого дорогого уплотнителя.
- Для печей с малым ходом электродов (до 1 м) — рациональны простые графитовые щетки.
- Для сверхмощных ДСП с высоким давлением газов — обязательна пневматика.
- При частых теплосменах — используйте только сегментные кольца с пружинным поджатием.
- Обязательно предусматривайте продувку азотом или аргоном для исключения конденсата.
Как диагностировать дефекты уплотнения на работающей печи
Симптомы разгерметизации обманчиво просты: появляются языки пламени по периметру электрода, увеличивается расход графита, а показания датчиков температуры охлаждающей воды в своде растут. Но самый надежный критерий — анализ состава отходящих газов. Если уровень CO2 подскочил выше 12% при работающей газоочистке — это верный признак подсоса воздуха. Профессионалы также используют инфракрасную съемку: зоны утечки выглядят как яркие светящиеся нимбы вокруг электродов.
Не ждите планового ремонта, если видите локальные перегревы кожуха. Вовремя обнаруженная щель устраняется за 20 минут простой подтяжкой пружин или заменой сегмента. Запущенная же проблема приводит к тому, что электрод начинает «бить» по кольцу, вызывая трещины в футеровке свода, и тогда ремонт обходится в десятки раз дороже, чем покупка качественных расходных элементов для герметизации.
Сравнительный анализ способов герметизации электродных зазоров в своде ДСП
| Параметр / Характеристика | Лабиринтные уплотнения | Щеточные затворы (графитовые / стальные) | Пневматические затворы | Композитные кольца-вставки (керамика / ZrO₂) | Комбинированная схема (лабиринт + пневматика) |
|---|---|---|---|---|---|
| Принцип действия | Динамический лабиринт из подвижных/неподвижных колец; последовательные сужения и повороты, создающие газовый затвор | Пружинные лепестки (сталь или асбестовая нить), обжимающие электрод по окружности и «сметающие» пыль | Полые кольца с эластичной оболочкой, раздуваемой воздухом под давлением до плотного контакта с электродом | Разрезные кольца из волокнистой керамики с ZrO₂, работающие как уплотнитель и изолятор | Нижний ярус — лабиринт; верхний ярус — пневматический амортизатор, распределяющий нагрузку |
| Рабочая температура | Ограничена материалом колец (сталь — до ~600°C) | До 800°C (высокотемпературная сталь, асбестовая нить) | Ограничена стойкостью мембраны/оболочки; требует охлаждения | До 1200°C (керамика с оксидом циркония) | Ограничена лабиринтом (нижний пояс) + пневматикой (верхний пояс) |
| Величина зазора / утечек | Зазор 10–20 мм, продувается инертным газом; утечки средние, но контролируемые | Минимальный зазор, практически полное обжатие; утечки низкие | Практически нулевые утечки (полное прилегание оболочки) | Низкие утечки; высокая плотность прилегания за счет разрезной конструкции | Нулевые–минимальные утечки, равномерное распределение нагрузки |
| Устойчивость к запыленности / окалине | Средняя — лабиринт может забиваться пылью при высокой запыленности | Высокая — лепестки самоочищаются, сметают окалину и графитовую пыль | Средняя — требует чистоты воздуха; мембрана чувствительна к абразиву | Высокая — керамика устойчива к абразивному износу | Высокая — комбинация снижает запыленность на каждом ярусе |
| Компенсация теплового расширения / увода оси | Разрезные кольца с подпружиненными сегментами; самоустанавливаются по оси, учитывают тепловое расширение | Подпружиненные лепестки компенсируют колебания и увод оси | Полная компенсация любых колебаний за счет эластичной оболочки | Разрезная конструкция допускает тепловое расширение, но требует точного монтажа | Максимальная компенсация — пневматика гасит вибрации, лабиринт — расширение |
| Требования к обслуживанию | Периодическая проверка зазоров, замена сегментов | Замена изношенных лепестков (быстрая) | Постоянный источник сжатого воздуха (1,5–2 атм), контроль износа мембраны | Простая замена вставок без демонтажа кожуха | Обслуживание обоих узлов; увеличенный межремонтный период (8–10 месяцев) |
| Рекомендуемая область применения | Стандартные ДСП для стали; базовое решение | Печи с малым ходом электродов (до 1 м), высокая запыленность | Сверхмощные ДСП с высоким давлением газов; требования к нулевым утечкам | Печи с частыми теплосменами; зоны с экстремальными температурами | Крупные производства, где важен длительный межремонтный интервал |
| Основные риски / недостатки | Перекос при нагреве → заклинивание; сложность изготовления для больших диаметров | Износ лепестков при интенсивной работе; ограничение по температуре | Зависимость от сети сжатого воздуха; износ мембраны; риск разрыва оболочки | Хрупкость при монтаже; требует точной сборки (допуск ≤5 мм) | Высокая стоимость; сложность монтажа и настройки двух систем |
| Влияние на КПД / энергопотери | Снижает подсос воздуха; без продувки — потери до 15% энергии | Снижает теплопотери; эффект «сметания» улучшает контакт | Минимальные теплопотери; максимальный термический КПД | Хорошая изоляция; снижение теплопотерь за счет низкой теплопроводности керамики | Оптимальный баланс герметичности и КПД |
Частые вопросы о герметизации электродных зазоров в своде
Какие основные способы герметизации электродных зазоров используются в дуговых печах?
Основные способы включают лабиринтные уплотнения (подвижные и неподвижные кольца с узкими полостями), щеточные графитовые затворы с пружинными лепестками, пневматические камеры с эластичной оболочкой под давлением, а также современные композитные кольца-вставки из керамических материалов. Комбинированные схемы, например лабиринт плюс пневматика, применяются для увеличения межремонтного периода.
Почему герметизация электродных зазоров критична для эффективности печи?
Из-за зазоров происходит подсос холодного воздуха, кислород выжигает графитизированные электроды, а азот увеличивает теплопотери, что заставляет печь тратить до 15% больше энергии. Кроме того, миллиметровая щель может привести к утечке металла и шлака, снижению термического КПД, прогарам водоохлаждаемых панелей и аварийным рискам.
Как диагностировать дефекты уплотнения на работающей печи?
Симптомы включают языки пламени по периметру электрода, увеличение расхода графита и рост температуры охлаждающей воды в своде. Надежный критерий — анализ отходящих газов: уровень CO2 выше 12% при работающей газоочистке указывает на подсос воздуха. Также используется инфракрасная съемка, где зоны утечки видны как яркие нимбы вокруг электродов.
Какие материалы используются для уплотнений и какие температурные ограничения они имеют?
Металлические уплотнения деформируются при 600°C, поэтому для высоких температур применяются волокнистые керамические материалы с добавлением оксида циркония, которые работают до 1200°C. Щеточные лепестки делают из высокотемпературной стали или асбестовой нити, выдерживающей до 800°C. Для пневматических камер используются эластичные оболочки, требующие постоянного источника сжатого воздуха.
Какой способ герметизации выбрать для конкретных условий работы печи?
Для печей с малым ходом электродов (до 1 м) рациональны простые графитовые щетки. Для сверхмощных ДСП с высоким давлением газов обязательна пневматика. При частых теплосменах следует использовать сегментные кольца с пружинным поджатием. Обязательно предусматривайте продувку азотом или аргоном для исключения конденсата, а также учитывайте точность сборки свода — отклонение более 5 мм нивелирует эффект любого уплотнителя.