Почему темп разогрева ковша — это фундамент качества разливки
Сталеразливочный ковш перед выпуском плавки — это не просто ёмкость, а термоагрегат, от теплового состояния которого зависит судьба металла. Если футеровка холодная, первый контакт со сталью вызывает термический удар: микротрещины в огнеупоре, «закипание» шлака и мгновенную потерю 30–50°C температуры расплава. Это приводит к переохлаждению металла в промковше и браку на МНЛЗ, поэтому правильный разогрев решает больше задач, чем кажется на первый взгляд.
Профессионалы знают: цель — не просто «прогреть до красна», а сформировать устойчивый тепловой градиент по толщине кладки. Игнорирование этого принципа оборачивается неравномерным износом рабочего слоя, деформацией металлокорпуса и повышенным расходом энергоносителей. Давайте разберём, какие методы сегодня доминируют на современных стендах и в чём их скрытые подводные камни.
Газо-кислородные горелки: классика с переменными настройками
Самый распространённый способ — использование газо-кислородных или газо-воздушных горелок, устанавливаемых на крышке стенда. Ключевое преимущество здесь — управляемая динамика: возможность плавно поднимать температуру от 200°C до 1100°C, отслеживая показания термопар в подине. Современные системы позволяют корректировать соотношение топливо/окислитель в режиме реального времени, что исключает локальные перегревы в зоне шлакового пояса.
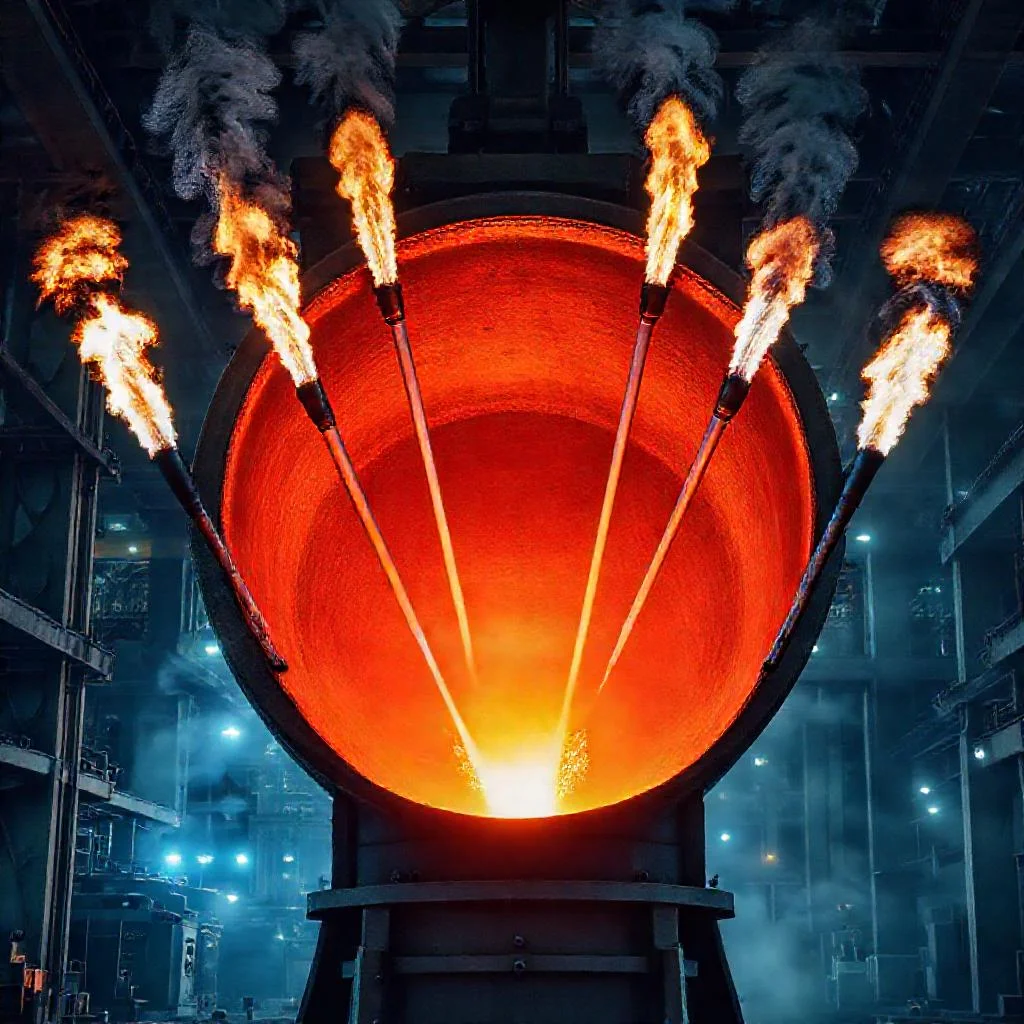
Однако есть нюанс: при скорости подъёма более 150°C/час в периклазоуглеродистых материалах возникают напряжения сдвига. Поэтому опытные технологи используют «ступенчатую» схему: выдержка на промежуточных отметках для выравнивания температуры по сечению. Стоит помнить, что мощностная характеристика горелки должна быть кратна массе футеровки — эмпирический коэффициент 20–25 Нм³/час на тонну огнеупора остаётся золотым стандартом.
- Скорость нагрева: от 80°C/час до 200°C/час в зависимости от огнеупорного класса
- Температурный контроль: термопары в подине и периферийных зонах
- Дополнительный бонус: возможность сушки свежей футеровки после ремонта
- Риск: неравномерность факела при низком давлении газа
Индукционный разогрев: энергоэффективность больших объёмов
Индукционные стенды — это технология, набирающая обороты на крупных металлургических комбинатах. Здесь ковш ставится в водоохлаждаемый индуктор, а разогрев идёт за счёт вихревых токов, наводимых в металлическом каркасе. Ключевой плюс — высокая равномерность: тепло генерируется непосредственно в массиве, а не передаётся конвекцией от факела, что снижает окисление рабочего слоя.
На практике индукция требует серьёзных инвестиций в электрооборудование и точного расчёта частоты под конкретную геометрию кожуха. Если ковш нестандартный или изношен (утонённая стенка), эффективность разогрева падает на 20–25%. Тем не менее, для парка однотипных большегрузных ковшей ёмкостью от 200 тонн это способ номер один по удельной экономии газа до 40%.
Комбинированные режимы и автоматизация: математика против эмпирики
Современный тренд — отказ от ручного управления в пользу АСУ ТП, где алгоритм сам выбирает скорость и длительность пауз на основе математической модели теплопроводности. Датчики контролируют не только температуру, но и давление в тракте, наличие конденсата на ранних стадиях. Такая автоматика позволяет разогреть ковш «по расписанию» точно к выпуску, минимизируя простой плавильного агрегата.
Не стоит думать, что автоматика работает в ущерб гибкости. Напротив, комбинированный вариант (горелка + индукционный подогрев подины) даёт синергетический эффект, но требует синхронизации двух источников энергии. Именно здесь кроется секрет стабильной разливки «сериями по 30 плавок» без промежуточного ремонта.
«Хороший разогрев ковша — это 80% успеха всей плавки. Мы тратим часы на подготовку для того, чтобы секунды разливки прошли без сюрпризов», — из интервью главного сталеплавильщика крупного электрометаллургического завода.
Альтернативные подходы: электрошлаковый обогрев и микроволновые технологии
В нишевых решениях встречается электродуговой разогрев с использованием графитизированных электродов — способ, пришедший из практики литейных цехов. Он даёт экстремально высокую температуру (до 1400°C) в локальных точках, что критично для экстренного прогрева верхних венцов. Однако этот метод требует постоянного контроля содержания CO в отходящих газах из-за риска неполного сгорания графита.
Перспективным направлением является СВЧ-разогрев с частотой 2450 МГц. Экспериментальные стенды показывают выдающуюся равномерность прогрева магнезитовой кладки без инерционности. Главный ограничитель — габариты магнетронов и сложность экранирования большого объёма, поэтому на данный момент технология остаётся уделом лабораторных прототипов, а не промышленных площадок.
Эксплуатационные рекомендации для технолога
Каким бы способом вы ни пользовались, всегда соблюдайте «правило второго часа»: после выхода на номинальную температуру дайте ковшу стабилизироваться минимум 40–60 минут до установки шиберного затвора. Не пытайтесь экономить время, совмещая разогрев со сменой шиберного узла — температурная деформация может заклинить механизм, и вы потеряете больше времени на аварию.
Контролируйте качество отходящих газов: появление сизого дыма или запаха «горелого» указывает на перегрев шлакового пояса выше 1150°C при открытой крышке. В таком случае снизьте подачу топлива на 10–15% и увеличьте выдержку. Оптимальный режим — тот, при котором температура корпуса в средней части ковша не превышает 250°C (контролируется тепловизором), а футеровка «дышит» равномерно.
Сравнительный анализ технологий разогрева сталеразливочных ковшей
| Параметр | Газо-кислородные горелки | Индукционный разогрев | Комбинированный (АСУ ТП) | Электродуговой / СВЧ |
|---|---|---|---|---|
| Принцип действия | Конвективная теплопередача от факела (газ + кислород/воздух) | Вихревые токи в металлическом каркасе, тепло генерируется в массиве | Синхронизация горелки + индукционного подогрева подины | Электродуговой: локальный разогрев графитовыми электродами; СВЧ: микроволновое излучение 2450 МГц |
| Температурный диапазон | 200°C – 1100°C (ступенчатый подъём) | До 1200°C (равномерно по объёму) | До 1100°C (с математическим контролем) | Электродуговой: до 1400°C (локально); СВЧ: до 1200°C (равномерно) |
| Скорость нагрева | 80–200°C/час (не более 150°C/час для периклазоуглерода) | Высокая, равномерная (без локальных перегревов) | Автоматический расчёт скорости и пауз по модели теплопроводности | Электродуговой: экстремально быстрый в локальных точках; СВЧ: быстрый, равномерный |
| Энергоноситель | Природный газ + кислород/воздух (20–25 Нм³/час на тонну футеровки) | Электроэнергия (водоохлаждаемый индуктор) | Газ + электроэнергия (два источника) | Электродуговой: электроэнергия; СВЧ: электроэнергия (магнетроны) |
| Равномерность нагрева | Средняя (риск неравномерности факела при низком давлении газа) | Высокая — тепло генерируется в массиве, минимальное окисление рабочего слоя | Высокая (автоматическая коррекция) | Электродуговой: низкая (локальные точки); СВЧ: выдающаяся равномерность |
| Инвестиции и сложность | Низкие, классическая схема | Высокие (электрооборудование, точный расчёт частоты) | Высокие (АСУ ТП, датчики давления, термопары) | Электродуговой: средние; СВЧ: высокие (габариты магнетронов, экранирование) |
| Типичное применение | Универсально для всех типов ковшей; сушка свежей футеровки | Крупные комбинаты, однотипные ковши от 200 тонн | Современные стенды с АСУ ТП, серийная разливка (30 плавок без ремонта) | Электродуговой: экстренный прогрев верхних венцов; СВЧ: лабораторные прототипы |
| Эффективность / экономия | Базовый стандарт, эмпирический коэффициент 20–25 Нм³/час на тонну | Экономия газа до 40% на однотипных большегрузных ковшах | Минимизация простоев, точный подогрев к выпуску | Электродуговой: неэкономичный из-за риска неполного сгорания графита (контроль CO); СВЧ: потенциально эффективный, но не промышленный |
| Основные риски / ограничения | Термические напряжения при скорости >150°C/час; локальные перегревы шлакового пояса | Падение эффективности на 20–25% для нестандартных или изношенных ковшей (утонение стенок) | Требует синхронизации двух источников энергии; сложность наладки | Электродуговой: контроль CO в отходящих газах; СВЧ: габариты, экранирование большого объёма |
| Ключевое преимущество | Управляемая динамика, плавный подъём температуры, возможность сушки после ремонта | Высокая равномерность, снижение окисления рабочего слоя | Математическая точность, синергетический эффект двух источников | Электродуговой: экстремально высокая температура для экстренных случаев; СВЧ: отсутствие инерционности |
* Данные соответствуют статье: скорость нагрева, температурные режимы, расход энергоносителей и эксплуатационные характеристики приведены согласно описанным методикам.
Ключевые вопросы о разогреве сталеразливочного ковша на стенде
Почему важен контроль скорости подъёма температуры при газо-кислородном разогреве?
Слишком быстрый нагрев (более 150°C/час) создаёт напряжения сдвига в периклазоуглеродистых огнеупорах, что ведёт к микротрещинам. Поэтому применяют ступенчатую схему с выдержками для выравнивания теплового градиента по сечению футеровки.
В чём преимущество индукционного разогрева перед газовыми горелками?
Индукция обеспечивает более равномерный нагрев за счёт генерации тепла непосредственно в металлическом каркасе ковша, снижает окисление рабочего слоя и экономит до 40% газа на крупных агрегатах от 200 тонн. Однако требует значительных инвестиций и однотипного парка ковшей.
Как автоматизированные системы управления повышают эффективность разогрева?
АСУ ТП использует математические модели теплопроводности для автоматического выбора оптимальной скорости нагрева и длительности пауз. Это позволяет точно синхронизировать разогрев с графиком выпуска плавки, минимизируя простои и исключая ошибки ручного управления.
Какие ограничения у альтернативных методов — электрошлакового и СВЧ-разогрева?
Электродуговой способ требует контроля CO из-за риска неполного сгорания графита, а микроволновая технология ограничена габаритами магнетронов и сложностью экранирования, оставаясь пока на уровне лабораторных прототипов.
Какие эксплуатационные правила обязательны после разогрева?
Нужно выдержать ковш 40–60 минут после достижения номинальной температуры для стабилизации перед установкой шиберного затвора. Также следует контролировать отходящие газы — появление сизого дыма сигнализирует о перегреве выше 1150°C, требуя снижения подачи топлива.