Почему газовый резак — эталон чистого торца при раскрое слитка
Когда встаёт вопрос о первичном отделении прибыльной части или донной обрези, термическая резка остаётся безальтернативным методом. В отличие от механических ножниц, газовое пламя не создаёт микротрещин и не деформирует кромку, что критически важно для последующей горячей прокатки. Скорость нагрева металла до температуры воспламенения достигает 1300°C, позволяя работать с легированными и низкоуглеродистыми марками без потери их структуры.
Технология основана на экзотермической реакции железа с кислородом, поэтому процесс требует идеальной настройки под конкретный диаметр и химический состав. Мастер управляет не только температурой, но и углом наклона мундштука, чтобы струя металла выходила ровно, без налипания шлака. Именно этот баланс превращает грубую операцию в ювелирную подготовку заготовки к дальнейшему переделу.
Подготовка оборудования и контроль параметров перед резом
Начинается всё с проверки манометров: давление ацетилена должно быть в пределах 0,05–0,1 МПа, а кислорода — 0,3–0,5 МПа. Любое отклонение ведёт к хлопкам или затуханию пламени, что особенно опасно при работе с тяжёлым слитком. Резчик выставляет резак перпендикулярно плоскости торца, выставляя зазор между мундштуком и поверхностью в 5–8 мм — это золотое правило для стали толщиной от 200 мм.
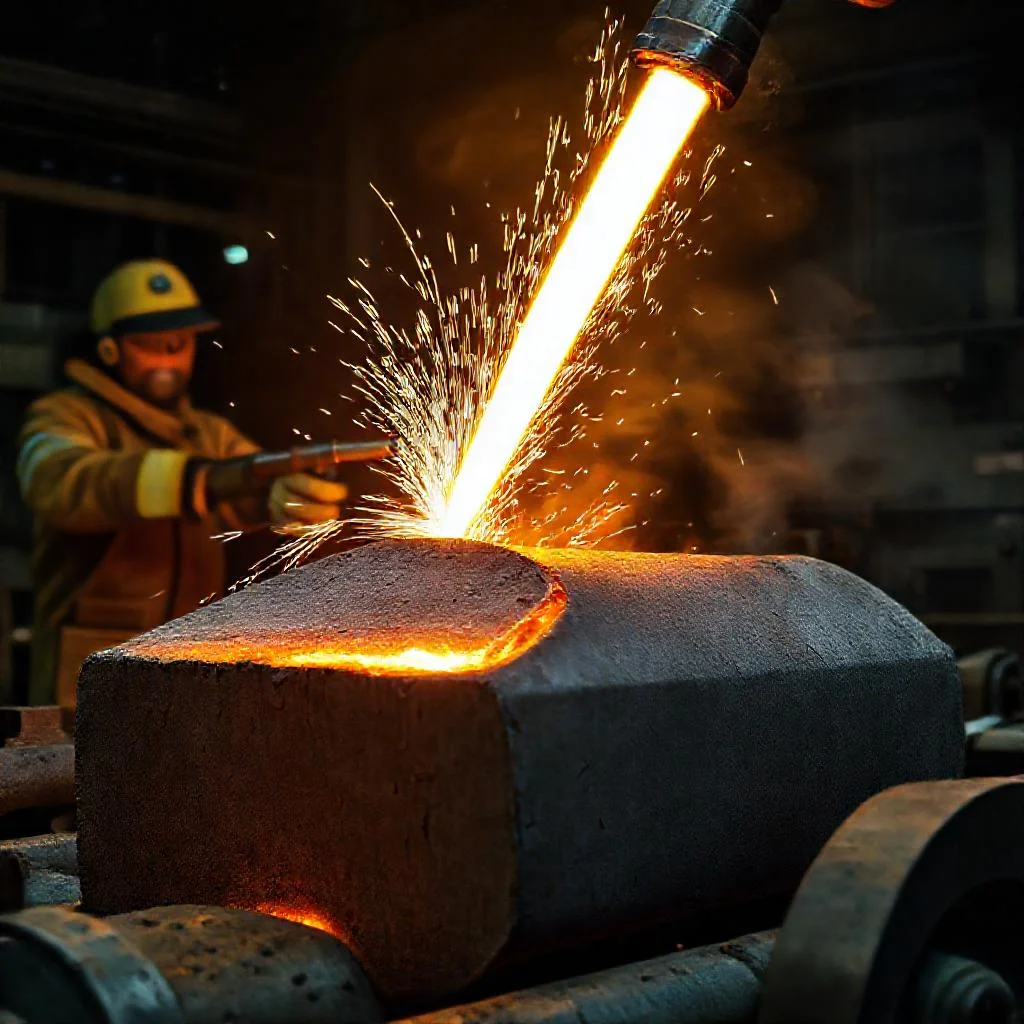
Особое внимание уделяется подогревающему пламени: оно должно быть нормальным, с ярко-голубым ядром и лёгким синим ореолом. Если пламя коптит или имеет зеленоватый оттенок, углерод перегревается, что провоцирует появление закалочных участков. Контроль факела занимает не более минуты, но именно он определяет, получите ли вы чистый рез без «слёз» и окалины.
Техника ведения реза по окружности и прямой линии
Начальный прокол металла выполняется на кромке слитка, чтобы создать «карман» для направляющей струи. Затем резак медленно смещается вдоль разметки, сохраняя одинаковую скорость — около 180–250 мм/мин для толстых сечений. Важно не останавливаться в середине пути: пауза дольше трёх секунд вызывает локальный перегрев, и шов начинает «плыть». Опытные мастера ведут горелку плавно, как кисть, не допуская рывков корпуса.
Когда отрезается верхний кусок, его вес может достигать нескольких тонн, поэтому оператор обязан использовать поддерживающие козлы или тележку. Нельзя допускать, чтобы отделённая часть отламывалась под собственным весом — это вызовет неравномерный излом и задиры. Правильная техника подразумевает, что рез доходит до конца, и только после полного разделения металл аккуратно сталкивают в сторону.
Управление шлаком и предотвращение дефектов кромки
Струя расплавленного окисла движется вниз по направлению кислородного потока, и если скорость подачи газа слишком высока, шлак разбрызгивается и налипает на нижнюю часть слитка. Решением становится снижение давления кислорода до 0,25 МПа и увеличение дистанции между мундштуком и металлом до 10 мм. Это позволяет сформировать узкий канал выдува, а не широкую воронку.
- Используйте инжекторные наконечники с коническим каналом — они стабилизируют поток даже при незначительной вибрации руки.
- Для высоколегированных сталей применяйте флюсовую проволоку, чтобы снизить вязкость оксидной плёнки.
- После завершения реза сразу зачистите кромку абразивным кругом, удалив грат и заусенцы до остывания металла.
- При толщине свыше 500 мм делайте предварительный подогрев до 250°C газовой горелкой, чтобы снизить тепловой удар.
«Качественный рез — это не скорость, а управляемость процесса: вы должны слышать, как металл дышит под пламенем, и чувствовать сопротивление струи, — подчёркивает технолог прокатного цеха. — Любая спешка превращает слиток в бракованную заготовку».
Специфика отрезания прибыльной части для крупных слитков
Прибыльная надставка удаляется не ортогонально, а с наклоном в 15–20 градусов, чтобы минимизировать площадь среза и сохранить максимум плотного металла. Это увеличивает выход годного на 2–3% при последующей ковке. Резчина выполняется в два прохода: первый делает неглубокую канавку для дренажа, второй уже полностью разделяет тело слитка. Такой приём особенно важен для кузнечных слитков массой от 10 тонн.
После удаления куска мастер осматривает торец на предмет «усадочной раковины» — глубокой полости, которая может уходить вглубь на 200–300 мм. Если она визуально заметна, резак возвращают и снимают дополнительный слой 30–50 мм до появления чистого металла без пор. Это критично, ведь в противном случае дефект перейдёт в поковку и приведёт к отбраковке всего изделия.
Безопасность и завершающий контроль качества
Операция требует полной экипировки: щиток со светофильтром Г-6, прорезиненные краги и костюм с огнестойкой пропиткой. Рядом обязательно стоят огнетушитель и ящик с песком, так как разогретый шлак легко воспламеняет углеводородные пары. После остывания места реза (температура ниже 400°C) проводится визуальный контроль: отсутствие трещин, равномерная глубина реза и отсутствие подрезов проверяются шаблоном.
Готовый торец маркируется мелом или клеймом с указанием номера плавки, что является частью прослеживаемости металла. Именно этот этап — отрезание начального куска — задаёт тон всей дальнейшей обработке слитка. Малейшая ошибка здесь умножает затраты на механическую обработку и передел, поэтому не стоит экономить время на настройке газа и проверке геометрии. Профессионал знает: лучший рез — тот, который выполнен с холодной головой и горячим пламенем.
Сравнительные параметры и контрольные показатели процесса газовой резки слитка
| Параметр / Этап операции | Значение / Диапазон | Критическое требование / Комментарий |
|---|---|---|
| Температура нагрева металла до воспламенения | ≈ 1300°C | Обеспечивает экзотермическую реакцию железа с кислородом без потери структуры легированных и низкоуглеродистых марок. |
| Давление ацетилена (подготовка) | 0,05–0,1 МПа | Отклонение ведёт к хлопкам или затуханию пламени; опасно при работе с тяжёлым слитком. |
| Давление кислорода (подготовка) | 0,3–0,5 МПа | Необходимо для стабильного реза; снижение до 0,25 МПа используется для управления шлаком. |
| Зазор между мундштуком и поверхностью | 5–8 мм (для стали от 200 мм) | «Золотое правило» для толстых сечений; при проблемах со шлаком дистанция увеличивается до 10 мм. |
| Тип подогревающего пламени | Нормальное (ярко-голубое ядро, синий ореол) | Копоть или зеленоватый оттенок — признак перегрева углерода, ведущий к закалочным участкам. |
| Скорость ведения реза (толстые сечения) | 180–250 мм/мин | Равномерная скорость без остановок; пауза более 3 секунд вызывает «плывущий» шов. |
| Наклон при отрезании прибыльной части | 15–20 градусов | Наклонный рез (не ортогональный) минимизирует площадь среза и повышает выход годного на 2–3%. |
| Количество проходов для крупных слитков | 2 прохода | Первый — неглубокая канавка для дренажа, второй — полное разделение тела слитка (от 10 тонн). |
| Давление кислорода при управлении шлаком | 0,25 МПа (снижение) | Предотвращает разбрызгивание и налипание шлака на нижнюю часть слитка. |
| Дистанция при управлении шлаком | до 10 мм | Увеличение дистанции формирует узкий канал выдува вместо широкой воронки. |
| Предварительный подогрев (толщина свыше 500 мм) | до 250°C | Снижает тепловой удар при резке газовой горелкой. |
| Глубина «усадочной раковины» (контроль) | 200–300 мм | При визуальном обнаружении снимается дополнительный слой 30–50 мм до чистого металла без пор. |
| Светофильтр для защиты глаз | Г-6 | Обязательная экипировка: щиток, прорезиненные краги, огнестойкий костюм. |
| Температура остывания перед контролем | ниже 400°C | После остывания проводится визуальный контроль шаблоном: трещины, глубина реза, подрезы. |
Частые вопросы о резке начального куска слитка газовым резаком
Какое оптимальное давление газов при резке слитка?
Для ацетилена — 0,05–0,1 МПа, для кислорода — 0,3–0,5 МПа. При избыточном давлении кислорода шлак разбрызгивается, поэтому его снижают до 0,25 МПа для контроля струи.
Почему важно не останавливаться в середине реза?
Пауза дольше трёх секунд вызывает локальный перегрев, из-за чего шов «плывёт» и кромка получается неровной. Скорость ведения — 180–250 мм/мин без рывков.
Как избежать налипания шлака на нижней стороне слитка?
Нужно снизить давление кислорода и увеличить зазор между мундштуком и металлом до 10 мм. Также используют инжекторные наконечники с коническим каналом или флюсовую проволоку для легированных сталей.
Какой угол наклона резака при удалении прибыльной части?
Рез выполняется с наклоном 15–20 градусов, а не ортогонально. Это минимизирует площадь среза и сохраняет до 2–3% плотного металла для дальнейшей ковки.
Что делать, если на торце обнаружена усадочная раковина?
Необходимо снять дополнительный слой 30–50 мм до появления чистого металла без пор. Иначе дефект перейдёт в поковку и вызовет отбраковку изделия.