Физика процесса: почему металл «плывет» еще до выдачи на стан
Оплавление поверхности сляба — это не просто визуальный брак, а результат нарушения теплового баланса на границе «металл-среда» в методической печи. Когда температура окалины и самого поверхностного слоя превышает точку солидуса (начало плавления) для данной марки стали, образуется жидкая фаза. Именно она, стекая по вертикальной грани, формирует те самые наплывы и «бороды», которые потом врезаются в ролики черновой клети и вызывают микротрещины на готовом прокате.
Ключевая опасность кроется в том, что теплопроводность окалины на порядок ниже, чем у чистого металла. Слой окалины работает как теплоизолятор, но в момент его локального разрушения или вспучивания возникает «тепловой удар» — незащищенный металл мгновенно перегревается. Локальный перегрев усиливается в зонах контакта сляба с глиссажными трубами, где теплоотвод, наоборот, затруднен, а температура газов достигает пиковых значений в факеле горелок.
Нарушение температурного режима и перекос по длине и ширине
Самой частой причиной оплавления становится превышение заданной температуры в томильной зоне. Оператор печи, стремясь ускорить нагрев «холодного» сляба, повышает тепловую нагрузку на верхние и нижние горелки, забывая о том, что асимметрия потоков газа и воздуха создает градиент температур до 100–150 °C между верхом и низом металла. Верхняя грань, открытая прямому излучению факела, перегревается быстрее, чем нижняя, лежащая на трубах, что и провоцирует оплавление «спинки» сляба.
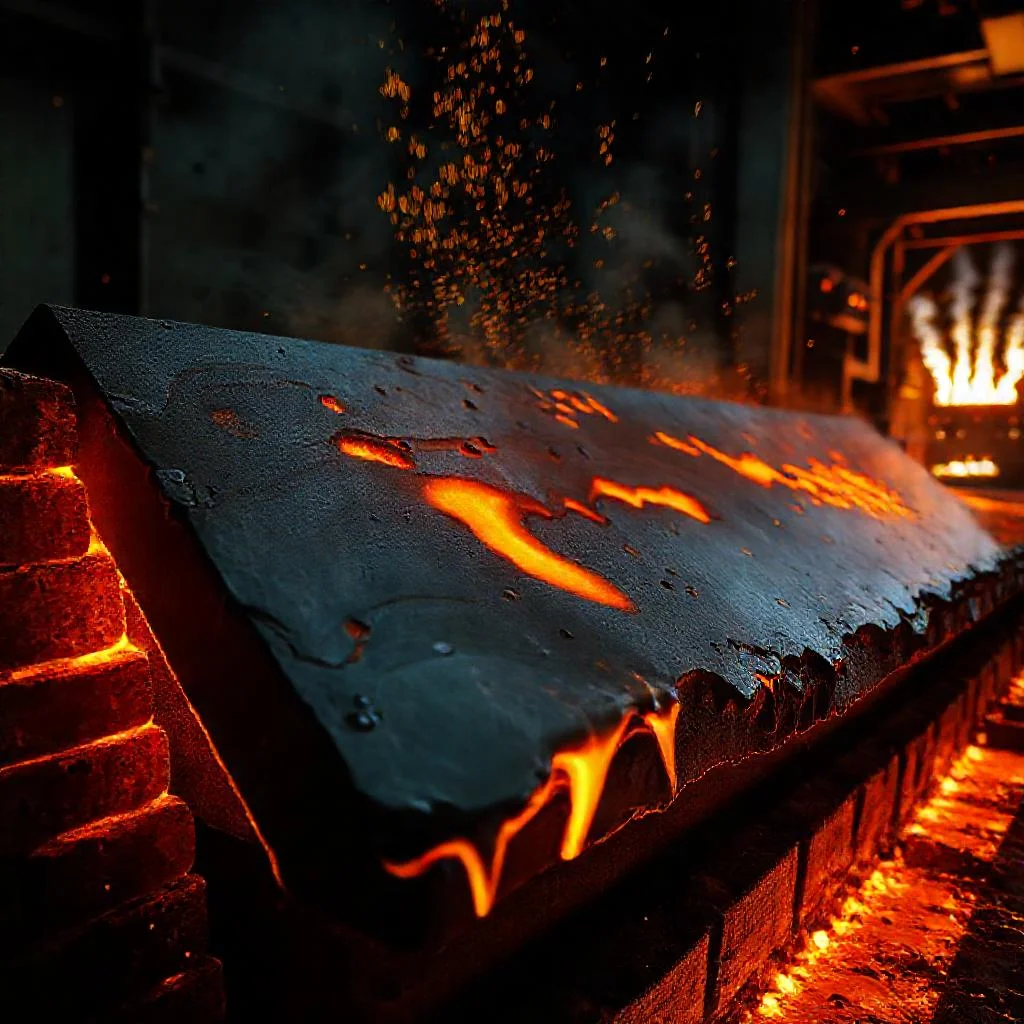
Вторая распространенная ситуация — посадка в печь слябов разной толщины при неизменной настройке зон. Более тонкий металл прогревается до пластического состояния гораздо раньше, и если время выдержки не скорректировано, его поверхность неизбежно достигнет температуры ликвидуса. Важно понимать, что решающим фактором является не средняя температура по сечению, а именно температура поверхностного слоя, которую современные пирометры измеряют с погрешностью в несколько десятков градусов.
«Металлургия — это искусство управления скоростью диффузии и тепловым потоком, где секунда задержки на выдаче превращается в тонну брака на складе готовой продукции».
Дефекты окалины и ее химический состав
Оплавление никогда не начинается на чистом металле — ему предшествует разрушение окалины. Вюстит (FeO) и магнетит (Fe₃O₄) имеют разные коэффициенты термического расширения, и при циклическом нагреве на границе этих слоев возникают касательные напряжения. Когда окалина отслаивается чешуйками, свежая поверхность стали оголяется для агрессивного воздействия кислорода и водяного пара, что ведет к экзотермической реакции доокисления с выделением дополнительного тепла прямо на поверхности.
Усугубляет ситуацию химсостав исходной заготовки. Повышенное содержание меди (например, при переплаве лома) вызывает эффект «красноломкости» — медь, окисляясь медленнее железа, обогащается в подокалинном слое и образует легкоплавкую эвтектику с температурой плавления около 1100 °C. При горячей деформации эта жидкая фаза проникает по границам аустенитных зерен, провоцируя сетку трещин. Именно для этого на станах применяют защитную атмосферу или предварительный обжиг слябов перед нагревом.
Параметры движения сляба в печи и временные задержки
Большинство оплавлений происходит не в стационарном режиме, а при остановах стана или сбоях ритма прокатки. Сляб, «зависший» в сварочной зоне на 20–30 минут сверх норматива, неизбежно перегревается: мощность горелок остается прежней, а вот время диффузии тепла вглубь металла увеличивается, и поверхность начинает плавиться. Ситуация усугубляется в печах с шагающими балками, где каждый цикл перекладки создает локальные пятна контакта с холодными опорами, приводящие к неравномерному распределению температурного поля.
Отдельная история — «слепые» зоны между термопарами. Контроль температуры базируется на показаниях нескольких датчиков, установленных в кладке, а не на реальной температуре поверхности сляба. Если зона контроля находится в тени от факела, оператор видит заниженную температуру и добавляет газ, в то время как металл уже близок к критической точке. Использование тепловизионных систем сканирования поверхности могло бы снять проблему, но пока это скорее исключение, чем правило на большинстве предприятий.
Технологические и конструкционные недочеты печного оборудования
Нельзя списывать со счетов и физическое состояние футеровки. Разрушенный свод или изношенные горелочные туннели меняют направление газовых потоков, создавая зоны местного перегрева у боковых стенок. Шлаковые отложения на поду печи поднимают уровень посада, приближая поверхность сляба к плоскости излучения горелок верхнего ряда, что сокращает «холодное» расстояние до факела с безопасных 500 мм до критических 200 мм.
Систематическим решением является внедрение автоматизированных систем регулирования тепловой нагрузки с обратной связью по температуре поверхности. Вместо ручного управления оператором, современные алгоритмы PFC-регуляторов непрерывно моделируют прогрев сляба по математической модели, учитывая марку стали, начальную температуру посада и скорость выдачи. Это позволяет удерживать поверхностную температуру в коридоре допустимых значений:
- Температура поверхности перед выдачей не должна превышать 1250 °C для углеродистых марок и 1190 °C для легированных с высоким содержанием хрома.
- Перепад температур «верх-низ» сляба допускается не более 30–40 °C, иначе возникают местные пластические деформации.
- Время выдержки в томильной зоне после достижения заданной температуры не должно превышать 15–20 минут для предотвращения роста аустенитного зерна.
- Контроль состава атмосферы: коэффициент расхода воздуха должен находиться в пределах 0,9–1,1, а содержание кислорода в дымовых газах — не более 2–3%.
- Ежесменная проверка состояния глиссажных труб и горелок на предмет отложений и коксования топлива.
Комплексный подход, объединяющий контроль химического состава шихты, точную настройку тепловых зон и диагностику оборудования, позволяет свести вероятность оплавления к единичным случаям, которые относятся скорее к аварийным ситуациям, нежели к закономерности процесса. Помните, что сляб — это не просто заготовка, а «передаточное звено» между жидкой сталью и готовым листом, и цена ошибки здесь измеряется не процентами выхода годного, а тоннами оборотного металла.
Анализ причин оплавления поверхности сляба: ключевые параметры и пороговые значения
| Фактор / Причина | Механизм воздействия | Критический параметр / Порог | Последствие |
|---|---|---|---|
| Превышение температуры в томильной зоне | Повышение тепловой нагрузки на горелки для ускорения нагрева; асимметрия потоков газа и воздуха создает градиент температур между верхом и низом металла | Градиент температур «верх-низ»: 100–150 °C; поверхностная температура превышает точку солидуса | Оплавление «спинки» сляба, образование жидкой фазы, наплывы и «бороды» |
| Посадка слябов разной толщины | Тонкий металл прогревается быстрее; время выдержки не скорректировано для разных толщин | Температура поверхности достигает температуры ликвидуса | Оплавление поверхности тонких слябов |
| Локальное разрушение окалины | Разные коэффициенты термического расширения вюстита (FeO) и магнетита (Fe₃O₄) вызывают касательные напряжения; отслоение окалины оголяет металл | Экзотермическая реакция доокисления с выделением дополнительного тепла | «Тепловой удар» — мгновенный перегрев незащищенного металла |
| Повышенное содержание меди в шихте | При переплаве лома медь окисляется медленнее железа, обогащается в подокалинном слое | Образование легкоплавкой эвтектики с температурой плавления ~1100 °C | Эффект «красноломкости» — жидкая фаза проникает по границам зерен, сетка трещин при деформации |
| Остановы стана / сбои ритма прокатки | Сляб «зависает» в сварочной зоне; мощность горелок не снижается | Задержка: 20–30 минут сверх норматива | Перегрев поверхности, начало плавления |
| «Слепые» зоны между термопарами | Датчики установлены в кладке, а не на поверхности сляба; зона контроля в тени факела показывает заниженную температуру | Погрешность измерения пирометров — несколько десятков градусов | Оператор добавляет газ, металл приближается к критической точке |
| Износ футеровки и горелочного оборудования | Разрушенный свод меняет направление газовых потоков; шлаковые отложения поднимают уровень посада | Расстояние до факела сокращается с 500 мм до критических 200 мм | Зоны местного перегрева у боковых стенок |
| Контакт с глиссажными трубами | Теплоотвод затруднен в зонах контакта; температура газов достигает пиковых значений в факеле | Локальный перегрев в пятнах контакта | Неравномерное температурное поле, местные оплавления |
Допустимые технологические параметры для предотвращения оплавления
| Параметр | Нормативное значение | Примечание |
|---|---|---|
| Температура поверхности перед выдачей | ≤ 1250 °C (углеродистые стали); ≤ 1190 °C (легированные с высоким содержанием хрома) | Превышение ведет к оплавлению |
| Перепад температур «верх-низ» сляба | Не более 30–40 °C | Больший перепад вызывает местные пластические деформации |
| Время выдержки в томильной зоне | Не более 15–20 минут после достижения заданной температуры | Предотвращает рост аустенитного зерна |
| Коэффициент расхода воздуха | 0,9–1,1 | Контроль состава атмосферы |
| Содержание кислорода в дымовых газах | Не более 2–3% | Предотвращает экзотермическое доокисление |
| Периодичность проверки оборудования | Ежесменная проверка глиссажных труб и горелок | Контроль отложений и коксования топлива |
Частые вопросы о причинах оплавления поверхности сляба
Почему превышение температуры в томильной зоне ведет к оплавлению?
Превышение заданной температуры в томильной зоне создает градиент до 100–150 °C между верхом и низом металла из-за асимметрии потоков газа и воздуха. Верхняя грань, открытая прямому излучению факела, перегревается быстрее и достигает температуры ликвидуса, что вызывает оплавление поверхности.
Как дефекты окалины провоцируют оплавление?
Разрушение окалины (вюстита и магнетита) из-за разных коэффициентов термического расширения оголяет свежую поверхность стали. Это ведет к экзотермической реакции доокисления с выделением дополнительного тепла, что способствует локальному перегреву и оплавлению металла.
Почему временные задержки при остановках стана вызывают оплавление?
При остановах или сбоях ритма прокатки сляб «зависает» в сварочной зоне на 20–30 минут сверх норматива. Мощность горелок остается прежней, время диффузии тепла увеличивается, и поверхность неизбежно перегревается до точки плавления, особенно в печах с шагающими балками из-за локальных пятен контакта с холодными опорами.
Как химический состав стали влияет на оплавление?
Повышенное содержание меди (например, при переплаве лома) вызывает «красноломкость»: медь обогащается в подокалинном слое и образует легкоплавкую эвтектику с температурой плавления около 1100 °C. Это снижает порог оплавления и провоцирует сетку трещин при горячей деформации.
Как конструкционные недочеты печи увеличивают риск оплавления?
Разрушенная футеровка, изношенные горелочные туннели и шлаковые отложения на поду меняют направление газовых потоков и приближают поверхность сляба к факелу (с 500 мм до 200 мм). Это создает зоны местного перегрева у боковых стенок и провоцирует оплавление.