Физика износа: почему на линейках появляются задиры
Представьте себе идеально отполированную поверхность направляющей. При движении каретки в зоне контакта возникает колоссальное давление, измеряемое сотнями мегапаскалей. Смазочная пленка разделяет трущиеся тела, но как только она истончается или загрязняется абразивными частицами, наступает режим граничного трения. Именно в этот момент микронеровности поверхности начинают «сцепляться» друг с другом, образуя участки местной сварки и последующего вырывания металла — так рождается задир.
Природа этого явления — не просто механическое царапание. Это сложный трибологический процесс, сопровождающийся локальным повышением температуры до критических значений, схватыванием материалов и их пластической деформацией. Понимание этих механизмов — ключ к диагностике и предотвращению дефектов на ранних стадиях.
Классические сценарии: от перегрузок до микроударов
Наиболее частая причина образования задиров — нарушение условий эксплуатации. Статические и динамические перегрузки, когда станок работает на пределе своих паспортных характеристик, приводят к выдавливанию смазки и прямому контакту «металл по металлу». Особенно опасны ударные нагрузки, возникающие при обработке прерывистых поверхностей или неправильно подобранном режиме резания.
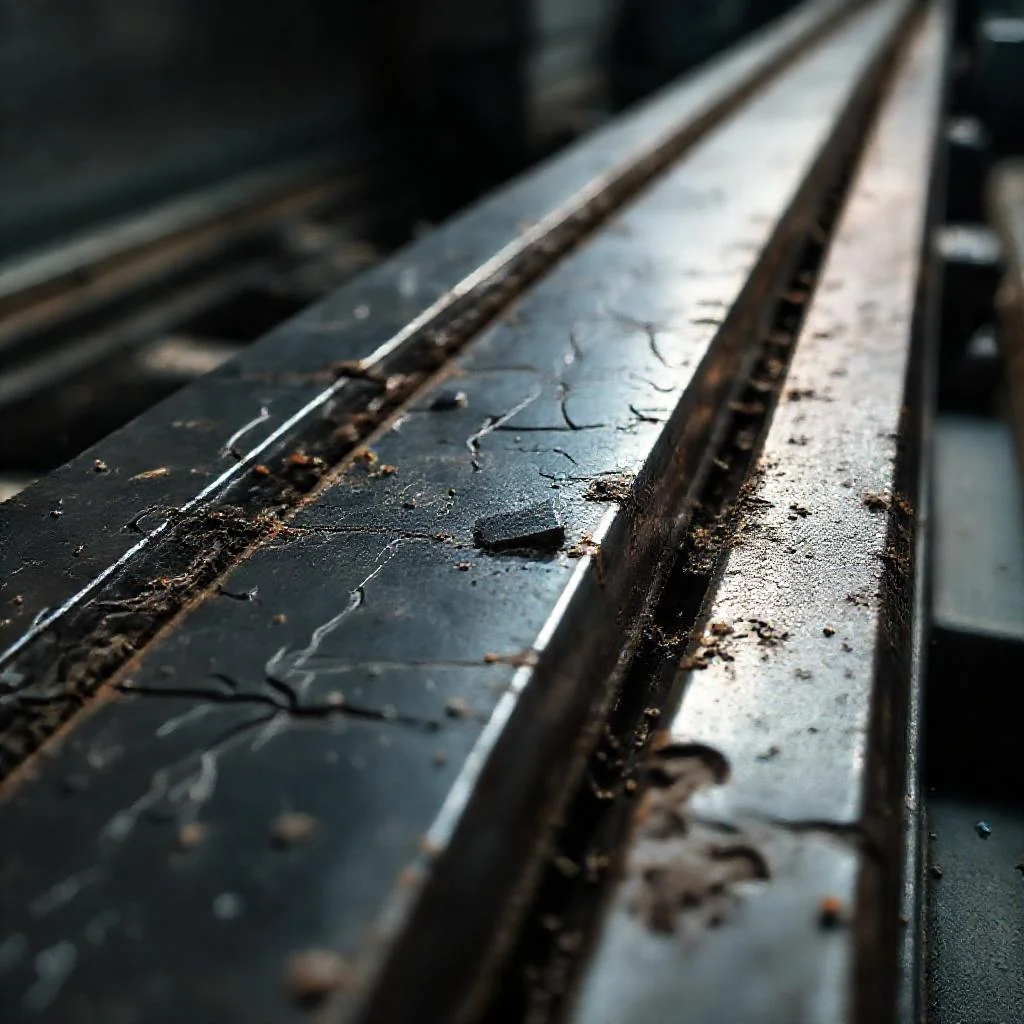
Отдельная история — резкие перепады температур. При интенсивной работе станок прогревается, и зазоры в направляющих изменяются. Если система термокомпенсации отсутствует или работает некорректно, происходит точечное закусывание, что мгновенно провоцирует задир на направляющей линейке.
Роль смазочных материалов и их загрязнения
Смазка — это не просто «жидкость для уменьшения трения». Это главный изолирующий барьер. Когда вязкость масла падает из-за высокой температуры или неправильного подбора, несущая способность пленки резко снижается. В таких условиях даже минимальная нагрузка способна прорвать защитный слой.
Однако качественное масло не спасает от абразивного износа. Критическую роль здесь играют чужеродные микрочастицы: стружка, пыль, продукты коррозии. Попадая в зону трения, они ведут себя как абразивный «порошок», внедряясь в более мягкий материал и прорезая канавки, которые в дальнейшем становятся очагами задира. Поэтому регулярная фильтрация и замена смазки — не рекомендация, а строгое правило.
Технологические ошибки и качество обработки поверхности
Зеркальная поверхность направляющей — это не косметический бонус, а эксплуатационный параметр. Если технология финишной обработки (шабрение, шлифование) нарушена, то на поверхности остаются гофры, волнистость или микротрещины. Эти дефекты разрушают гидродинамический клин масляного слоя, создавая условия для точечного касания.
Не менее важна и геометрия самой линейки. Отклонения от прямолинейности, скручивание или неправильная установка базовых поверхностей приводят к неравномерному распределению нагрузки по всей длине. В результате одна зона работает с большим давлением, чем остальные, что провоцирует локальные задиры даже при «щадящих» режимах эксплуатации.
«Лучший способ избежать задира — не искать сверхпрочные материалы, а создать условия, при которых физический контакт между телами невозможен априори».
Влияние материала и его твердости на устойчивость к задирам
Выбор пары трения решает многое. Классическая схема «закаленная сталь по серому чугуну» отличается хорошей прирабатываемостью, но чугун имеет ограниченную несущую способность. Применение высоколегированных сталей с поверхностной закалкой ТВЧ или азотированием повышает сопротивляемость схватыванию, но требует безупречного соблюдения режимов термообработки.
- Гетерогенная структура материала (карбиды, нитриды) препятствует развитию адгезионной сварки.
- Повышение твердости ведет к снижению коэффициента трения, но увеличивает чувствительность к перекосам.
- Наличие мягких фаз в структуре (графита) играет роль сухой смазки, локализуя опасность задира.
Оптимизм внушает постоянное развитие антифрикционных покрытий. Нанесение дисульфида молибдена или алмазоподобного углерода (DLC) на направляющие линейки позволяет значительно отодвинуть порог наступления критического режима, при этом не меняя базовую конструкцию станка.
Профилактика и диагностика: как избежать катастрофы
Наработанная практика показывает: внимание к деталям спасает от дорогостоящего ремонта. Начните с контроля чистоты рабочей зоны и состояния уплотнений. Своевременная замена сальников и скребков, которые задерживают стружку, радикально снижает риск попадания абразива в зону трения.
Введите в привычку регулярный мониторинг состояния смазочной системы и анализ вибраций. Если вы заметили характерный «визг» или «вой» при движении каретки — это верный признак зарождающегося задира. Не ждите остановки станка: немедленное вмешательство и корректировка режимов позволит снять нагрузки и избежать катастрофического разрушения дорогостоящих направляющих линеек.
Ключевые причины образования задиров на направляющих линейках
| Причина | Механизм возникновения | Условия / провоцирующие факторы | Последствия | Меры предотвращения |
|---|---|---|---|---|
| Нарушение условий эксплуатации (перегрузки) | Выдавливание смазочной пленки и переход к режиму граничного трения при превышении допустимого давления | Статические и динамические перегрузки; работа на пределе паспортных характеристик | Прямой контакт «металл по металлу», местная сварка микронеровностей, вырывание металла | Соблюдение паспортных режимов работы станка |
| Ударные нагрузки | Резкое локальное повышение давления, разрушение гидродинамического клина | Обработка прерывистых поверхностей; неправильно подобранный режим резания | Точечное закусывание и мгновенное образование задира | Корректировка режимов резания при обработке прерывистых поверхностей |
| Резкие перепады температур (отсутствие термокомпенсации) | Изменение зазоров в направляющих при прогреве станка | Интенсивная работа без системы термокомпенсации или при её некорректной работе | Точечное закусывание, провоцирующее задир | Контроль температурных режимов, наличие исправной термокомпенсации |
| Снижение вязкости смазочного материала | Уменьшение несущей способности масляной пленки | Высокая температура; неправильный подбор масла по вязкости | Прорыв защитного слоя даже при минимальных нагрузках | Правильный подбор масла по вязкости; контроль температуры |
| Загрязнение смазки абразивными частицами | Абразивное воздействие частиц, внедрение в более мягкий материал и прорезание канавок | Стружка, пыль, продукты коррозии в зоне трения | Очаги задира на поверхности линейки | Регулярная фильтрация и замена смазки; контроль состояния уплотнений и скребков |
| Нарушение технологии финишной обработки поверхности | Разрушение гидродинамического клина из-за дефектов поверхности | Гофры, волнистость, микротрещины после шабрения или шлифования | Точечное касание и образование задиров | Обеспечение требуемого качества финишной обработки |
| Отклонения геометрии линейки | Неравномерное распределение нагрузки по длине линейки | Отклонения от прямолинейности, скручивание, неправильная установка базовых поверхностей | Локальные задиры в зонах повышенного давления | Контроль геометрии и правильности установки линейки |
| Неудачный выбор пары трения / низкая твердость материала | Ограниченная несущая способность и склонность к схватыванию | Классическая пара «закаленная сталь — серый чугун»; несоблюдение режимов термообработки | Развитие адгезионной сварки и вырывание металла | Применение высоколегированных сталей с закалкой ТВЧ или азотированием; нанесение антифрикционных покрытий (дисульфид молибдена, DLC) |
Частые вопросы о причинах образования задиров на направляющих линейках
Каковы основные физические причины образования задиров на направляющих линейках?
Задиры возникают из-за разрушения смазочной пленки и перехода к граничному трению, когда микронеровности поверхностей сцепляются, образуя участки местной сварки и вырывания металла. Это сопровождается локальным повышением температуры, схватыванием материалов и пластической деформацией.
Как перегрузки и температурные колебания влияют на появление задиров?
Статические и динамические перегрузки выдавливают смазку из зоны контакта, вызывая прямой контакт «металл по металлу». Ударные нагрузки при обработке прерывистых поверхностей особенно опасны. Резкие перепады температур изменяют зазоры в направляющих, что приводит к точечному закусыванию и мгновенному образованию задира.
Почему загрязненная или неправильно подобранная смазка провоцирует задиры?
Падение вязкости масла из-за высокой температуры или неверного подбора снижает несущую способность пленки, и даже минимальная нагрузка прорывает защитный слой. Попадание абразивных частиц (стружки, пыли, продуктов коррозии) ведет к внедрению их в поверхность и прорезанию канавок, которые становятся очагами зарождения задиров.
Как технологические ошибки при обработке поверхности приводят к задирам?
Нарушение финишной обработки (шабрения, шлифования) оставляет гофры, волнистость и микротрещины, которые разрушают гидродинамический клин масляного слоя. Отклонения от прямолинейности и неправильная установка линеек создают неравномерное распределение нагрузки, что провоцирует локальные задиры даже при щадящих режимах эксплуатации.
Какое влияние оказывает материал и его твердость на устойчивость к задирам?
Гетерогенная структура материала (карбиды, нитриды) препятствует адгезионной сварке, повышение твердости снижает коэффициент трения, но увеличивает чувствительность к перекосам. Наличие мягких фаз (графита) выполняет роль сухой смазки. Применение антифрикционных покрытий, таких как дисульфид молибдена или DLC, отодвигает порог наступления критического режима.