Физика процесса: почему нельзя дать стали остыть самой
Когда раскаленная полоса покидает чистовую клеть стана, её температура достигает 850–950 °C. Металл в этот момент пластичен, как теплый воск, и малейший перекос охлаждения приведет к короблению, потере геометрии или разрыву. Задача системы охлаждения отводящего рольганга — не просто сбить температуру, а сделать это с ювелирной точностью, управляя фазовыми превращениями в структуре стали.
Здесь работает принцип управляемого термоудара. Вода, попадая на поверхность полосы, вскипает и формирует паровую пленку, которая работает как изолятор. Прорыв этой пленки — ключевая инженерная задача. Именно поэтому современные линии используют не простой душ, а ламинарные струи и форсунки высокого давления, которые пробивают паровую рубашку и обеспечивают прямой контакт воды с металлом.
Ламинарный поток: техника прецизионного удара
Сердце любой системы охлаждения — секции ламинарного душирования. Вода подается через специальные коллекторы, формирующие вертикальные, гладкие, неразрывные струи. Такая подача исключает разбрызгивание и создает точечный, мощный теплосъем. Ключевое преимущество ламинарного потока — высокая воспроизводимость: инженеры точно знают, сколько тепла заберет каждая секция при заданной скорости полосы.
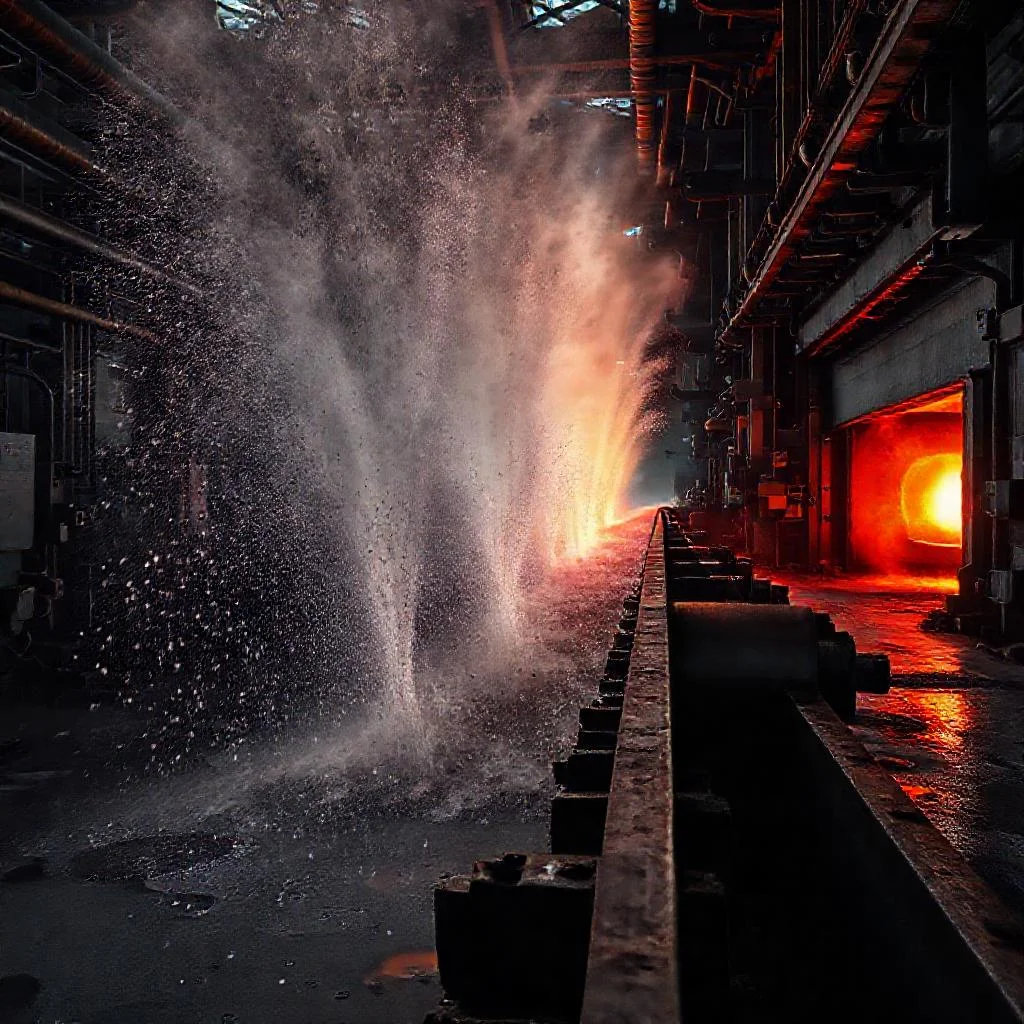
Расчет количества активных секций зависит от толщины металла и целевой температуры смотки. Толстый лист требует мягкого, длительного охлаждения, чтобы избежать растрескивания кромок, а тонкая полоса охлаждается быстрее и агрессивнее. Современные АСУ ТП управляют каждой секцией индивидуально, включая и отключая коллекторы в реальном времени, подстраиваясь под колебания скорости прокатки.
Турбулентное охлаждение: когда нужен жесткий режим
Для высокопрочных сталей, где требуется скорость охлаждения выше 50 °C в секунду, ламинарные струи бессильны. На смену им приходят системы турбулентного охлаждения — так называемые «водяные пушки» или щелевые коллекторы высокого давления. Эти устройства создают мощный плоский поток, который срывает паровую пленку даже при температуре поверхности выше 700 °C.
Интересная деталь: такие системы используются не только для ускоренного охлаждения, но и для выравнивания температуры по ширине полосы. Если кромки остывают быстрее центра, специальные клапаны прикрывают боковые форсунки, компенсируя неравномерность и предотвращая формирование «серповидности» готового рулона.
«Отводящий рольганг — это не транспортная линия, а термический реактор. Каждая струя воды здесь — это инструмент управления микроструктурой металла, который определяет, будет ли прокат прочным или вязким, гибким или жестким».
Интеллектуальное управление: роль математической модели
Современные станы не могут работать без цифровой модели термометрии. Программа прогнозирует температуру на каждом метре полосы с точностью до 5 °C. Для этого используется массив пирометров, установленных до и после каждой секции охлаждения, а также датчики скорости рольганга, синхронизированные с прокатным станом.
Алгоритм управления работает в двух контурах:
- Прогнозирующий контур, который рассчитывает настройки до входа металла в зону охлаждения, опираясь на данные о химсоставе и температуре конца прокатки.
- Адаптивный контур, который корректирует открытие клапанов в реальном времени, применяя поправочные коэффициенты на основе фактического теплосъема.
Такая архитектура позволяет минимизировать так называемый «хвостовой эффект», когда конец полосы остывает иначе, чем её середина, из-за изменения скорости движения. Система заранее увеличивает подачу воды на хвостовую часть, компенсируя инерционность тепловых процессов.
Инженерные тонкости: вода как ресурс с секретами
Охлаждающая жидкость — это не просто вода из реки. Она проходит многоступенчатую очистку от окалины, масел и взвешенных частиц. Грязная вода забивает сопла, снижая теплопередачу в разы. На каждом стане есть автоматические фильтры обратной промывки, которые удаляют до 95% механических примесей размером более 50 микрон.
Отдельная проблема — температура самой охлаждающей воды. Зимой оборотный цикл может остывать до 15 °C, а летом прогреваться до 35 °C. Это вносит серьезную погрешность в расчеты. Поэтому на мощных станах устанавливают градирни и чиллеры, стабилизирующие температуру воды в диапазоне 25–30 °C. Только при стабильном ресурсе можно удерживать заданные 2–3% допусков по механическим свойствам готового проката.
Сравнительная характеристика систем охлаждения полосы на отводящем рольганге
| Параметр / Характеристика | Ламинарное охлаждение (душирование) | Турбулентное охлаждение (водяные пушки) |
|---|---|---|
| Тип потока воды | Вертикальные гладкие неразрывные струи (ламинарный поток) | Мощный плоский поток (щелевые коллекторы высокого давления) |
| Основное назначение | Прецизионное управляемое охлаждение, высокая воспроизводимость теплосъема | Скоростное охлаждение и выравнивание температуры по ширине полосы |
| Максимальная скорость охлаждения | Стандартный режим (до 50 °C/с, ниже порога турбулентного режима) | Выше 50 °C в секунду (жесткий режим для высокопрочных сталей) |
| Температура поверхности полосы в зоне работы | 850–950 °C (выход из чистовой клети), эффективен при стандартных температурах | Эффективен при температуре выше 700 °C (срывает паровую пленку) |
| Применяемость по толщине металла | Тонкая полоса (быстрое и агрессивное охлаждение) | Толстый лист — мягкое длительное охлаждение (предотвращение растрескивания кромок); также используются для высокопрочных сталей |
| Ключевая техническая особенность | Исключение разбрызгивания, точечный мощный теплосъем, коллекторы формируют струи | Прорыв паровой пленки, компенсация неравномерности температуры (прикрытие боковых форсунок для устранения «серповидности») |
| Управление | Индивидуальное включение/отключение секций АСУ ТП в реальном времени | Клапаны боковых форсунок для выравнивания по ширине |
Эталонные параметры системы охлаждения (цифровая модель и ресурсы)
| Параметр | Значение / Диапазон | Комментарий |
|---|---|---|
| Температура полосы на выходе из чистовой клети | 850–950 °C | Начальные условия для охлаждения |
| Точность прогноза температуры математической моделью | ±5 °C | На каждом метре полосы |
| Допуск по механическим свойствам готового проката | 2–3% | Обеспечивается при стабильной температуре воды |
| Требуемая температура охлаждающей воды | 25–30 °C | Стабилизация через градирни и чиллеры |
| Колебания температуры оборотной воды (без стабилизации) | 15–35 °C (зима/лето) | Вносят погрешность в расчеты |
| Степень очистки воды от механических примесей | Удаление до 95% частиц крупнее 50 микрон | Автоматические фильтры обратной промывки |
| Тип используемых датчиков | Пирометры, датчики скорости рольганга | Устанавливаются до и после каждой секции охлаждения |
Контуры управления системой охлаждения
| Контур управления | Функция | Входные данные | Особенности работы |
|---|---|---|---|
| Прогнозирующий | Расчет настроек до входа металла в зону охлаждения | Химсостав стали, температура конца прокатки | Предварительная настройка клапанов и секций |
| Адаптивный | Корректировка открытия клапанов в реальном времени | Фактический теплосъем по данным пирометров | Применяет поправочные коэффициенты, компенсирует «хвостовой эффект» (увеличение подачи воды на хвостовую часть) |
Ключевые вопросы об охлаждении полосы на отводящем рольганге
Почему нельзя просто дать раскаленной стали остыть самостоятельно на воздухе?
Металл покидает клеть при температуре 850–950 °C и в этот момент очень пластичен. Если охлаждение будет неравномерным или неуправляемым, это приведет к короблению, потере геометрии или разрыву полосы. Задача системы — не просто сбить температуру, а сделать это с ювелирной точностью, управляя фазовыми превращениями в структуре стали.
В чем принципиальное отличие ламинарного и турбулентного охлаждения?
Ламинарное охлаждение использует вертикальные гладкие неразрывные струи, которые обеспечивают точный и воспроизводимый теплосъем с высокой предсказуемостью. Турбулентное охлаждение (водяные пушки или щелевые коллекторы) применяется для высокопрочных сталей, где нужна скорость охлаждения выше 50 °C/с — оно создает мощный плоский поток, способный сорвать паровую пленку даже при температуре поверхности выше 700 °C.
Как система охлаждения учитывает неравномерность температуры по ширине полосы?
Кромки полосы остывают быстрее, чем центр. Для компенсации используются специальные клапаны, которые прикрывают боковые форсунки или секции. Это выравнивает температуру по ширине и предотвращает формирование «серповидности» готового рулона. Турбулентные системы также применяются для выравнивания температурного поля по ширине листа.
Как математическая модель управляет процессом охлаждения в реальном времени?
Система использует два контура управления. Прогнозирующий контур рассчитывает настройки до входа металла в зону охлаждения на основе химсостава стали и температуры конца прокатки. Адаптивный контур корректирует открытие клапанов в реальном времени, применяя поправочные коэффициенты на основе фактического теплосъема. Это позволяет удерживать точность прогноза температуры в пределах 5 °C.
Почему важна чистота и температура охлаждающей воды?
Грязная вода с окалиной и маслами забивает сопла, снижая теплопередачу в разы — поэтому применяются фильтры обратной промывки. Температура воды также критична: зимой она может быть 15 °C, летом — 35 °C, что вносит серьезную погрешность в расчеты. Для стабилизации процесса воду охлаждают или подогревают до диапазона 25–30 °C, чтобы удерживать допуски по механическим свойствам проката в пределах 2–3%.