Технология нанесения смазки: от теории к контактной плоскости
Холодная прокатка — это не просто обжатие металла, а сложный трибологический процесс, где граница между «годным» и «браком» проходит по микрону масляной пленки. Недостаточная подача эмульсии приводит к налипанию металла на валки, перегреву и рваной кромке, а избыток — к проскальзыванию полосы и потере контроля над толщиной. Поэтому выбор метода нанесения — это не вопрос логистики, а вопрос физики контакта, где решающую роль играют давление, скорость и шероховатость поверхности.
Современные линии используют два принципиально разных подхода: циркуляционную подачу (когда масло многократно фильтруется и возвращается в систему) и прямоточную систему (одноразовое использование). Первый вариант экономит ресурсы, но накапливает мелкодисперсную взвесь окалины, которая царапает валки. Второй — гарантирует стерильную чистоту смазки, но требует продуманной логистики утилизации. Выбор зависит от сортамента: при прокатке нержавеющих и специальных сплавов прямоточная система становится безальтернативным стандартом.
Прямое нанесение: когда зазор диктует условия
Подача масла через коллекторы непосредственно в очаг деформации — самый старый и до сих пор популярный метод. Его модификации варьируются от простых форсунок с постоянным давлением до импульсных систем, синхронизированных с частотой вращения валков. Секрет эффективности кроется в угле атаки струи: масло должно попадать точно в «клиновой» зазор, где происходит захват полосы, а не разбрызгиваться по бочке валка. Опытные технологи регулируют давление в диапазоне 3-8 бар, отслеживая момент, когда факел распыла начинает «слизывать» слой смазки с поверхности металла.
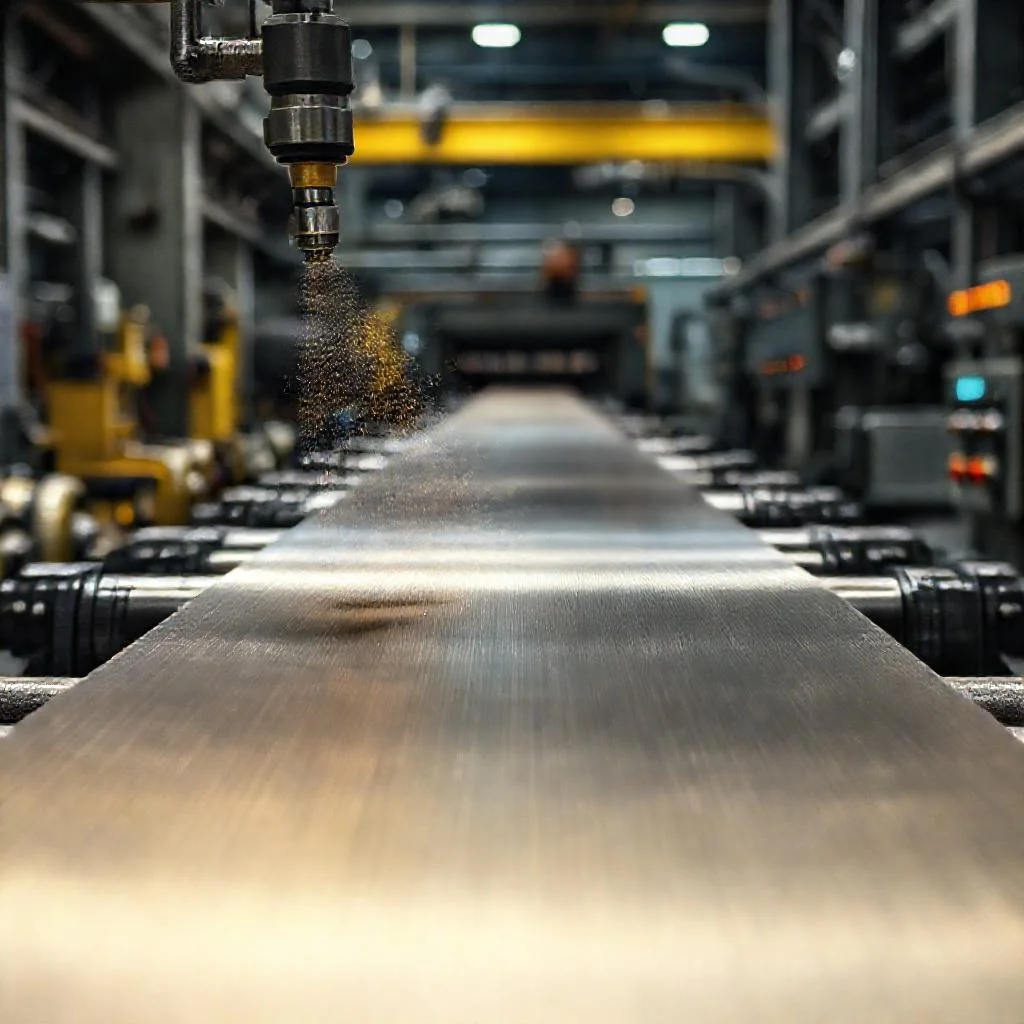
Здесь критически важна температура эмульсии. Холодное масло (ниже 30°C) имеет высокую вязкость, что затрудняет образование равномерной пленки на высоких скоростях. Нагрев до 45-55°C снижает вязкость и улучшает растекание, но возникает риск испарения легких фракций. Поэтому в современных прямоточных системах используют термостабилизированные баки и датчики расхода на каждой форсунке, позволяя автоматике подстраивать подачу под каждый проход.
Распыление через форсунки: борьба за однородность тумана
Пневматическое распыление решает проблему «луж» на полосе, превращая масло в аэрозольный туман с размером частиц 20-60 микрон. Такой способ обеспечивает идеальную адгезию к холодной поверхности и позволяет сократить расход смазки на 15-20% по сравнению с прямой струей. Главный враг здесь — конденсат: если сжатый воздух содержит влагу, эмульсия расслаивается, и на валках появляются сухие зоны, приводящие к прихватам.
Качество распыления напрямую зависит от конструкции сопла (щелевое или коническое) и направления воздушного потока. Практика показывает, что веерные форсунки, установленные под углом 15-20° к оси валка, создают «рваный» факел, который лучше проникает в микровпадины шероховатой поверхности. Именно этот эффект микрорельефа позволяет удерживать масло при высоких удельных давлениях до 1000 МПа, не допуская сухого трения.
Хорошая смазка — это тишина в стане: если вы слышите визг металла, значит, масло уже не работает, а лишь создает видимость процесса.
Электростатическое осаждение: высокие технологии для тонких лент
Метод электрозарядки частиц масла под высоким напряжением (до 100 кВ) используется для нанесения сверхтонких слоев смазки на полосы толщиной менее 0,3 мм. Заряженный аэрозоль буквально обволакивает металл, оседая на нем с эффективностью до 95%, что недостижимо при гравитационном осаждении. Это позволяет отказаться от последующей промывки и сократить количество дефектов «масляное пятно» на зеркальных поверхностях.
Однако электростатика накладывает жесткие ограничения: полоса должна быть идеально сухой до момента нанесения, а само масло — обладать высоким удельным сопротивлением. Любая примесь воды или металлической пыли снижает эффективность заряда, превращая установку в дорогой пульверизатор. Поэтому данный способ применяют точечно, например, для дорогостоящей электротехнической стали, где каждый микрон покрытия влияет на магнитные свойства.
Сравнение методов: как выбрать оптимальную схему
В практической работе нет универсального рецепта, но есть четкие критерии выбора по производительности и качеству. Для тяжелых обжатий (реверсивные станы) предпочтительна мощная струйная подача с расходом до 200 литров в минуту. Для скоростных непрерывных станов лучше работает мелкодисперсное распыление, обеспечивающее быстрый отвод тепла и снижающее нагрев валков.
Оценка эффективности смазки всегда базируется на косвенных признаках: температура подшипников, вибрация и качество поверхности готового листа. Сравнительная характеристика основных методов выглядит следующим образом:
- Прямая струя — максимальная производительность, риск разбрызгивания и высокий расход (0,5-2 л/тонну);
- Пневматический туман — экономичность и равномерность, но требует осушки воздуха и точной настройки дисперсности;
- Электростатическое осаждение — минимальный расход и идеальная чистота, ограничение по скорости полосы (до 800 м/мин);
- Комбинированная схема (струя + туман) — гибкость для разных проходов, но сложность калибровки двух независимых контуров.
Контроль расхода и типичные ошибки настройки
Даже безупречно работающая система нанесения может дать сбой из-за элементарного засорения фильтров или деградации масла. Регулярный отбор проб из бака (не реже одного раза в смену) — обязательная процедура, ведь вязкость смазки меняется после циклов нагрева и охлаждения. Если пренебречь контролем, можно получить эффект «голодного трения», когда масло есть, но его фактический слой меньше критического значения.
Наиболее частые ошибки — это попытка компенсировать нехватку смазки увеличением давления и игнорирование температуры эмульсии. Опытный технолог сначала проверит состояние поверхности валка на предмет «засаливания», затем отрегулирует угол наклона форсунок, и только потом изменит объем подачи. Такой системный подход позволяет стабильно достигать коэффициента трения 0,02-0,03 и продлевать срок службы дорогостоящего инструмента как минимум на 30%.
Сравнительный анализ методов нанесения смазки при холодной прокатке
| Параметр | Прямая струя (коллекторная подача) | Пневматическое распыление (туман) | Электростатическое осаждение | Комбинированная схема (струя + туман) |
|---|---|---|---|---|
| Принцип действия | Подача масла через коллекторы непосредственно в очаг деформации | Превращение масла в аэрозольный туман с размером частиц 20-60 микрон | Зарядка частиц масла под высоким напряжением (до 100 кВ) и осаждение на полосе | Одновременное использование струйной подачи и мелкодисперсного распыления |
| Расход смазки | Высокий: 0,5-2 л/тонну | На 15-20% меньше по сравнению с прямой струей | Минимальный (эффективность осаждения до 95%) | Зависит от режима (гибкая настройка) |
| Рабочее давление/напряжение | 3-8 бар | Требуется осушенный сжатый воздух | До 100 кВ | Два независимых контура (давление + воздух) |
| Температура эмульсии | Оптимально 45-55°C (ниже 30°C — высокая вязкость, плохая пленка) | Требуется контроль конденсата (влажность воздуха) | Полоса должна быть идеально сухой | Требуется контроль обоих контуров |
| Применение | Реверсивные станы, тяжелые обжатия (расход до 200 л/мин) | Скоростные непрерывные станы, хороший отвод тепла | Тонкие ленты (менее 0,3 мм), дорогостоящая электротехническая сталь | Разные проходы, требует гибкости |
| Преимущества | Максимальная производительность, простота конструкции | Экономичность, равномерность покрытия, идеальная адгезия к холодной поверхности | Сверхтонкие слои, отказ от промывки, отсутствие дефектов «масляное пятно» | Гибкость для разных режимов прокатки |
| Недостатки/ограничения | Риск разбрызгивания, «лужи» на полосе | Требует осушки воздуха, точной настройки дисперсности, риск расслоения эмульсии | Ограничение по скорости полосы (до 800 м/мин), жесткие требования к чистоте масла (высокое удельное сопротивление) | Сложность калибровки двух независимых контуров |
| Типичные показатели качества | Риск «засаливания» валков при неправильной настройке | Равномерное удержание масла при давлениях до 1000 МПа, эффект микрорельефа | Идеальная чистота поверхности, сохранение магнитных свойств стали | Стабильный коэффициент трения 0,02-0,03 |
Ключевые вопросы о способах нанесения масла перед холодной прокаткой
Чем отличается прямоточная система подачи масла от циркуляционной?
Прямоточная система использует масло однократно, гарантируя его стерильную чистоту, что критически важно для нержавеющих и специальных сплавов. Циркуляционная система фильтрует и возвращает масло в цикл, экономя ресурсы, но со временем накапливает мелкодисперсную взвесь окалины, способную царапать валки.
Почему температура эмульсии критична при прямом нанесении масла в очаг деформации?
Холодное масло (ниже 30°C) имеет высокую вязкость, что ухудшает образование равномерной пленки на высоких скоростях. Нагрев до 45-55°C снижает вязкость и улучшает растекание, но избыточный нагрев ведет к испарению легких фракций. Поэтому необходима термостабилизация для поддержания оптимальных свойств смазки.
Какие основные недостатки и ограничения у электростатического осаждения масла?
Метод требует идеально сухой полосы перед нанесением и масла с высоким удельным электрическим сопротивлением. Наличие воды или металлической пыли резко снижает эффективность заряда. Кроме того, способ ограничен по скорости полосы (до 800 м/мин) и применяется точечно, например, для дорогостоящей электротехнической стали.
Какой метод нанесения смазки лучше использовать для высокоскоростных непрерывных станов?
Для скоростных непрерывных станов предпочтительно мелкодисперсное распыление (пневматический туман). Оно обеспечивает быстрое охлаждение валков и равномерное покрытие без луж. Прямая струя больше подходит для реверсивных станов с тяжелыми обжатиями и высокой производительностью.
Как диагностируется недостаточная или избыточная подача масла в процессе прокатки?
Симптомы недостаточной смазки — налипание металла на валки, перегрев, визг и рваная кромка. Избыток смазки приводит к проскальзыванию полосы и потере контроля над толщиной. Технолог оценивает температуру подшипников, вибрацию и качество поверхности листа, а также проверяет состояние валков на предмет «засаливания».