Грат — не мусор, а маркер качества сварного шва
Когда сварщик заканчивает проход, на внутренней поверхности трубы остается валик затвердевшего металла — внутренний грат. Это не просто «лишний наплыв», который можно игнорировать. Его наличие или отсутствие меняет гидравлику трубопровода, прочность стыка и ресурс всей магистрали. Вдумайтесь: даже миллиметровый выступ создает турбулентность в потоке среды, что приводит к локальной эрозии стенок и кавитационным разрушениям.
Но главная опасность кроется в другом. Грат — это зона с пониженной плотностью и неметаллическими включениями. При вибрации или перепадах давления такой «гребень» становится концентратором напряжений. Трещина, зародившаяся в нем, за считанные месяцы прорастает сквозь тело шва, превращая герметичный стык в источник аварии. Именно поэтому удаление внутреннего грата — обязательная операция для трубопроводов, работающих под давлением или с агрессивными средами.
Гидравлика и долговечность: почему без зачистки не обойтись
Представьте реку, в русле которой лежит валун. Вода ускоряется, огибая препятствие, и размывает берега. Аналогично работает грат в нефтепроводе или газовой магистрали. Он сужает живое сечение трубы, увеличивая скорость потока и вызывая перепад давления. Для технологических сред с твердыми частицами это катастрофа: абразив ударяет в кромку грата, выбивая металл и расширяя дефект.
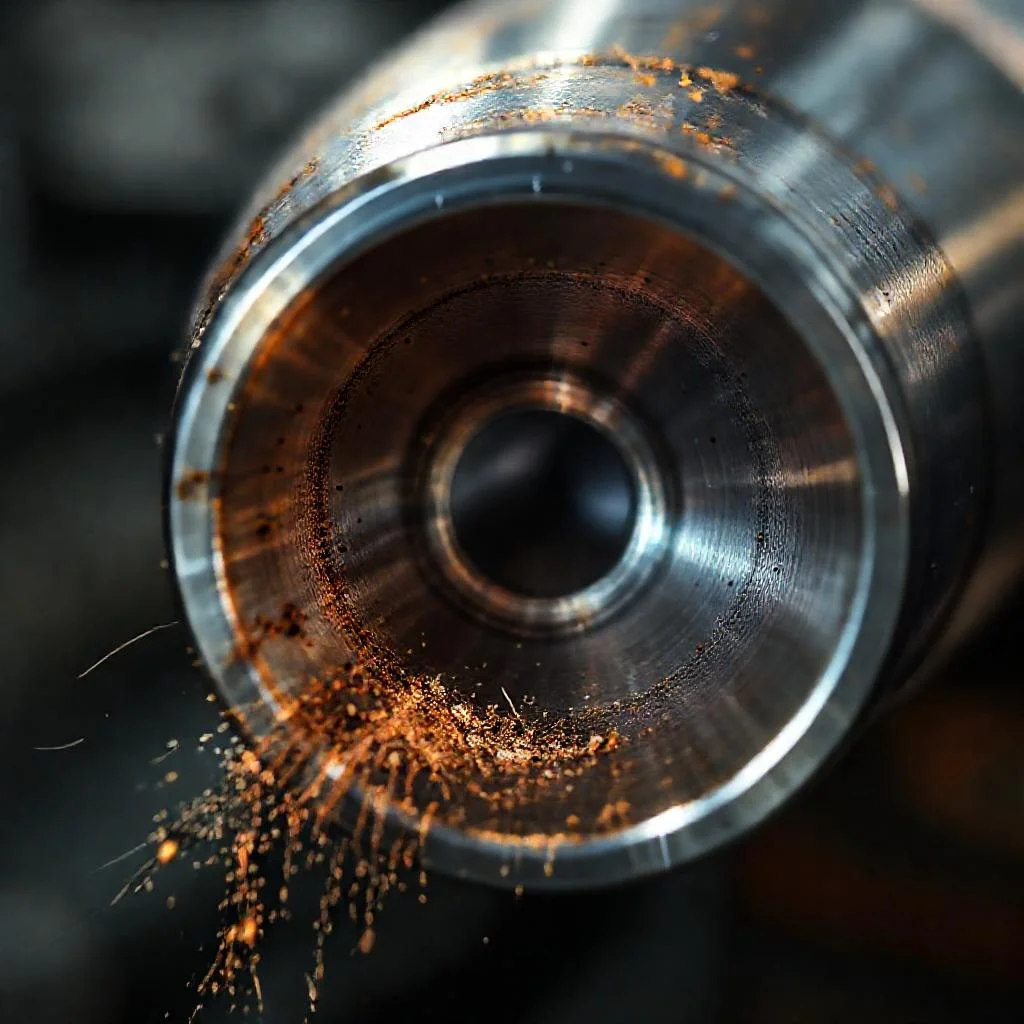
Зачистка шва изнутри решает эту проблему сразу на двух уровнях. Во-первых, восстанавливается проектная пропускная способность трубы, что снижает энергозатраты на перекачку. Во-вторых, гладкая внутренняя поверхность исключает зоны застоя, где накапливается влага или химически активные компоненты, инициирующие точечную коррозию.
Способы удаления: от ручного скребка до автоматизированных головок
Технология зачистки выбирается под конкретную задачу, и диапазон здесь широк — от простого механического воздействия до высокоточного электроимпульсного метода. Для малонагруженных конструкций достаточно снять грат металлической щеткой или шарошкой, но для магистральных трубопроводов с диаметром от 500 мм применяют специальные гратосъемные головки — они двигаются по оси трубы и срезают наплыв без повреждения основного металла.
В современной практике все чаще используют обратные гратосниматели, работающие синхронно со сваркой. Такое оборудование формирует шов сразу с чистым внутренним каналом, что экономит до 40% времени по сравнению с постобработкой. Выбор метода всегда определяется толщиной стенки, маркой стали и требованиями к чистоте поверхности.
- Механическая зачистка при помощи абразивных кругов и лепестковых головок — универсальна, но требует доступа к торцу трубы.
- Термическая обработка кислородным копьем — эффективна для толстостенных труб, но оставляет окалину.
- Ультразвуковой контроль после зачистки — обязательный этап для верификации отсутствия микротрещин.
Скрытые дефекты: что прячет грат от дефектоскописта
Самая коварная особенность внутреннего грата в том, что он маскирует непровары и поры. При радиографическом контроле плотный гребень дает затемнение на снимке, которое легко спутать с качественным полным проваром. В результате брак принимается за годный стык, и трубопровод вводится в эксплуатацию с личинкой разрушения внутри.
Опытные инженеры знают: расшифровывать снимки необходимо только после зачистки грата. Это аксиома неразрушающего контроля. Иначе вы рискуете получить скрытую полость, которая при гидроиспытаниях лопнет как воздушный шар. Поэтому удаление грата — это не просто гигиена шва, а создание условий для честной диагностики сварного соединения.
Сварщик отвечает за форму шва, но его долговечность диктует внутренний рельеф. Чистый канал внутри трубы — это тихая гарантия того, что трубопровод переживет всех своих строителей.
Экономика и безопасность: цена одной ошибки
Игнорирование операции по удалению грата — ложная экономия. Стоимость разового ремонта аварийного участка с дренажом среды, заменой секции и повторной сваркой в десятки раз превышает бюджет на качественную зачистку. А если речь идет о химическом производстве или энергетике, утечка продукта грозит не только финансовыми потерями, но и экологической катастрофой, далее — уголовной ответственностью должностных лиц.
В правилах промышленной безопасности прописано: для сосудов, работающих под давлением, внутренний грат не допускается, а для прочих трубопроводов он регламентируется по высоте, не более 0,5 мм. Поэтому профессионал всегда включает контроль грата в перечень критических точек сварного узла.
Ключевые параметры удаления внутреннего грата при сварке труб
| Параметр / Характеристика | Механическая зачистка (абразивные круги, лепестковые головки) | Термическая обработка (кислородное копье) | Автоматизированные гратосъемные головки (обратные гратосниматели) |
|---|---|---|---|
| Причина удаления — гидравлика | Устраняет турбулентность потока и локальную эрозию стенок | Восстанавливает живое сечение трубы, снижает перепад давления | Формирует чистый внутренний канал сразу в процессе сварки |
| Причина удаления — прочность | Снимает концентратор напряжений, предотвращает зарождение трещин | Удаляет гребень с неметаллическими включениями | Исключает зоны с пониженной плотностью металла в шве |
| Влияние на диагностику | Удаление грата обязательно перед радиографическим контролем или ультразвуковой дефектоскопией — иначе гребень создает ложное затемнение, маскирующее непровары и поры | ||
| Допустимая высота остаточного грата | Не более 0,5 мм для трубопроводов общего назначения; для сосудов под давлением — полное отсутствие | ||
| Область применения | Малонагруженные конструкции, трубы с доступом к торцу | Толстостенные трубы | Магистральные трубопроводы с диаметром от 500 мм |
| Экономический эффект | Низкая стоимость оснастки | Средняя стоимость, требуется дополнительная очистка от окалины | Экономия до 40% времени по сравнению с постобработкой |
| Риски при неправильном применении | Возможно повреждение основного металла | Остается окалина, требуется финишная обработка | Высокая стоимость оборудования |
| Критический контроль после операции | Ультразвуковой или радиографический контроль | Ультразвуковой контроль для выявления микротрещин | Верификация чистоты канала и отсутствия дефектов |
Частые вопросы о необходимости удаления внутреннего грата
Почему нельзя оставить внутренний грат после сварки трубы?
Грат — это не просто лишний наплыв. Он создает турбулентность потока, что ведет к эрозии и кавитации стенок, а также сужает живое сечение трубы. Главная опасность — концентрация напряжений: при вибрациях или перепадах давления на кромке грата зарождаются трещины, которые прорастают в тело шва и вызывают аварию.
Чем опасен грат при неразрушающем контроле качества шва?
Плотный гребень грата маскирует дефекты, такие как непровары и поры. При радиографии он дает затемнение, которое ошибочно принимают за качественный провар. Таким образом, бракованный стык может быть принят как годный, и трубопровод введут в эксплуатацию со скрытой полостью, способной лопнуть при гидроиспытаниях.
Как влияет грат на долговечность и гидравлику трубопровода?
Грат сужает живое сечение, увеличивая скорость потока и создавая перепад давления. Для сред с абразивными частицами это критично — они ударяют в кромку и расширяют дефект. Зачистка восстанавливает пропускную способность и обеспечивает гладкую поверхность, исключая зоны застоя, где развивается точечная коррозия.
Насколько рискованно игнорировать зачистку грата с экономической точки зрения?
Оставленный грат — это ложная экономия. Ремонт аварийного участка (дренаж, замена секции, сварка) обходится в десятки раз дороже стоимости зачистки. В случае химического производства или энергетики утечка продукта может привести к экологической катастрофе и уголовной ответственности должностных лиц.