Анатомия дефекта: почему газовые раковины решают судьбу отливки
Представьте себе идеально отполированную поверхность алюминиевой детали, которая при ближайшем рассмотрении оказывается испещрённой микроскопическими кратерами. Это не просто эстетический изъян — это сигнал о нарушении хрупкого равновесия физико-химических процессов в расплаве. Пористость в алюминиевых отливках — это сложный технологический синдром, который инженеры-литейщики расшифровывают как книгу, написанную на языке термодинамики и металлургии.
Главный виновник — водород, который при температуре плавления алюминия растворяется в нём в 20 раз охотнее, чем в твёрдом металле. Когда расплав начинает кристаллизоваться, растворённый газ стремится вырваться наружу, но не всегда успевает, захлопываясь в ловушку между растущими дендритами. Именно этот «газовый занавес» формирует сферические полости, которые позже обнаруживаются при механической обработке или рентгеновском контроле.
Технологические триггеры: от температуры до влажности атмосферы
Каждый литейщик знает: даже малейшая утечка в системе или перегрев расплава на 30–50 °C выше оптимального значения провоцируют лавинообразное поглощение водорода. Особенно коварна высокая влажность воздуха — каждая молекула воды, попавшая в печь или на поверхность шихты, становится потенциальным поставщиком газов. Именно поэтому на современных производствах контроль точки росы в атмосфере цеха — это не рекомендация, а жёсткий регламент.
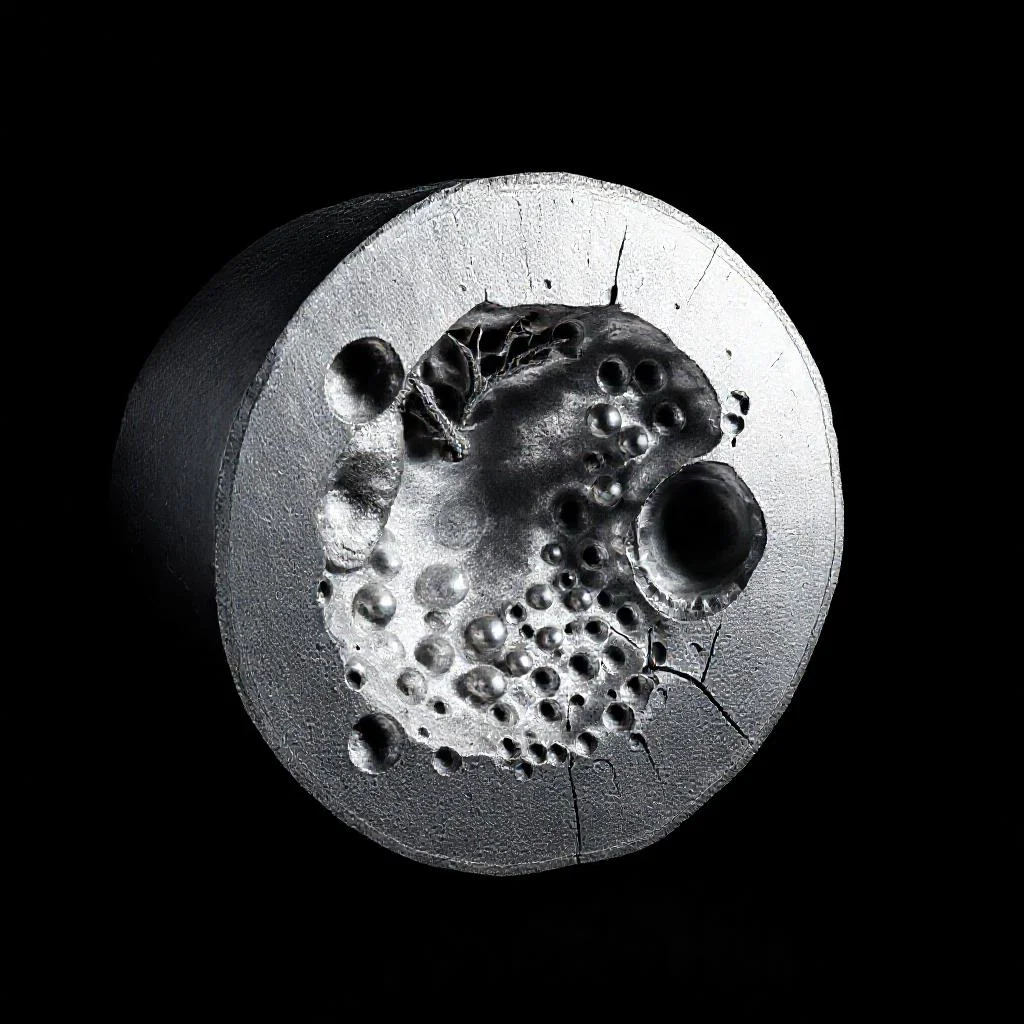
Не менее значимый фактор — скорость охлаждения. Если отливка застывает слишком медленно, у газа больше времени для диффузии и образования крупных кластеров. Быстрая же кристаллизация часто создаёт «шипящую» микроструктуру с равномерно распределёнными мелкими порами, что для многих видов нагруженных деталей недопустимо. Следовательно, технолог балансирует между двумя крайностями, ища золотую середину термовременных параметров.
- Химический состав: легирующие элементы (например, кремний) снижают растворимость водорода, а магний — повышает её.
- Качество шихты: загрязнённые, ржавые или покрытые маслом алюминиевые чуши — это 70% будущих дефектов.
- Тип плавильного агрегата: индукционные печи менее склонны к газонасыщению, чем пламенные.
- Состояние футеровки: старая, влажная или растрескавшаяся обмазка — активный источник паров воды.
Микроструктурные ловушки: усадка против газовой атаки
Важно различать два вида пористости: газовую и усадочную. Газовая — это результат действия закона Сивертса, когда давление внутри полости пытается уравновесить внешнюю атмосферу. Усадочная же возникает из-за невозможности жидкого металла компенсировать объёмное сжатие при переходе в твёрдую фазу. В реальной литейной практике эти два механизма часто накладываются друг на друга, образуя гибридные дефекты — так называемую «микрорыxлоту» в термических узлах.
Особое коварство заключается в том, что поры являются концентраторами напряжений. В месте поры эффективное сечение детали уменьшается, и под действием циклических нагрузок возникает усталостная трещина. Именно по этой причине аэрокосмическая промышленность и производители автокомпонентов предъявляют жёсткие требования к герметичности и плотности отливок. Поэтому перед финальным контролем детали часто проходят пропитку специальными полимерами или вакуумную обработку.
Инструментарий борьбы: от вакуумирования до модификаторов
Современные литейные технологии предлагают целый арсенал средств. Вакуумная дегазация в камере, продувка расплава инертным аргоном или хлором, обработка флюсами — все эти методы направлены на снижение концентрации водорода до уровня менее 0.1 см³ на 100 грамм металла. Внедрение роторных дегазаторов с изменяемой частотой вращения позволяет добиться равномерного удаления газов по всему объёму ковша.
Дополнительно применяют рафинирование и модифицирование. Введение титана или бора измельчает зерно, создавая огромное количество дополнительных центров кристаллизации. Это приводит к тому, что поры становятся более мелкими, равномерными и, что критично, менее опасными. К слову, технология литья под давлением с использованием вакуумной камеры в пресс-форме позволяет полностью исключить газовую пористость, оставляя лишь минимальную усадочную.
«Идеальная отливка — это не та, в которой нет дефектов, а та, в которой природа дефекта полностью контролируется технологом. Пористость — это не случайность, а результат отсутствия диалога между металлом и процессом».
Практические ошибки и тонкие настройки режима
Часто новички пытаются компенсировать газонасыщение повышением температуры заливки. Это роковая ошибка: при росте температуры растворимость водорода возрастает экспоненциально, что только усугубляет ситуацию. Практика показывает, что оптимальная температура заливки должна быть на 10–15% выше температуры ликвидуса, но не более того. Критически важна также сушка всех инструментов: тиглей, ложек, фильтров.
Вторая распространённая ошибка — пренебрежение модификатором на основе солей, которые связывают водород в химические соединения. Литейщики с многолетним стажем знают: правильная последовательность плавки — сначала окислительная атмосфера для удаления органики, затем защитная газовая среда, и только потом — тонкая настройка. Тщательный контроль качества шихты, включая анализ состава каждой партии, снижает риск появления неожиданной пористости на 80%.
Для сложных фасонных отливок целесообразно применять компьютерное моделирование процесса заливки и затвердевания. Это позволяет заранее вычислить зоны риска и организовать направленное затвердевание с установкой прибылей и холодильников. Сочетание цифровых технологий с «чутьём» опытного технолога остаётся непревзойдённым методом, гарантирующим минимальный отбраковочный процент. И помните: алюминиевая отливка прощает ошибки реже, чем любая другая.
Анализ причин пористости в алюминиевых отливках: ключевые факторы и их влияние
| Фактор | Механизм влияния | Характер дефекта | Степень опасности |
|---|---|---|---|
| Водород в расплаве | Растворяется в 20 раз охотнее в жидком алюминии, чем в твёрдом. При кристаллизации не успевает выйти между дендритами. | Сферические газовые полости | ⭐⭐⭐⭐⭐ |
| Перегрев расплава на 30–50 °C выше оптимума | Провоцирует лавинообразное поглощение водорода; растворимость газа растёт экспоненциально с температурой. | Усиление газовой пористости | ⭐⭐⭐⭐ |
| Высокая влажность воздуха / точка росы | Каждая молекула воды, попавшая в печь или на шихту, становится источником водорода. | Равномерная газовая пористость по всему объёму | ⭐⭐⭐⭐ |
| Химический состав (легирующие элементы) | Кремний снижает растворимость водорода, магний — повышает её. | Изменение склонности к газонасыщению | ⭐⭐⭐ |
| Качество шихты (ржавые, масляные, загрязнённые чуши) | Органика и влага на поверхности становятся источником водорода — до 70% будущих дефектов. | Крупные газовые раковины и микрорыхлота | ⭐⭐⭐⭐⭐ |
| Тип плавильного агрегата | Индукционные печи менее склонны к газонасыщению, чем пламенные. | Разный фоновый уровень водорода | ⭐⭐ |
| Состояние футеровки | Старая, влажная или растрескавшаяся обмазка — активный источник паров воды. | Локальная газовая пористость у стенок формы | ⭐⭐⭐ |
| Скорость охлаждения | Медленное застывание — крупные кластеры газа; быстрое — равномерная «шипящая» микроструктура с мелкими порами. | Крупные поры (при медленном) или мелкие (при быстром охлаждении) | ⭐⭐⭐⭐ |
| Усадочная пористость | Невозможность жидкого металла компенсировать объёмное сжатие при переходе в твёрдую фазу. | Неправильной формы полости в термических узлах | ⭐⭐⭐⭐ |
| Нарушение технологии плавки (частые ошибки) | Повышение температуры заливки вместо дегазации; пренебрежение сушкой инструментов, тиглей, фильтров. | Усугубление газонасыщения; рост водорода | ⭐⭐⭐⭐⭐ |
json
{
«@context»: «https://schema.org»,
«@type»: «FAQPage»,
«mainEntity»: [
{
«@type»: «Question»,
«name»: «Какова основная причина образования газовой пористости в алюминиевых отливках?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Главная причина — водород, который при температуре плавления растворяется в алюминии в 20 раз охотнее, чем в твёрдом металле. При кристаллизации газ не успевает выйти и образует сферические полости между дендритами.»
}
},
{
«@type»: «Question»,
«name»: «Какие технологические факторы усиливают газонасыщение расплава?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Ключевые триггеры: перегрев расплава на 30–50 °C выше оптимума, высокая влажность воздуха (каждая молекула воды становится источником водорода), качество шихты, состояние футеровки печи и тип плавильного агрегата.»
}
},
{
«@type»: «Question»,
«name»: «Чем газовая пористость отличается от усадочной?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Газовая пористость вызвана действием закона Сивертса — растворённый газ пытается выйти при затвердевании. Усадочная возникает из-за невозможности жидкого металла компенсировать объёмное сжатие. В практике они часто накладываются, образуя гибридные дефекты.»
}
},
{
«@type»: «Question»,
«name»: «Какие методы борьбы с пористостью существуют в современном литейном производстве?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Основные методы: вакуумная дегазация, продувка расплава аргоном или хлором, обработка флюсами, роторные дегазаторы, модифицирование титаном и бором для измельчения зерна, а также литьё под давлением с вакуумированием пресс-формы.»
}
},
{
«@type»: «Question»,
«name»: «Какая типичная ошибка новичков усугубляет газовую пористость?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Попытка компенсировать газонасыщение повышением температуры заливки — это роковая ошибка, так как растворимость водорода при росте температуры возрастает экспоненциально. Оптимальная температура заливки должна быть лишь на 10–15% выше температуры ликвидуса.»
}
}
]
}