Почему застой электролита — главный враг гальванического покрытия
Представьте себе медную ванну как живой организм. Если кровь — электролит — перестаёт двигаться, начинается некроз тканей. В гальванике этот «некроз» проявляется в виде дендритов, шероховатостей и неравномерной толщины покрытия. Именно циркуляция определяет, получите ли вы зеркальную поверхность или брак, который пойдёт в переплавку. Без должного перемешивания у катода возникает обеднённый слой, где концентрация ионов меди падает в разы, что мгновенно сказывается на скорости осаждения.
Опытные технологи знают: 90% дефектов меднения лечатся не изменением плотности тока, а настройкой гидродинамики. Давайте разберём три ключевых подхода, которые используют на современных производствах — от компактных лабораторных ячеек до многотонных промышленных линий. Каждый метод имеет свою физику и свои «подводные камни», о которых мы поговорим предметно.
Барботаж воздухом: простота имеет скрытые издержки
Самый распространённый способ — продувка сжатым воздухом через перфорированные трубки на дне резервуара. Пузырьки, поднимаясь вверх, создают турбулентность и активно перемешивают прикатодный слой. Это дёшево и эффективно для сульфатных электролитов, где нет боязни окисления. Однако у метода есть неприятный побочный эффект: воздух насыщает раствор кислородом, который в кислых средах начинает растворять медный анод химическим путём, образуя шлам.
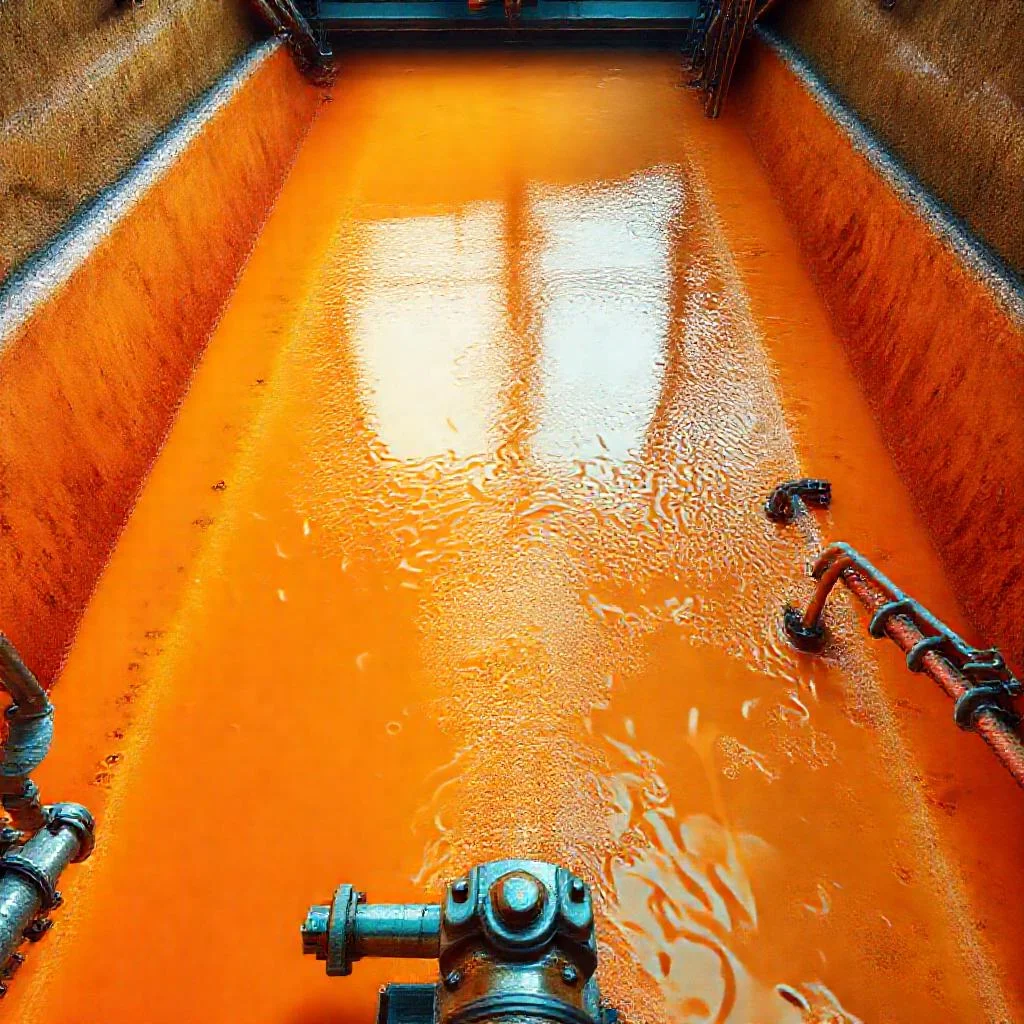
Для пирофосфатных и щелочных ванн барботаж — табу, так как кислород окисляет комплексные ионы, выводя их из рабочего состояния. В таких случаях применяют инертный азот, что удорожает процесс. Интенсивность продувки критична: слабые струи лишь слегка колышут поверхность, не решая проблему диффузионного слоя, а чрезмерные создают «туман» из капель и повышают испарение. Оптимальная скорость — когда пузырьки диаметром 2-3 мм равномерно покрывают 30-40% площади зеркала ванны.
Мешалки и насосы: управляемая гидродинамика
Альтернатива воздуху — принудительная прокачка электролита через внешний контур. Центробежный насос гонит раствор через фильтр и возвращает его через сопла, направленные вдоль поверхности катода. Такой способ позволяет точно задать скорость потока — от 0,5 до 5 м/с, что напрямую влияет на предельную плотность тока. Вы можете получить высококачественное покрытие при 15-20 А/дм², тогда как при барботаже этот показатель редко превышает 8-10 А/дм².
Главный нюанс — равномерность распределения струй. Если сопла установлены хаотично, возникают вихревые зоны, где покрытие получается рыхлым. На практике используют коллекторные гребёнки с шагом 100-150 мм, направленные перпендикулярно плоскости подвески. Для вертикальных ванн часто применяют «эжекторный» метод: насос подаёт раствор снизу, а захватывает сверху, создавая постоянно обновляемый поток, который выносит пузырьки водорода с поверхности деталей.
Качание штанг и вибрация: механическое воздействие
Когда химия бессильна, на помощь приходит механика. Реверсивное качание катодных штанг — это классика для рамных подвесок. Движение с амплитудой 50-150 мм и частотой 10-30 циклов в минуту создаёт динамический напор, который «сдувает» обеднённый слой. Метод незаменим при осаждении толстых слоёв (90-120 минут), когда статичная ванна неизбежно даёт наросты на кромках. Качание заставляет электролит работать на границе раздела фаз, выравнивая микрораспределение тока.
Ультразвуковая вибрация — более агрессивный вариант. Колебания с частотой 20-40 кГц создают кавитационные микропотоки, которые очищают катод от водородной плёнки и резко ускоряют диффузию. Такой способ отлично подходит для меднения сложнопрофильных деталей — печатных плат с глухими отверстиями. Однако помните: ультразвук греет ванну и разрушает органические блескообразователи, поэтому требует частой корректировки состава. Экономически выгодно комбинировать качание с прокачкой, когда один привод обслуживает целую линию.
«Гидродинамика в гальванике — это дирижёр, который заставляет оркестр из ионов играть в унисон. Без неё даже идеальный электролит остаётся просто набором нот, не способным создать гармонию покрытия».
Перемешивание вращающимися катодами и РПК
Для цилиндрических деталей — валов, втулок, гильз — используется вращение самого катода. Скорость 200-600 об/мин создаёт интенсивное обновление контактной зоны, и медь ложится идеально ровным слоем по всей окружности. Этот метод исключает «дорожки» и эллипсность, которые неизбежны при статичной подвеске. Реверс полярности (РПК) добавляет к этому периодическое растворение свежеосаждённого слоя, что полирует поверхность на микроуровне, срезая пики и заполняя впадины.
Инженерам стоит учитывать, что вращение эффективно лишь при симметричной форме анодов. Если аноды расположены с разным зазором, центробежные силы вызовут различие в толщине на противоположных сторонах. Поэтому в пару к вращению обязательно требуется расчёт распределения поля в программе Elcut или аналогах. Современные автоматизированные линии позволяют задавать профиль скорости вращения в зависимости от тока — это даёт уникальную гибкость при работе с высоколегированными сталями.
Практические рекомендации для технологического процесса
Выбор способа циркуляции диктуется не только химией, но и производительностью. Если вы гоните валовый метраж простых деталей — берите барботаж и качание, это окупается простотой обслуживания. Для прецизионных покрытий (золото по меди, многослойные структуры) инвестируйте в насосы с частотным регулированием и магнитными муфтами, исключающими протечки.
Контроль эффективности перемешивания легко проверить тестом на предельную плотность тока: постепенно повышайте ампераж и фиксируйте момент появления ожогов на краях. Разница между заявленным паспортным значением и фактическим покажет качество гидродинамики. Не забывайте про отстойники и автоматическую фильтрацию — твёрдые частицы, взвешенные в потоке, действуют как абразив, забивая поры покрытия.
- Для ванн объёмом до 500 л оптимально использование погружных насосов с производительностью 2-3 объёма в час — этого достаточно для поддержания гомогенности.
- Скорость потока у катода более 3 м/с приводит к механическому истиранию осадка — контролируйте давление на выходе из сопел.
- Комбинируйте барботаж с прокачкой только через ресивер-сепаратор, чтобы капли масла из компрессора не попали в раствор.
- Устанавливайте датчики расхода с сигнализацией — при остановке насоса процесс меднения блокируется в течение 3-5 секунд, предотвращая брак партии.
Запомните: идеальная циркуляция — это та, которую вы можете регулировать на ходу. Кривые плотности потока должны быть задокументированы, а ванна — оснащена байпасными линиями для обслуживания без остановки производства. Только системный подход к гидродинамике превращает медь из капризного материала в предсказуемый инструмент, дающий стабильные 15-20 мкм покрытия с блеском 85-90% по блескомеру.
Сравнительный анализ методов циркуляции электролита в медной ванне
| Параметр | Барботаж воздухом | Мешалки и насосы (прокачка) | Качание штанг и вибрация | Вращающиеся катоды и РПК |
|---|---|---|---|---|
| Суть метода | Продувка сжатым воздухом через перфорированные трубки на дне резервуара; пузырьки создают турбулентность | Принудительная прокачка электролита через внешний контур центробежным насосом; возврат через сопла вдоль катода | Реверсивное качание катодных штанг (амплитуда 50-150 мм, частота 10-30 циклов/мин) или ультразвук 20-40 кГц | Вращение самого катода со скоростью 200-600 об/мин + реверс полярности |
| Тип электролита | Только сульфатные (нет боязни окисления) | Универсальный (подходит для любых типов) | Универсальный (механика не влияет на химию) | Предпочтительно для сульфатных и пирофосфатных |
| Предельная плотность тока | Редко превышает 8-10 А/дм² | 15-20 А/дм² | Зависит от комбинации с другими методами (~10-15 А/дм²) | Наивысшая (до 20+ А/дм²) за счет обновления контактной зоны |
| Скорость потока | Оптимум: пузырьки 2-3 мм на 30-40% площади зеркала | Задается точно: 0,5-5 м/с (более 3 м/с — механическое истирание) | Н/Д (механическое воздействие) | 200-600 об/мин вращения катода |
| Ключевые риски | Окисление кислородом воздуха (растворение анода, шлам); «туман» из капель; испарение | Вихревые зоны при хаотичном расположении сопел; риск протечек | Ультразвук греет ванну, разрушает блескообразователи | Различие толщины при несимметричных анодах; эллипсность |
| Тип деталей | Простые детали, валовый метраж | Универсальный (вертикальные ванны, печатные платы) | Рамные подвески, толстые слои (90-120 мин), сложнопрофильные детали | Цилиндрические детали: валы, втулки, гильзы |
| Стоимость и обслуживание | Дешево, простота обслуживания | Выше (насосы, частотное регулирование, магнитные муфты) | Средняя (приводы, ультразвуковые генераторы) | Требует точного расчета поля (Elcut), автоматизация |
| Особые требования | Для щелочных/пирофосфатных — табу (только азот); ресивер-сепаратор для масла | Коллекторные гребёнки с шагом 100-150 мм; перпендикулярно подвеске; датчики расхода | Комбинация с прокачкой экономически выгодна | Симметричная форма анодов; расчет распределения поля |
| Рекомендуемое применение | Сульфатные электролиты, объем до 500 л, простые детали | Прецизионные покрытия (золото по меди, многослойные) | Крупногабаритные подвески, исключение наростов на кромках | Круглые детали, высоколегированные стали, автоматизированные линии |
json
{
«@context»: «https://schema.org»,
«@type»: «FAQPage»,
«mainEntity»: [
{
«@type»: «Question»,
«name»: «Почему застой электролита приводит к дефектам медного покрытия?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «При застое у катода образуется обеднённый слой с низкой концентрацией ионов меди, что вызывает дендриты, шероховатости и неравномерность толщины. 90% дефектов меднения решаются настройкой гидродинамики, а не изменением плотности тока.»
}
},
{
«@type»: «Question»,
«name»: «В чём недостатки барботажа воздухом для медной ванны?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Воздух насыщает раствор кислородом, что в кислых средах вызывает растворение медного анода и образование шлама. Для пирофосфатных и щелочных ванн барботаж запрещён — кислород окисляет комплексные ионы. Также чрезмерная продувка создаёт «туман» из капель и повышает испарение.»
}
},
{
«@type»: «Question»,
«name»: «Какие преимущества даёт принудительная прокачка электролита насосом?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Насос позволяет точно задать скорость потока от 0,5 до 5 м/с, что увеличивает предельную плотность тока до 15-20 А/дм² (при барботаже — 8-10). Метод обеспечивает равномерное распределение струй через коллекторные гребёнки и выносит пузырьки водорода с поверхности деталей.»
}
},
{
«@type»: «Question»,
«name»: «Когда эффективно качание штанг и ультразвуковая вибрация?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Качание штанг (амплитуда 50-150 мм, частота 10-30 циклов/мин) идеально для толстых слоёв (90-120 минут) и рамных подвесок. Ультразвук (20-40 кГц) подходит для сложнопрофильных деталей, например печатных плат с глухими отверстиями, но греет ванну и разрушает блескообразователи.»
}
},
{
«@type»: «Question»,
«name»: «Как проверить качество перемешивания электролита на практике?»,
«acceptedAnswer»: {
«@type»: «Answer»,
«text»: «Проведите тест на предельную плотность тока: постепенно повышайте ампераж и фиксируйте момент появления ожогов на краях. Разница между паспортным и фактическим значением покажет эффективность гидродинамики. Также используйте датчики расхода — остановка насоса должна блокировать процесс за 3-5 секунд.»
}
}
]
}