Физика процесса: почему шлак не тонет и как им управляют
Жидкий алюминий — это агрессивная среда, где при температуре выше 660°C оксидная пленка непрерывно образуется на зеркале ванны. Этот оксид, смешанный с неметаллическими включениями и частицами футеровки, формирует вязкую, пористую массу — шлаковую пену. Её плотность значительно ниже плотности самого металла, поэтому она не тонет, а накапливается на поверхности, создавая термоизолирующий барьер и ухудшая качество отливок.
Главная сложность удаления пены — не повредить зеркало расплава и не увлечь за собой чистый металл. Любое грубое механическое воздействие провоцирует турбулентность, которая затягивает оксиды обратно вглубь ванны. Поэтому современные технологии направлены не на «вычерпывание», а на аккуратное отделение фазы от фазы с минимальным возмущением поверхности.
Ручной инструмент: ювелирная работа оператора
На малых производствах и в литейных цехах до сих пор используют ручные шумовки из стального листа с перфорацией или сплошные черпаки. Ключевой приём — не скрести дно, а вести инструмент по касательной, под углом 5–10 градусов, срезая только верхний слой пены. Опытный оператор чувствует момент, когда шумовка начинает цеплять жидкий металл, — это слышно по изменению вибрации и звука.
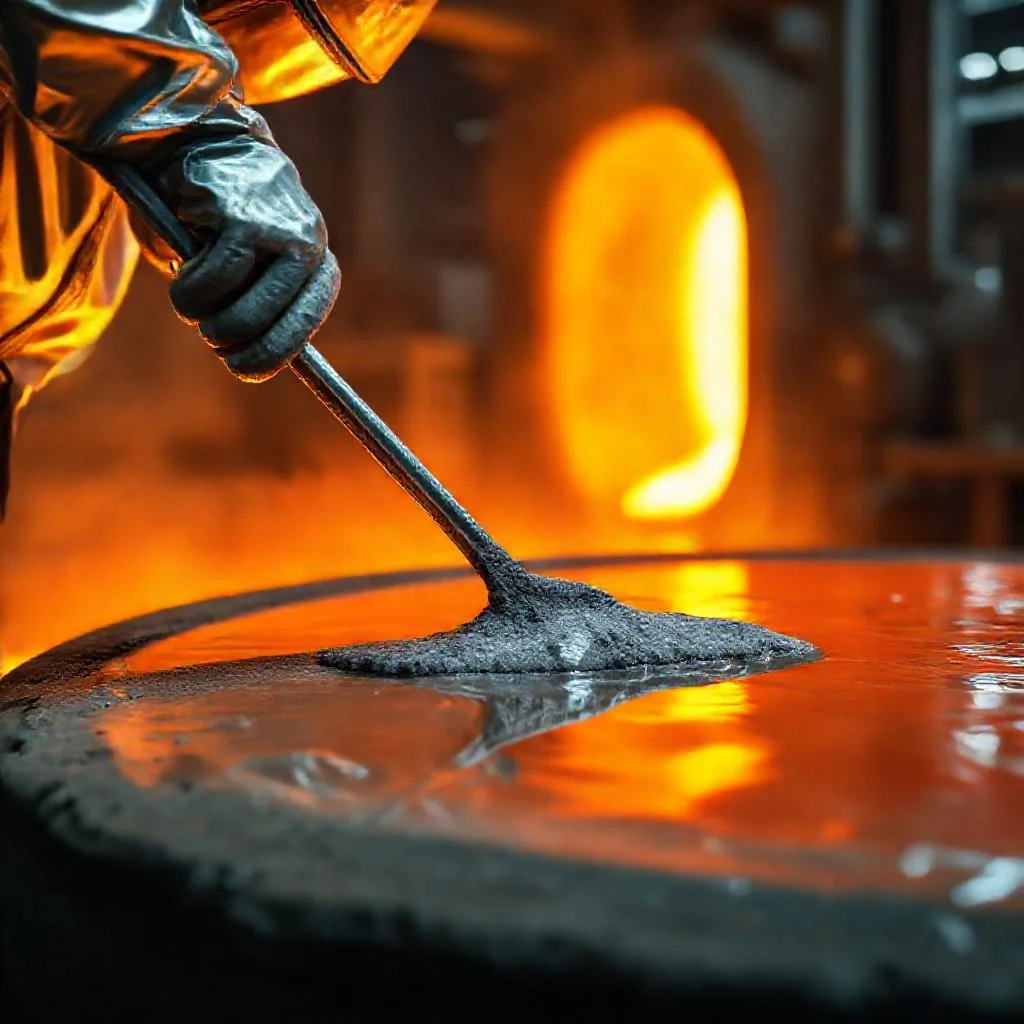
Технология требует предварительного прогрева инструмента до 200–300°C, чтобы избежать прилипания массы. После снятия пены её складывают в сухой контейнер, не трамбуя, — в противном случае выделяется газ и происходит вторичное окисление. Завершающий этап — присыпка снятого шлака флюсом для пассивации, что предотвращает догорание металла в отходе.
Механизированные системы: пневматика и вакуумные технологии
На крупных заводах процесс автоматизируют с помощью поворотных шлакоудалителей, которые работают по принципу «скребок-ковш». Гидравлическая штанга опускает скребок на поверхность, медленно тянет его к сливному порогу, а затем переворачивает его, сбрасывая пену в шлаковницу. Скорость движения регулируется от 1 до 5 м/мин — слишком быстрое перемещение вызывает волну, слишком медленное — прилипание.
Вакуумные системы удаляют шлак без механического контакта: наконечник погружается на 3–5 мм в пену, и насос всасывает её в герметичную ёмкость. Преимущество метода — отсутствие турбулентности, что критично для сплавов типа АК7ч, где недопустимо газонасыщение. Недостаток — необходимость точной настройки степени разрежения, иначе в бункер попадает до 40% жидкого алюминия.
Ошибки, которые удваивают количество шлака
Наиболее частая ошибка — попытка снять всю пену «досуха», до блестящего металла. В реальности слой чистого металла под пеной всегда составляет 2–5 мм, и его удаление ведёт к потерям до 3% от массы плавки. Вторая типичная проблема — работа при завышенной температуре ванны (выше 750°C), когда скорость окисления растёт экспоненциально, а пена становится тягучей, как карамель.
Также критично соблюдать регламент очистки: снимать шлак не чаще одного раза в 30–40 минут, но и не реже одного раза в час. Слишком частое вмешательство разрушает защитную оксидную плёнку на зеркале, что провоцирует новый всплеск шлакообразования. Грамотный технолог всегда решает дилемму между частотой очистки и потерями металла.
Инновационные методы: инертные газы и электромагнитные поля
Прорывное решение — продувка расплава аргоном снизу через пористые пробки. Пузырьки газа, всплывая, выносят неметаллические включения на поверхность, а сама шлаковая пена становится более сухой и рыхлой, что облегчает её снятие. Этот метод на 30% сокращает объём ручного труда, но требует контроля расхода газа — избыточная продувка вызывает фонтанирование металла.
Электромагнитные насосы для шлака работают по принципу разности магнитной восприимчивости алюминия и оксидов. Создавая направленное поле, можно «выталкивать» шлак к сливным желобам без касания поверхности. Технология пока дорога и применяется только для особо чистых сплавов, однако именно она признана самой щадящей в мировой практике.
«Качественная очистка — это не борьба со шлаком, а искусство неотделения: чем меньше металла уходит вместе с оксидом, тем выше рентабельность плавильного производства».
Практические рекомендации по снижению потерь
- Используйте покровные флюсы на основе карналлита — они понижают межфазное натяжение и делают пену более компактной.
- Контролируйте влажность шихты: даже 0,1% влаги вызывает микровзрывы, которые разбивают зеркало ванны.
- Регулярно обновляйте футеровку в зоне шлакового пояса — износ кирпича добавляет до 15% неметаллических загрязнений.
- После снятия пены всегда замеряйте уровень металла щупом — так вы определите реальные потери и скорректируете глубину захвата.
- Внедряйте систему видеоконтроля с тепловизором: она помогает оценить толщину пены по градиенту температуры без остановки процесса.
Помните: даже идеальная технология очистки не спасёт, если нарушен тепловой режим печи. Поддерживайте стабильную температуру и избегайте сквозняков над зеркалом ванны — это снизит окисление в два раза без дополнительных затрат.
Технологическая карта удаления шлаковой пены с поверхности жидкого алюминия
| Параметр / Метод | Ручной инструмент (шумовка) | Механизированные системы (поворотный шлакоудалитель) | Вакуумные системы | Инновационные (продувка аргоном) |
|---|---|---|---|---|
| Принцип действия | Срезание верхнего слоя пены по касательной | Скребок-ковш тянет пену к сливному порогу, затем переворачивается | Всасывание пены насосом в герметичную ёмкость | Пузырьки газа выносят включения на поверхность, делая пену сухой |
| Угол атаки / глубина погружения | 5–10 градусов к поверхности | Гидравлическая штанга опускает скребок на поверхность | Наконечник погружается на 3–5 мм в пену | Продувка снизу через пористые пробки |
| Скорость / частота | Чувствительность оператора по вибрации и звуку | 1–5 м/мин (слишком быстро — волна, медленно — прилипание) | Точная настройка степени разрежения | Контроль расхода газа (избыток — фонтанирование) |
| Предварительная подготовка | Прогрев инструмента до 200–300°C | Не требуется | Герметичная ёмкость, настройка насоса | Пористые пробки, контроль расхода аргона |
| Снижение потерь металла | Слой чистого металла под пеной — 2–5 мм, его удаление — потери до 3% | Регулировка скорости движения | Риск попадания до 40% жидкого алюминия в бункер | Сокращение ручного труда на 30% |
| Температурные ограничения | Работа при >750°C — пена становится тягучей, скорость окисления растёт экспоненциально | Стабильный тепловой режим печи обязателен | Критично для сплавов типа АК7ч (недопустимо газонасыщение) | Избыточная продувка вызывает фонтанирование |
| Рекомендуемая частота очистки | Не чаще 1 раза в 30–40 минут, не реже 1 раза в час | По регламенту цеха | По регламенту цеха | По регламенту цеха |
| Дополнительные меры | Присыпка флюсом для пассивации; складирование без трамбовки | Контроль влажности шихты (0,1% влаги — микровзрывы) | Видеоконтроль с тепловизором для оценки толщины пены | Покровные флюсы на основе карналлита; обновление футеровки |
Частые вопросы об аккуратном снятии шлаковой пены с алюминия
Почему шлаковая пена не тонет в жидком алюминии и как это влияет на процесс её удаления?
Шлаковая пена не тонет, потому что её плотность значительно ниже плотности жидкого алюминия. Она накапливается на поверхности, создавая термоизолирующий барьер. Из-за этого основная сложность — не повредить зеркало расплава и не увлечь за собой чистый металл. Грубое механическое воздействие вызывает турбулентность, которая затягивает оксиды обратно вглубь ванны, поэтому технологии направлены на аккуратное отделение фаз с минимальным возмущением поверхности.
Какие приёмы используют при ручном снятии шлака, чтобы не захватить жидкий металл?
Ключевой приём — вести инструмент по касательной, под углом 5–10 градусов, срезая только верхний слой пены. Опытный оператор определяет момент, когда шумовка начинает цеплять жидкий металл, по изменению вибрации и звука. Инструмент обязательно прогревают до 200–300°C, чтобы избежать прилипания массы. Снятую пену складывают в сухой контейнер без трамбовки и присыпают флюсом для пассивации.
Как работают механизированные системы для удаления шлака без повреждения металла?
Механизированные системы используют гидравлические штанги со скребком-ковшом и вакуумные технологии. Скребок медленно тянет пену к сливному порогу со скоростью 1–5 м/мин, затем переворачивается и сбрасывает её в шлаковницу. Вакуумные системы всасывают пену наконечником, погружённым на 3–5 мм, создавая минимальную турбулентность. Скорость движения регулируется: слишком быстрое перемещение вызывает волну, слишком медленное — прилипание.
Какие ошибки приводят к увеличению количества шлака и потерям металла?
Самая частая ошибка — попытка снять пену «досуха», до блестящего металла, что ведёт к потерям до 3% массы плавки. Вторая проблема — работа при температуре выше 750°C, когда окисление растёт экспоненциально, а пена становится тягучей. Также критично нарушение регламента: слишком частое вмешательство разрушает защитную оксидную плёнку и провоцирует новый всплеск шлакообразования, а слишком редкое — допускает накопление избыточной массы.
Какие инновационные методы делают снятие пены максимально щадящим?
Продувка расплава аргоном снизу через пористые пробки делает пену более сухой и рыхлой, что облегчает её снятие и сокращает ручной труд на 30%. Электромагнитные насосы создают направленное поле, которое «выталкивает» шлак к сливным желобам без касания поверхности. Эта технология считается самой щадящей, но дорогой и применяется только для особо чистых сплавов.