Физика процесса: почему скорость решает всё
Представьте себе раскалённую ленту, выходящую из чистовой клети стана. Её температура превышает 900 градусов Цельсия, а скорость движения достигает 20-30 метров в секунду. Промедление здесь — не просто потеря производительности, это риск получить некондиционную сталь с внутренними напряжениями и дефектами кристаллической решётки. Моталка должна принять металл синхронно с выпуском последней полосы, иначе произойдёт «застревание» в рольганге или образование складок.
Механика процесса построена на точном расчёте натяжения. Если оно недостаточно, витки будут лежать рыхло, что приведёт к смещению кромок и повреждению боковых поверхностей. Если натяжение чрезмерно, полоса может порваться. Современные автоматизированные системы регулируют усилие в реальном времени, корректируя скорость вращения барабана с точностью до долей миллиметра. Именно это согласование позволяет достичь плотной намотки без микрозазоров, гарантируя качество каждого рулона.
Секреты повышения скорости моталки
Ключевой фактор — это подготовка переднего конца полосы. Известно, что передняя кромка имеет пониженную температуру из-за контакта с рольгангом, поэтому её охлаждение происходит неравномерно. Чтобы избежать пробуксовки, применяется система точного поджима. Гидравлические прижимные ролики фиксируют металл ещё до того, как он коснётся барабана, сокращая время захвата до миллисекунд.
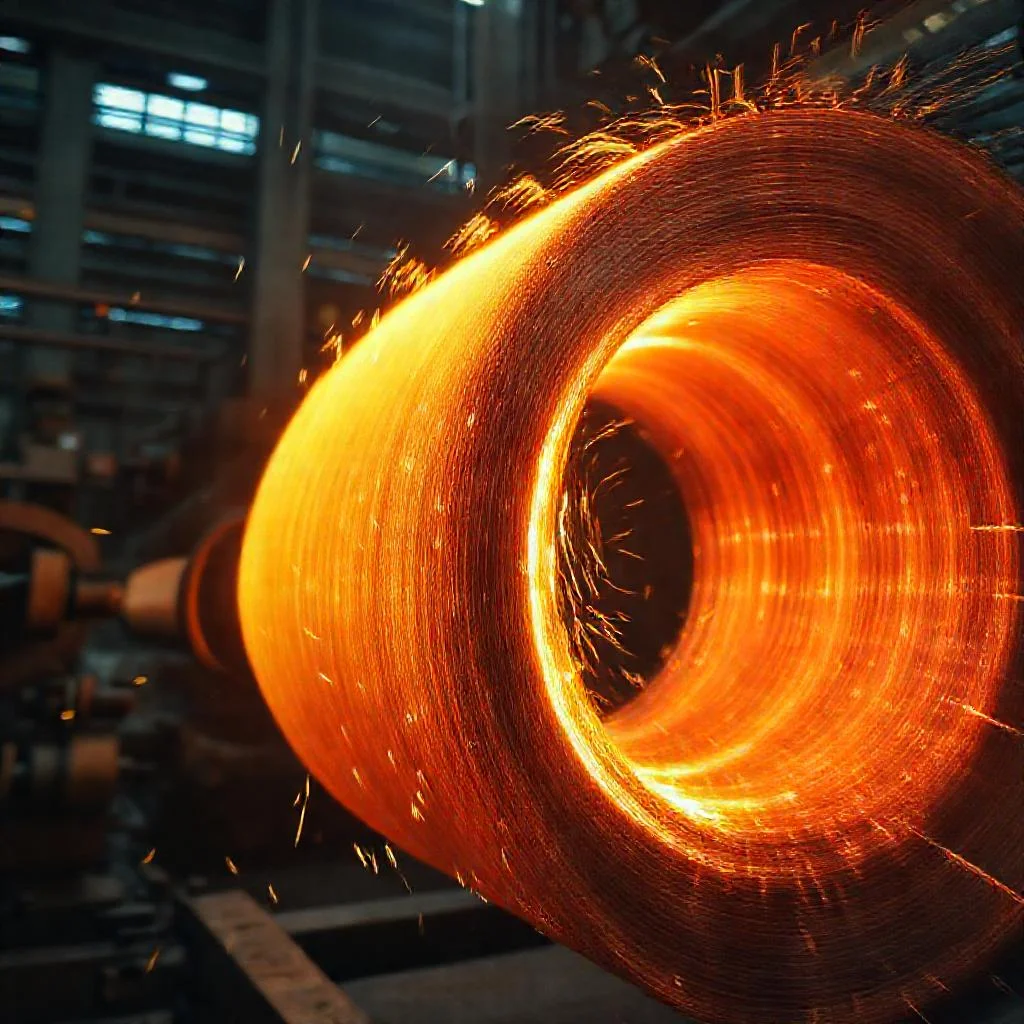
- Использование низкоинерционных приводов с сервоконтролем, которые разгоняют барабан до заданной скорости за 0.1 секунды.
- Установка датчиков контроля температуры по ширине полосы для корректировки режима намотки в движении.
- Применение специальной смазки и охлаждения валков, снижающих трение при контакте с окалиной.
- Прогрессивная схема управления «догоняй-захватывай», где моталка начинает вращение чуть быстрее полосы, а после захвата плавно выравнивает скорость.
Второй важный аспект — синхронизация с непрерывным станом. Задний конец полосы уходит с последней клети с ускорением, и если моталка не успеет ускориться, металл получит подпор. Это приводит к выпучиванию петли. Современные алгоритмы прогнозирования траектории позволяют начать торможение или разгон на 2-3 метра до момента контакта, что исключает колебания и делает процесс абсолютно плавным, даже при резких изменениях толщины.
Технологии охлаждения: союзник быстрой намотки
Скорость намотки напрямую зависит от того, как быстро сталь отдаёт тепло. Ускорение процесса остывания достигается за счёт ламинарного душирования — подачи воды под высоким давлением через щелевые сопла. Это не просто сбивает окалину, но и стабилизирует структуру металла, предотвращая его перегрев на кромках. Если промежуточный рольганг не справляется с отводом тепла, металл становится пластичным и начинает деформироваться в витках.
Существует прямая связь между температурой конца прокатки и допустимой скоростью намотки. Для низкоуглеродистых марок стали оптимальные значения — 650-750 градусов, но при увеличении скорости ленты тепловой баланс смещается. Инженеры настраивают интеллектуальные клапаны, которые секционно отключают подачу воды, чтобы держать температуру в узком диапазоне. Это позволяет поднять производительность на 15-20% без риска получить некачественный рулон.
Практические нюансы: от наладки до автоматизации
Настоящий прорыв в скоростной намотке произошёл с внедрением трёхбарабанных моталок. Пока один барабан сматывает полосу, второй готовится к работе, а третий снимает уже готовый рулон. Данный принцип карусели исключает простои, сокращая время цикла до менее чем 60 секунд. Именно такие агрегаты используются на заводах с производительностью более 12 миллионов тонн в год.
Большое значение имеет точность настройки режущего инструмента летучих ножниц. Разделение полосы на части перед намоткой проводится с точностью до миллиметра, что позволяет начинать сматывание с нулевым перекосом. Качественная подготовка кромок и отсутствие заусенцев снижают нагрузку на гибочные ролики. В сочетании с автоматическими центрирующими системами это даёт идеальный торец рулона — плотный, без телескопирования, который выдерживает даже многократные крановые транспортировки.
«Скорость в прокатке — это не гонка за цифрами, а баланс между теплом, трением и инерцией. Настоящий мастер чувствует металл так, будто держит его в руках, позволяя ему сматываться с грацией хищника в два движения» — из записей старшего вальцовщика комбината с 30-летним стажем.
Будущее мгновенной намотки
Внедрение цифровых двойников и нейросетей переводит процесс на новый уровень. Искусственный интеллект анализирует параметры каждого предыдущего рулона и заранее устанавливает оптимальные режимы для следующего, учитывая износ валков и тепловое состояние оборудования. Это позволяет сократить потери на ошибки на 95%, а скорость намотки сегодня уже достигает 45 метров в секунду на нераскрученных сверхтонких полосах.
Для производителей автомобильной стали быстрая намотка становится ключевым преимуществом экономики. Каждая выигранная секунда — это минус себестоимость и плюс пропускная способность. Технология стремится к полной бесшовности: уже есть опытные станы, где моталка полностью интегрирована с чистовой группой клетей, исключая рольганг как отдельный элемент. Подобная архитектура даёт сокращение энергозатрат на 12% и увеличение выхода годного до 99.7%.
Динамика намотки горячей полосы: ключевые параметры и режимы
| Параметр / Характеристика | Значение / Описание | Влияние на процесс |
|---|---|---|
| Температура полосы при выходе из чистовой клети | Более 900 °C | Высокая температура требует точной синхронизации захвата, иначе возникают внутренние напряжения и дефекты кристаллической решётки. |
| Скорость движения полосы | 20–30 м/с (в базовом режиме) | Промедление приводит к «застреванию» в рольганге или образованию складок. |
| Современная скорость намотки (сверхтонкие полосы) | До 45 м/с | Достигается за счёт цифровых двойников и нейросетей, сокращает потери на ошибки на 95%. |
| Время разгона барабана (низкоинерционные приводы) | 0,1 секунды | Сервоконтроль обеспечивает мгновенный захват переднего конца полосы. |
| Диапазон температуры конца прокатки (низкоуглеродистые стали) | 650–750 °C | Удержание в узком диапазоне позволяет поднять производительность на 15–20% без потери качества. |
| Допустимое отклонение скорости перед захватом | На 2–3 метра до контакта | Алгоритмы прогнозирования начинают торможение/разгон заранее, исключая колебания и выпучивание петли. |
| Время цикла трёхбарабанной моталки | Менее 60 секунд | Принцип «карусели» исключает простои: один барабан сматывает, второй готовится, третий снимает рулон. |
| Производительность заводов с трёхбарабанными моталками | Более 12 млн тонн в год | Высокая пропускная способность обеспечивается непрерывным циклом. |
| Точность настройки летучих ножниц | До 1 мм | Разделение полосы с нулевым перекосом снижает нагрузку на гибочные ролики. |
| Энергозатраты при интеграции моталки с чистовой группой | Сокращение на 12% | Полная бесшовность исключает рольганг, увеличивая выход годного до 99,7%. |
| Потери на ошибки при использовании ИИ | Снижение на 95% | Нейросети анализируют предыдущие рулоны и износ валков, заранее устанавливая оптимальные режимы. |
Ключевые вопросы о скоростной намотке горячей полосы
Почему скорость намотки горячей полосы так критична для качества металла?
Скорость критична, потому что при температуре свыше 900°C и скорости 20-30 м/с любое промедление вызывает образование внутренних напряжений и дефектов кристаллической решётки. Несвоевременный захват моталкой приводит к застреванию, складкам и некондиционной стали.
Как избежать дефектов рулона (рыхлости, телескопирования, обрывов) при высокой скорости?
Необходим точный расчёт натяжения: недостаточное даёт рыхлую намотку и смещение кромок, чрезмерное ведёт к разрыву. Современные системы автоматически корректируют скорость вращения барабана в реальном времени с точностью до долей миллиметра, обеспечивая плотную намотку без микрозазоров.
Какие технологии повышают скорость захвата полосы моталкой?
Ключевые решения — гидравлические прижимные ролики, фиксирующие металл до контакта с барабаном (сокращают время захвата до миллисекунд), низкоинерционные сервоприводы с разгоном за 0.1 секунды, а также схема «догоняй-захватывай», когда барабан вращается чуть быстрее полосы, а после захвата плавно выравнивает скорость.
Как влияет охлаждение на максимальную скорость намотки?
Охлаждение напрямую определяет скорость: ламинарное душирование водой через щелевые сопла стабилизирует структуру и предотвращает деформацию витков. Поддержание температуры конца прокатки в узком диапазоне (например, 650-750°C для низкоуглеродистой стали) через интеллектуальные клапаны позволяет повысить производительность на 15-20% без брака.
Какие конструктивные решения устраняют простои при смене рулона?
Используются трёхбарабанные моталки карусельного типа: пока один барабан сматывает, второй готовится, третий снимает готовый рулон. Это сокращает цикл до менее 60 секунд. Дополнительно применяются летучие ножницы с точностью реза до миллиметра и автоматические центрирующие системы для идеального торца без заусенцев.