Физика процесса: почему остаток вообще появляется
Когда сталеплавильный ковш опорожняется, гравитация перестаёт быть союзником. Воронка, образующаяся над выпускным отверстием, затягивает в поток шлак и неметаллические включения, а донный слой металла превращается в «мёртвую зону». Именно этот недолитый остаток — до 3–5% от общей массы плавки — становится главным врагом экономики производства: он затвердевает в ковше, образуя «козёл», который приходится выбивать гидроударом.
Современные технологии извлечения остатка базируются на принципе управляемого вихря. Вместо пассивного ожидания, когда металл сам стечёт к отверстию, инженеры создают принудительное вращение расплава. Электромагнитные перемешиватели или индукционные воронки разгоняют жидкую фазу, заставляя даже вязкие нижние слои двигаться по спирали к сливному каналу.
Индукционные каналы: точечный прогрев «мёртвой зоны»
Ключевой инструмент — водоохлаждаемый индуктор, погружаемый в ковш после слива основного объёма. Его магнитное поле создаёт локальный перегрев в придонной области, снижая вязкость шлакометаллической смеси. Это не просто разогрев — это селективное плавление корки, которая успела образоваться за 10–15 минут ожидания.
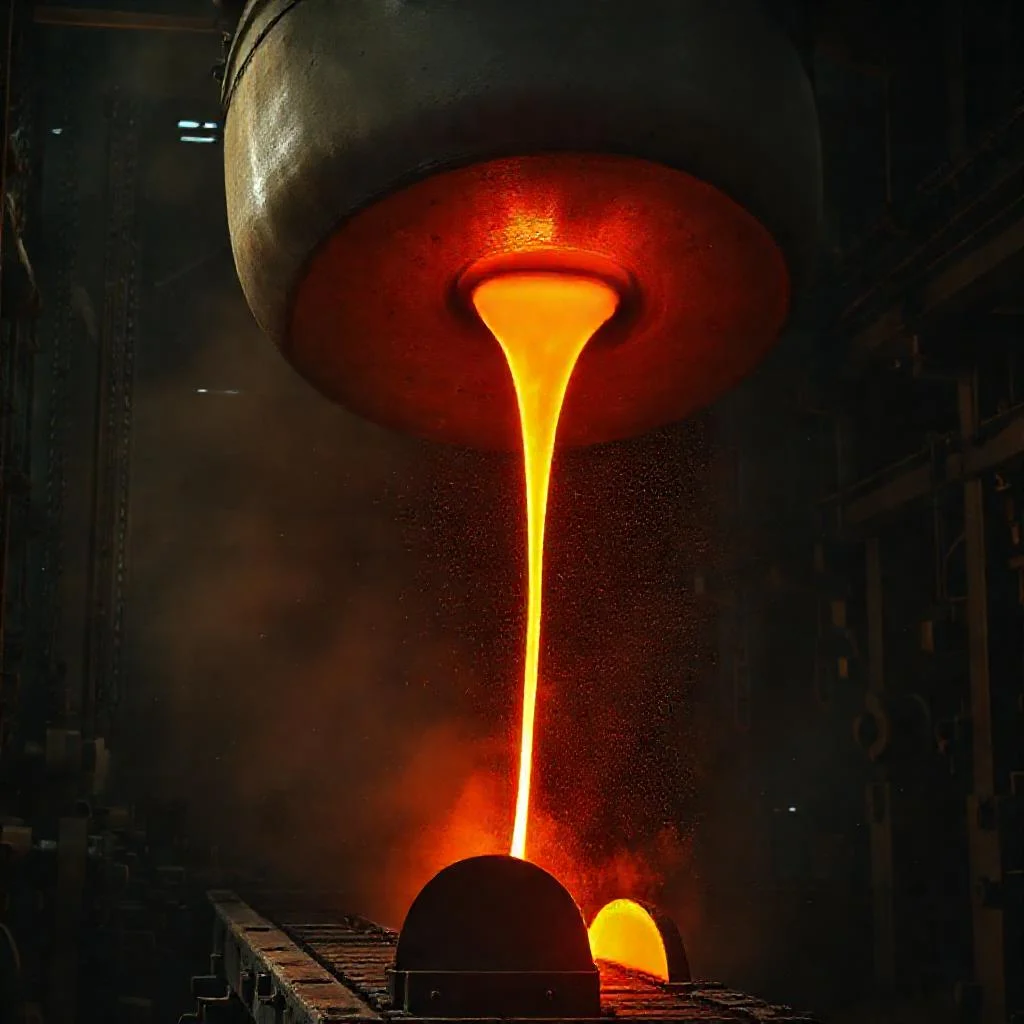
Эффективность такого подхода достигает 92–95% извлечения остатка. Важно, что индуктор работает в импульсном режиме: кратковременные «толчки» тока не дают металлу закристаллизоваться повторно, а микротурбулентность выталкивает пузырьки газа и включения прямо в шлаковую фазу. Практика показывает, что температура в зоне обработки поднимается на 180–250 °C за 40 секунд.
Электромагнитные воронки: контроль без контакта
Альтернатива погружным устройствам — стационарные статоры, встроенные в футеровку днища. Они создают бегущее магнитное поле, которое вращает расплав без механического вмешательства. Такой метод особенно ценен при работе с высокоактивными сплавами, где любой контакт с инструментом загрязняет металл.
Главное преимущество — управляемость. Регулируя частоту тока (от 0,5 до 5 Гц), оператор меняет силу и направление вихря, «сгребая» остаток к центральному сливному стакану. При этом используются следующие приёмы:
- Кратковременный реверс вращения для срыва налипших на стенки корольков;
- Каскадное повышение мощности — от 30% до 100% за 3 цикла;
- Синхронизация с наклоном ковша (до 12 градусов) для достижения критического угла слива.
Вакуумная доводка и шлаковый гарнисаж
Для особо ценных марок стали (нержавеющей, жаропрочной) применяют вакуумные ковши с герметичной крышкой. Остаток извлекается не сливом, а перепадом давления: камера откачивается до 10–15 мм рт. ст., после чего вскрывается донный затвор, и расплав «выстреливает» в промежуточный тигель. Метод гарантирует 99% извлечения, включая пристеночные настыли толщиной до 20 мм.
Но у него есть нюанс — шлак, попадающий в этот поток, неизбежно дробится на капли диаметром 0,5–2 мм. Для их улавливания перед сливным отверстием монтируется керамический фильтр-ловушка с ячеистой структурой. Фильтр задерживает включения, но пропускает чистый металл, обеспечивая гомогенность конечного продукта без дополнительного рафинирования.
«Хорошая разливка — это не та, где всё вылилось, а та, где остаток стал управляемым ресурсом, а не отходом. Каждый лишний процент извлечённого металла — это киловатты сэкономленной энергии и минусы в графе «брак по неметаллическим включениям».
Термография и самообучающиеся алгоритмы контроля
Современные системы не допускают «слепого» слива. Тепловизоры фиксируют карту температур дна ковша в реальном времени, а нейросеть сопоставляет её с данными о составе шихты и истории плавки. Если зона остатка уже остыла ниже ликвидуса, алгоритм автоматически активирует индукторы, а не заставляет оператора ждать «на глазок».
Экономический эффект от внедрения таких решений заметен сразу: на производстве с серией 5000 тонн в месяц перерасход легирующих снижается на 18–22 тонны. Плюс сокращается время цикла ковша — вместо двух часов зачистки «козла» тратится всего 40 минут на полное осушение. В итоге капитальные затраты на модернизацию окупаются за 14–16 месяцев непрерывной работы.
Сравнение технологий извлечения недолитого остатка слитка при завершении разливки
| Параметр | Индукционные каналы (погружной индуктор) | Электромагнитные воронки (стационарные статоры) | Вакуумная доводка (герметичный ковш) | Термография + самообучающиеся алгоритмы |
|---|---|---|---|---|
| Принцип действия | Локальный перегрев придонной зоны магнитным полем, селективное плавление корки | Бегущее магнитное поле создаёт вращение расплава без механического контакта | Перепад давления: откачка камеры и вскрытие донного затвора, «выстреливание» расплава | Тепловизионная карта дна + нейросеть для автоматической активации индукторов |
| Эффективность извлечения остатка | 92–95% | Не указана в тексте (управляемость, контроль до 100% мощности) | 99% (включая пристеночные настыли до 20 мм) | Снижение перерасхода легирующих на 18–22 тонны (на серии 5000 т/мес) |
| Температурный режим | Подъём на 180–250 °C за 40 секунд (импульсный режим) | Не указано (частота тока 0,5–5 Гц) | Не указано (вакуум до 10–15 мм рт. ст.) | Автоматическое определение зоны остатка ниже ликвидуса |
| Контакт с металлом | Погружной водоохлаждаемый индуктор (механический контакт) | Без контакта — статоры встроены в футеровку днища | Герметичная крышка и донный затвор — контакт только с фильтром | Без контакта (диагностика тепловизорами) |
| Дополнительные приёмы | Микротурбулентность выталкивает пузырьки газа и включения в шлак | Реверс вращения, каскадное повышение мощности (30–100% за 3 цикла), синхронизация с наклоном ковша до 12° | Керамический фильтр-ловушка с ячеистой структурой улавливает капли шлака (0,5–2 мм) | Анализ состава шихты и истории плавки, автоматическая активация индукторов |
| Время обработки / цикла | Не указано (импульсные «толчки» тока) | Не указано | Не указано | Сокращение цикла с 2 часов (зачистка «козла») до 40 минут (полное осушение) |
| Окупаемость / экономический эффект | Не указано | Не указано | Не указано | Капитальные затраты окупаются за 14–16 месяцев непрерывной работы |
Ключевые вопросы по извлечению недолитого остатка слитка
Почему в ковше остаётся недолитый остаток металла и насколько это критично?
Остаток появляется из-за гравитации: воронка над выпускным отверстием затягивает шлак и включения, а донный слой становится «мёртвой зоной». Это 3–5% от массы плавки, которые затвердевают в «козёл» и требуют гидроудара для выбивания, увеличивая время цикла и потери металла.
Какие технологии позволяют извлечь остаток, если он уже начал затвердевать?
Используются водоохлаждаемые индукторы для точечного перегрева «мёртвой зоны» — они поднимают температуру на 180–250 °C за 40 секунд в импульсном режиме, расплавляя корку и снижая вязкость шлакометаллической смеси. Эффективность достигает 92–95%.
В чём преимущество электромагнитных воронок перед погружными устройствами?
Стационарные статоры создают бегущее магнитное поле без контакта с расплавом, что критично для высокоактивных сплавов. Они дают полный контроль: регулировка частоты 0,5–5 Гц меняет силу вихря, а реверс и каскадное повышение мощности позволяют «сгребать» остаток к сливному стакану и срывать налипшие корольки.
Как извлекают остаток для особо ценных марок стали с минимальными потерями?
Применяют вакуумные ковши: камера откачивается до 10–15 мм рт. ст., после вскрытия донного затвора расплав «выстреливает» в тигель. Метод гарантирует 99% извлечения, включая настыли до 20 мм, а дроблёный шлак улавливается керамическим фильтром-ловушкой перед сливным отверстием.
Как автоматизация помогает контролировать процесс извлечения остатка?
Тепловизоры строят карту температур дна, а нейросеть сопоставляет её с историей плавки и составом шихты. Если зона остатка остыла ниже ликвидуса, алгоритм сам активирует индукторы — это исключает «слепой» слив и сокращает время цикла ковша с двух часов до 40 минут.