Почему несмываемая маркировка — стандарт для горячего проката
Металлургический завод — это не про тишину и покой, а про ритм, в котором каждые 90 секунд из печи выходит новый раскалённый сляб. В этом потоке движение рулона не останавливается ни на миг, а температура поверхности может достигать 700–900°C. Обычный меловой маркер или этикетка здесь бессильны: они сгорают или стираются ещё до того, как рулон покинет цех. Именно поэтому технологическая маркировка горячих рулонов — это отдельная инженерная дисциплина, где важны не только состав краски, но и способ её нанесения.
Суть задачи — создать устойчивый идентификационный код, который выдержит транспортировку, складирование и даже лёгкий дождь, но при этом не потребует сложной предварительной зачистки поверхности. В отличие от холодного проката, где можно использовать наклейки, горячий рулон требует краски, которая буквально «впекается» в окалину. Это не просто надпись — это цифровой паспорт будущего изделия, который позволяет отследить партию стали от стана до конечного потребителя.
Химия процесса: из чего состоит термостойкая краска
Главный секрет кроется в связующем веществе. В составе профессиональных составов используются кремнийорганические смолы, которые при нагреве не испаряются, а полимеризуются, образуя прочную плёнку. Пигменты на основе оксида железа и титана обеспечивают контраст, который не теряется даже на раскалённой поверхности с окалиной. Именно поэтому белая или жёлтая маркировка остаётся читаемой, несмотря на тепловое излучение и пыль, висящую в воздухе цеха.
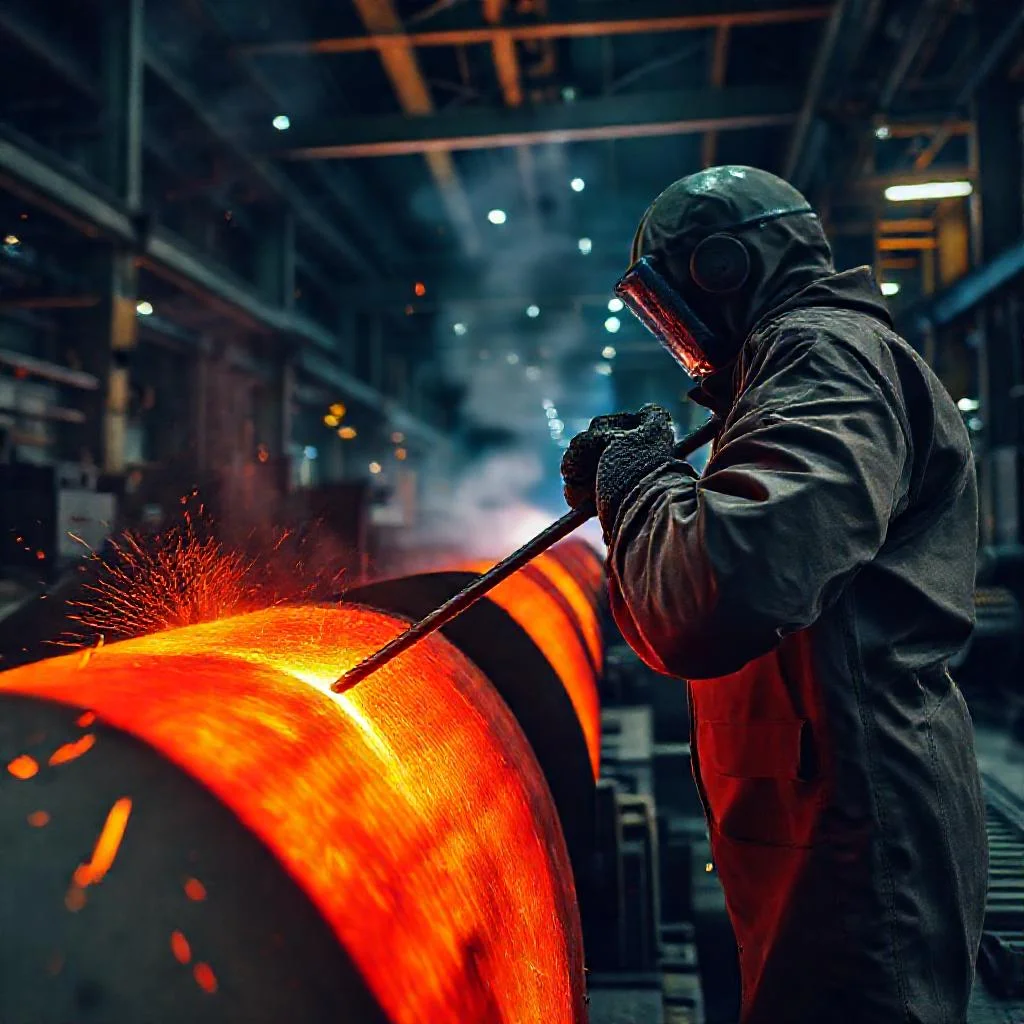
Нанесение происходит через специальные пистолеты-распылители с высоким давлением, которые формируют чёткую струю без капель. Система работает по принципу струйной печати, но в промышленном масштабе: головка перемещается на управляемых осях, нанося штрих-коды или буквенно-цифровые обозначения прямо по ходу движения рулона. Краска высыхает практически мгновенно за счёт собственного тепла металла, что исключает размазывание.
Технология нанесения: от точки до полосы
На практике чаще всего используются два подхода. Первый — точечная маркировка, когда матрица из игл или сопел формирует символы из мелких капель, выбивая код на поверхности. Второй — непрерывная струйная печать, которая позволяет наносить длинные цифровые последовательности (номер плавки, вес, дату) со скоростью до 2 метров в секунду. Выбор зависит от того, какой объём информации нужно зафиксировать и насколько агрессивно воздействие среды.
Оборудование для этой задачи — это не просто краскопульт, а целый комплекс. Система включает в себя:
- Дозирующий насос с контролем вязкости краски в реальном времени.
- Сопла с автоматической продувкой от окалины и нагаров.
- Блок подогрева краски до 40–50 °C для стабильной текучести.
- Оптический контроль качества, который проверяет чёткость каждого символа до отправки рулона на склад.
Любой сбой в этой системе — например, забитое сопло — приведёт к потере идентификации. Поэтому операторы ежесменно проверяют давление и температуру состава, а сами красящие головки дублируются на случай критического отказа.
Специфика горячей поверхности: как избежать брака
Начинающий технолог совершает одну и ту же ошибку, пытаясь нанести краску на слишком влажную или слишком пористую поверхность. Окалина — это рыхлый слой, который впитывает пигмент неравномерно. Чтобы этого избежать, перед маркировкой поверхность обрабатывают сжатым воздухом, сдувая отслоившиеся чешуйки, а иногда — лёгким пламенем газовой горелки для выжигания влаги.
Не менее важен и угол нанесения. Если сопло расположено перпендикулярно оси рулона, струя может «заплывать» за рельеф и давать тень. Профессиональные установки наклоняют форсунку под углом 15–30 градусов к вертикали, что обеспечивает равномерное покрытие впадин и выпуклостей. Читаемость кода проверяется автоматическим сканером, который сверится с базой данных заказа; если символы распознаны неверно, рулон автоматически отправляется на повторную маркировку.
Логистика и прослеживаемость: что даёт метка
Маркировка горячего рулона несмываемой краской — это не просто формальность, а критически важный элемент логистики. На основе нанесённого кода система управления заводом (MES) автоматически распределяет рулоны по складам, формирует партии для отгрузки и корректирует графики прокатки. Для потребителя такая маркировка служит гарантией того, что сталь не потеряла своё происхождение в цепочке поставок.
Финальная проверка качества обычно включает не только визуальный осмотр, но и тест на устойчивость к растворителям. Специалист наносит на контрольный образец ацетон и спирт, после чего проверяет, не размывается ли символика. Такая требовательность имеет практическое основание: рулоны могут храниться под открытым небом до полугода, и краска обязана пережить перепады температур без потери контрастности.
«Настоящий контроль качества начинается не на столе ОТК, а в тот момент, когда капля краски касается раскалённого металла. Если надпись нечитаема — вся история рулона превращается в легенду».
Практические рекомендации для технологов
Выбирая краску, всегда обращайте внимание на температурный диапазон, указанный в паспорте. Некоторые составы рассчитаны на максимум 500 °C, но в реальности зона маркировки часто находится рядом с моталкой, где температура выше. Всегда берите запас в 150–200 °C сверх фактических показателей. Кроме того, обязательно проводите тест на адгезию при первом использовании новой партии сырья — окалина имеет свойство менять свою структуру в зависимости от марки стали.
Не забывайте про экологический фактор: качественная маркировочная краска не должна содержать тяжёлых металлов и летучих растворителей. Многие заводы переходят на водные акриловые суспензии с высокой концентрацией сухого остатка, которые соответствуют строгим требованиям безопасности. Ответственность за маркировку лежит не только на плечах оператора, но и на главном технологе, который обязан регулярно инспектировать состояние красящих головок и своевременно заменять изношенные уплотнения.
Ключевые параметры маркировки горячих рулонов
| Параметр / Характеристика | Точечная маркировка | Непрерывная струйная печать |
|---|---|---|
| Принцип нанесения | Матрица из игл или сопел формирует символы из мелких капель | Формирование длинных цифровых последовательностей непрерывной струёй |
| Скорость нанесения | Не указана (зависит от матрицы) | До 2 метров в секунду |
| Тип наносимых данных | Штрих-коды, буквенно-цифровые обозначения | Номер плавки, вес, дата |
| Температура поверхности рулона | 700–900°C | |
| Температура подогрева краски | 40–50 °C | |
| Угол наклона форсунки к вертикали | 15–30 градусов | |
| Связующее вещество | Кремнийорганические смолы (полимеризуются при нагреве) | |
| Пигменты | Оксид железа и титана (белый или жёлтый цвет) | |
| Предварительная обработка поверхности | Обдув сжатым воздухом, при необходимости — лёгкое пламя газовой горелки | |
| Контроль качества | Оптический контроль чёткости символов, автоматический сканер, тест на устойчивость к ацетону и спирту | |
| Требуемый запас по температуре | +150–200 °C к фактическим показателям | |
Ключевые вопросы о маркировке горячих рулонов несмываемой краской
Почему для горячих рулонов нельзя использовать обычную краску или наклейки?
Обычные маркеры, этикетки или стандартные краски не выдерживают экстремальных условий. Температура поверхности раскалённого рулона может достигать 700–900°C, из-за чего такие материалы сгорают или стираются ещё до отправки на склад. Кроме того, горячая поверхность с рыхлой окалиной требует особого состава, который «впекается» в неё и остаётся читаемым длительное время.
Из чего состоит термостойкая краска для маркировки проката?
Ключевой компонент — кремнийорганические смолы, которые при нагреве не испаряются, а полимеризуются, создавая прочную плёнку. Для контраста используются пигменты на основе оксида железа и титана (белые, жёлтые). Такие составы выдерживают высокие температуры и не теряют яркость даже при длительном хранении под открытым небом.
Какие технологии нанесения используются при маркировке горячих рулонов?
Применяются два основных метода: точечная маркировка (создание символов из капель через матрицу сопел) и непрерывная струйная печать (нанесение длинных цифровых кодов со скоростью до 2 м/с). Оборудование включает дозирующие насосы, подогрев краски, автоматическую продувку сопел и системы оптического контроля качества.
Как избежать брака при нанесении краски на окалину?
Перед маркировкой поверхность обязательно очищают сжатым воздухом от отслоившихся чешуек и иногда выжигают влагу газовой горелкой. Важно также правильно установить угол наклона форсунки (15–30 градусов к вертикали), чтобы краска равномерно покрывала впадины и выпуклости, не создавая «теней».
Как проверяется качество и стойкость маркировки?
Каждый символ проверяется автоматическим сканером, который сверяет код с базой данных заказа. При ошибке рулон отправляется на повторную маркировку. Дополнительно проводятся тесты на устойчивость к растворителям (ацетон, спирт), чтобы гарантировать сохранность надписи при хранении до полугода и перепадах температур.