Скрытая механика намотки: почему это сложнее, чем кажется
Когда мы держим в руках аккуратный деревянный барабан с тонкой проволокой, кажется, что процесс его создания тривиален: крути себе вал да укладывай виток к витку. Однако на производстве эта операция превращается в настоящий технологический танец, где ошибка в доли миллиметра грозит «закусыванием» нижних слоев или провисанием верхних. Скорость, натяжение и геометрия укладки здесь взаимосвязаны настолько, что без точной настройки оборудования получить качественный моток просто невозможно.
Главный враг при работе с тонкой жилой (диаметром 0,1–0,5 мм) — так называемый «елочный эффект», когда витки сползают по торцам катушки. Чтобы этого избежать, современные станки используют программные контроллеры, синхронизирующие частоту вращения шпинделя со скоростью перемещения раскладчика. Но даже на полуавтоматах опытный оператор знает: лучше сделать пять замедленных проходов, чем один скоростной, но с дефектом.
Натяжение и шаг укладки: два кита стабильности
Представьте, что проволока — это струна музыкального инструмента. Если натянуть ее слишком сильно, она будет врезаться в мягкую древесину катушки, деформируя боковые стенки. Если ослабить — верхние слои начнут «дышать» и разматываться при транспортировке. Оптимальное усилие натяжения обычно рассчитывается индивидуально: для меди оно одно, для алюминия или стали — другое, с поправкой на жесткость материала.
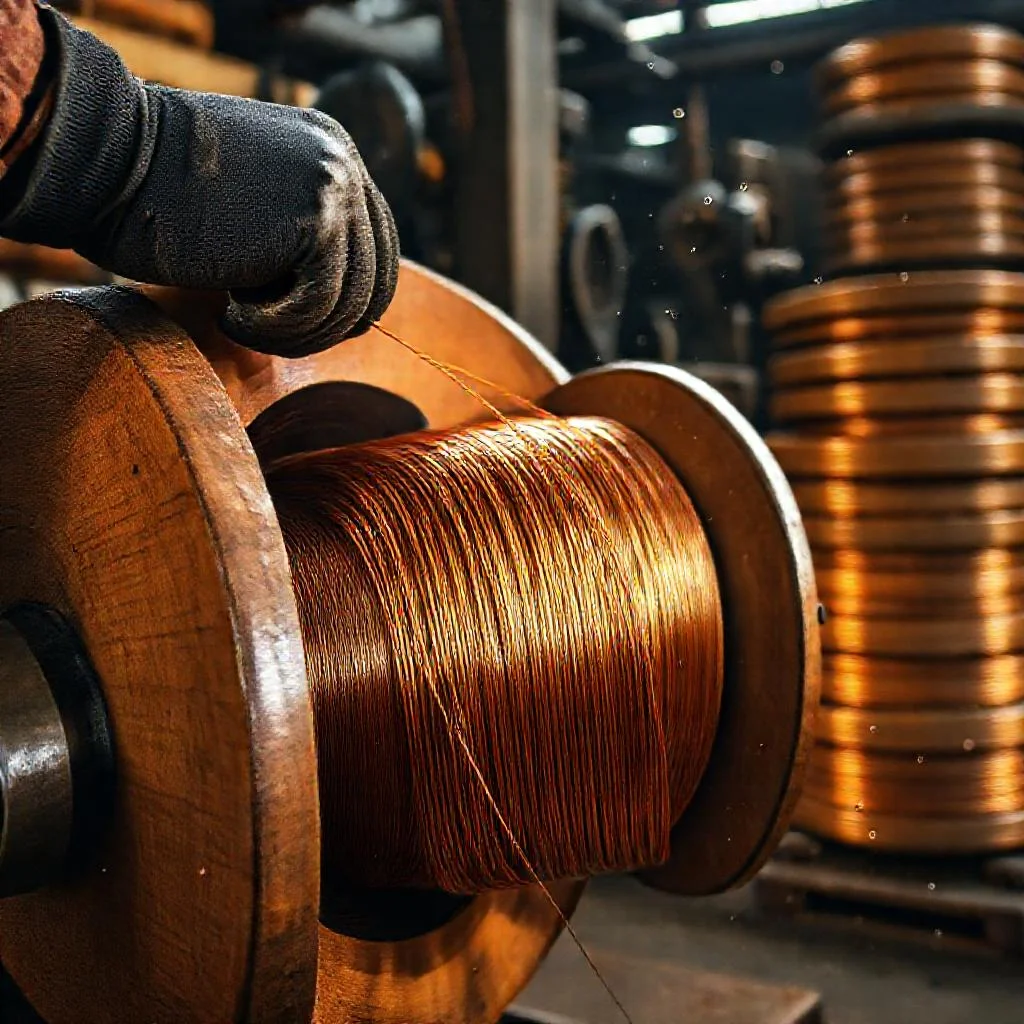
Шаг укладки (расстояние между соседними витками) выбирается не приблизительно, а по формуле, зависящей от диаметра жилы. Для сверхтонких сечений используется принцип «виток к витку» (плотная намотка), а для более толстых проволок — укладка с зазором в 10–15% от диаметра. Именно соблюдение этого шага гарантирует, что каждая последующая нить ляжет в ложбинку предыдущего ряда, создавая монолитную структуру без перехлестов и провалов.
Алгоритм работы станка: от заправки до финишного витка
Процесс начинается не с вращения, а с ручной фиксации хвостовика проволоки в специальном пазу на ступице катушки. После этого включается механизм, который задает базовое натяжение через систему роликов и фрикционных тормозов. Важно, чтобы первые 10–15 витков ложились с пониженной скоростью — это создает «якорный пояс», который удержит всю последующую массу металла от сдвига.
- Контроль перекрещивания: современные устройства используют бесконтактные датчики, останавливающие процесс при образовании «горба» на ряду.
- Компенсация конусности: у деревянных катушек часто различаются диаметры фланцев, поэтому раскладчик автоматически меняет траекторию движения к краям.
- Финишная фиксация: после завершения намотки конец проволоки закрепляется либо клеевой лентой, либо специальным зажимом, предотвращающим саморазматывание.
Ручная намотка: почему мастерство еще не ушло
На мелкосерийных производствах и в ремонтных мастерских часто используют полуавтоматические устройства, где оператор задает направление раскладчика вручную. Казалось бы, это шаг назад в технологиях, но для коротких партий или нестандартных габаритов катушек такой подход оказывается гибче. Опытный намотчик за счет тактильного контроля может уложить проволоку плотнее, чем автомат, чувствуя малейшее изменение упругости дерева.
Ключевой прием ручной работы — использование мягкой фланелевой прокладки между пальцами и проволокой. Это не только защищает жилу от микроцарапин (что критично для эмалированных проводов), но и позволяет точнее дозировать усилие прижатия. Помните: для деревянных катушек важно не пережать торцы, иначе древесина даст трещину при усушке.
Контроль качества и типичные ошибки при намотке
Готовая катушка с проволокой проходит визуальный осмотр под косым освещением. Этот метод позволяет выявить даже незначительную «рябь» на внешнем слое, которая сигнализирует о переменном натяжении. Дополнительно проводится выборочное взвешивание: масса проволоки на каждой катушке должна соответствовать номиналу с точностью до 0,5%, иначе это говорит о неравномерности укладки.
Самая распространенная ошибка на производстве — попытка ускорить процесс за счет увеличения диаметра проволоки при сохранении настроек станка. Это приводит к тому, что витки начинают «вспухать» на боках, а внутренние слои сплющиваются. Помните: качественная катушка должна быть ровной, как зеркальная поверхность, а ее торцы — гладкими, без выступающих петель.
«Хорошая намотка — это когда катушку можно положить на бок и она не издаст ни звука. Если слышен хруст или шелест — значит, проволока трется о саму себя, и такое изделие проживет недолго», — говорит технолог с 30-летним стажем на кабельном заводе.
Практические советы по выбору режима намотки
Если вы работаете с медной проволокой диаметром до 0,3 мм, берите за основу скорость вращения 800–1200 об/мин и натяжение в 0,5–0,7 кг. Для более жесткой стали эти параметры снижаются вдвое, так как высокая скорость приводит к нагреву и микродеформации металла. Всегда делайте пробную намотку длиной 10–15 метров — этого достаточно, чтобы оценить поведение материала в паре с конкретной древесиной.
И помните о влажности: деревянные катушки перед намоткой должны акклиматизироваться в цехе не менее 24 часов. Слишком сухая древесина начнет крошиться под давлением витков, а влажная — отдаст воду металлу, провоцируя коррозию. Уделите внимание этим деталям — и ваша готовая продукция будет радовать и вас, и конечного потребителя безупречным качеством.
Технологические параметры намотки тонкой проволоки на деревянные катушки
| Параметр | Диаметр проволоки 0,1–0,3 мм (медь) | Диаметр проволоки 0,3–0,5 мм (медь) | Стальная проволока (все сечения) |
|---|---|---|---|
| Скорость вращения шпинделя | 800–1200 об/мин | 600–900 об/мин | 400–600 об/мин |
| Усилие натяжения | 0,5–0,7 кг | 0,7–1,0 кг | 0,3–0,5 кг (в 2 раза ниже медной) |
| Шаг укладки | Плотная намотка «виток к витку» | Зазор 10–15% от диаметра | Зазор 15–20% от диаметра (для жесткости) |
| Скорость первых 10–15 витков | Пониженная (30–40% от рабочей) | Пониженная (30–40% от рабочей) | Пониженная (20–30% от рабочей) |
| Контроль перекрещивания | Бесконтактные датчики, остановка при «горбе» | Бесконтактные датчики, остановка при «горбе» | Бесконтактные датчики, остановка при «горбе» |
| Компенсация конусности фланцев | Автоматическая корректировка траектории раскладчика | Автоматическая корректировка траектории раскладчика | Автоматическая корректировка траектории раскладчика |
| Допуск по массе готовой катушки | ±0,5% от номинала | ±0,5% от номинала | ±0,5% от номинала |
| Время акклиматизации деревянной катушки | Не менее 24 часов в цехе | Не менее 24 часов в цехе | Не менее 24 часов в цехе |
| Длина пробной намотки | 10–15 метров | 10–15 метров | 10–15 метров |
| Типичные дефекты при нарушении режима | «Елочный эффект», сползание витков, врезание в древесину | «Вспухание» на боках, сплющивание внутренних слоев | Нагрев, микродеформация металла, «рябь» на поверхности |
Частые вопросы о намотке тонкой проволоки на деревянные катушки
Как избежать «елочного эффекта» при намотке тонкой проволоки?
Чтобы витки не сползали по торцам катушки, используют программные контроллеры, синхронизирующие частоту вращения шпинделя со скоростью перемещения раскладчика. Также рекомендуется выполнять несколько замедленных проходов вместо одного скоростного, что снижает риск дефектов.
Какое натяжение проволоки считается оптимальным?
Оптимальное усилие натяжения зависит от материала: для меди диаметром до 0,3 мм — 0,5–0,7 кг, для стали — вдвое меньше. Слишком сильное натяжение деформирует древесину катушки, слишком слабое — приводит к разматыванию верхних слоев при транспортировке.
Как рассчитать шаг укладки витков?
Для сверхтонких проволок используется плотная намотка «виток к витку», а для более толстых — зазор в 10–15% от диаметра жилы. Шаг выбирается по формуле, зависящей от диаметра, чтобы каждый виток ложился в ложбинку предыдущего ряда без перехлестов.
Почему первые витки наматывают на пониженной скорости?
Первые 10–15 витков создают «якорный пояс», который удерживает всю массу металла от сдвига. Это критически важно для стабильности последующей намотки и предотвращения деформации катушки.
Какие ошибки чаще всего допускают при намотке?
Главная ошибка — попытка ускорить процесс за счет увеличения диаметра проволоки без перенастройки станка. Это приводит к «вспуханию» витков на боках и сплющиванию внутренних слоев. Также опасно игнорировать влажность древесины — катушки должны акклиматизироваться в цехе минимум 24 часа.