Геометрия соединения: почему резьба решает всё
Обсадная колонна — это не просто набор труб, это высоконагруженный стержень, работающий на растяжение, сжатие и изгиб в агрессивной скважинной среде. Герметичность и прочность стыка напрямую зависят от того, насколько точно выдержаны параметры резьбового соединения. Ошибка в полградуса по конусности или микротрещина в профиле витка превращают дорогую эксплуатационную колонну в потенциальную зону аварии с катастрофическими последствиями.
Современные стандарты API (в первую очередь Spec 5B) и ГОСТ 632-80 жёстко регламентируют не только размеры, но и чистоту обработки поверхности. Речь идет о контроле каждого шага: от подготовки торца до финального свинчивания. Именно поэтому технология нарезки рассматривается не как простая токарная операция, а как отдельный класс инженерного производства, требующий специального инструмента и измерительных систем высокой точности.
Способы формообразования витков: от токарного станка до накатки
Существует три принципиально разных метода получения профиля на муфте и ниппеле. Токарная обработка резцом остаётся классикой для производства конических резьб треугольного профиля, однако она сопряжена с разрывом волокон металла и требует обязательного последующего снятия заусенцев. Более современной альтернативой является фрезерование, которое позволяет получить более гладкую поверхность, но снижает производительность при массовом выпуске.
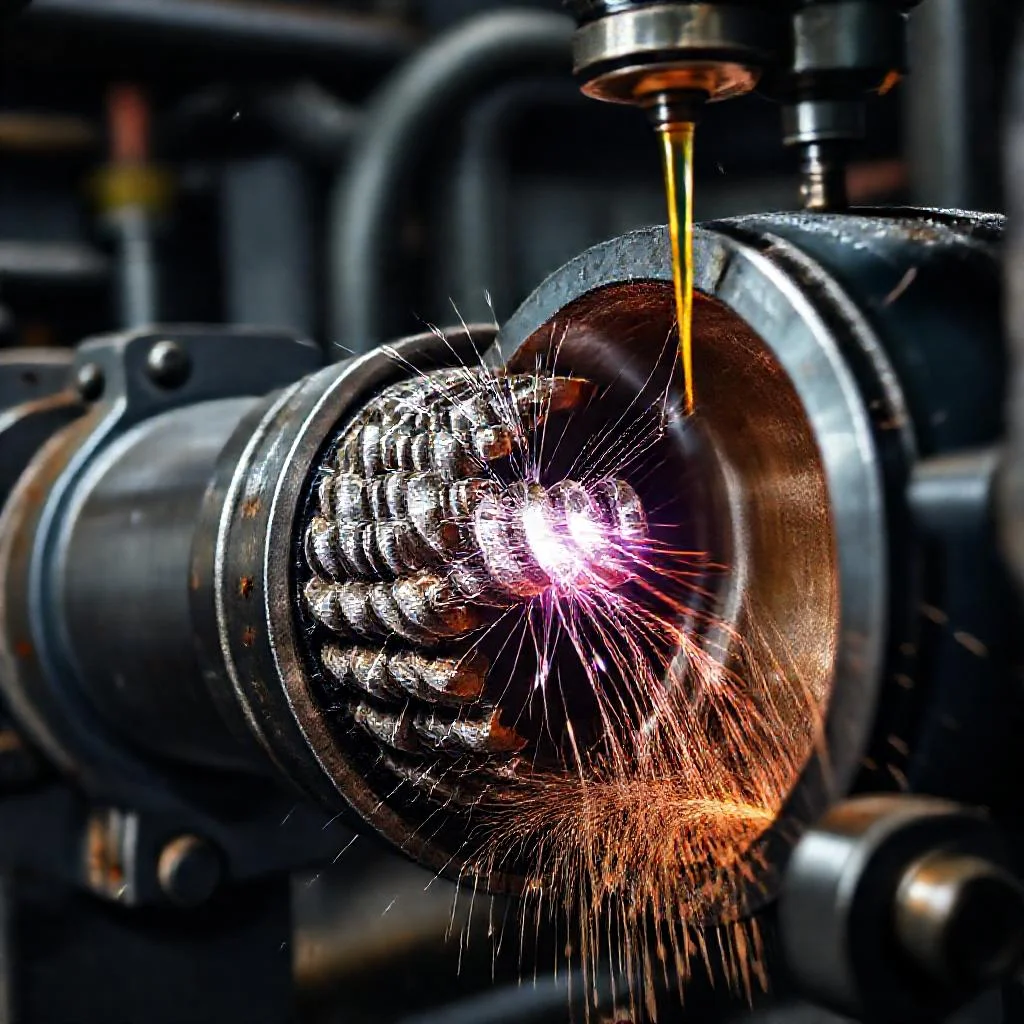
Для труб большого диаметра и высоких эксплуатационных нагрузок часто применяется накатка (раскатка) роликами. Этот метод — холодная пластическая деформация, при которой волокна металла не перерезаются, а обтекают профиль. Такая резьба обладает повышенной усталостной прочностью и лучшей сопротивляемостью к смятию. Для премиальных соединений используются специальные упорные и трапецеидальные профили, нарезаемые на высокоточных обрабатывающих центрах.
Технологический процесс: от фаски до контрольного калибра
Всё начинается с подготовки трубного конца: обязательная торцовка и снятие наружной и внутренней фасок. Это критически важный этап — без правильной фаски резец будет испытывать ударные нагрузки, что приведет к вибрациям и «рваной» поверхности. Далее труба зажимается в патроне, и станок автоматически протачивает конус с заданной конусностью (обычно 1:16), после чего происходит черновая и чистовая проходка резьбы, как правило, за несколько рабочих ходов.
Финишная операция — это нарезание на всю длину одним проходом. Здесь важны скорость подачи и обильное охлаждение, чтобы не допустить прижогов и наклепа. После снятия детали со станка обязательна промывка от стружки и нанесение консервационной смазки.
- Калибровка: обязательная проверка ниппеля и муфты рабочими и контрольными калибрами (пробками и кольцами) для проверки шага и диаметра.
- Шероховатость: параметр Ra не должен превышать 3,2 мкм для стандартных соединений, а для герметичных (типа VAM) — 1,6 мкм.
- Защита: нанесение цинкового или фосфатного покрытия для защиты от коррозии и снижения трения при свинчивании.
- Дефектоскопия: вихретоковый или магнитопорошковый контроль с целью выявления волосовин и закатов на поверхности витков.
Контроль параметров и измерительный инструмент
Любой оператор токарного станка знает: идеальная резьба — это не та, которая красиво блестит, а та, которая «поймала» калибр. Ручные замеры штангенциркулем здесь недопустимы — используется жесткая калибровочная оснастка с допуском в несколько микрон. Контроль среднего диаметра осуществляется по положению уступа калибра относительно торца трубы, что является фундаментальным показателем посадки соединения.
Отдельная история — проверка профиля. Слепки или проекционные приборы позволяют выявить отклонение угла профиля и шага. Если допуск нарушен, соединение не обеспечит равномерного контакта витков, что приведет к точечной пластической деформации и потере герметичности ещё на этапе испытаний.
«Качество резьбы — это не та вещь, которую можно исправить на скважине. Природа не терпит пустоты, а колонна не терпит непроверенного витка».
Нарезка в полевых условиях: суровые реалии буровой
Не всегда речь идет о заводском изготовлении. Часто ремонт резьбы требуется непосредственно на кусте скважины, когда труба была повреждена при транспортировке или спуске. В таких условиях используется переносные токарно-винторезные станки с пневматическим или гидравлическим приводом. Они крепятся на тело трубы, а оператор вручную задает продольную подачу, ориентируясь на лимб и шаблон.
Здесь важно понимать: полевая нарезка — это всегда компромисс. Точно выдержать коничность на длине 100 мм вручную гораздо сложнее, чем на стационарном станке. Поэтому после такой операции обязателен замер резьбомером и, при сомнениях, запрет на использование данной трубы в ответственных интервалах.
Сравнительный анализ методов нанесения резьбы на обсадные трубы
| Параметр / Характеристика | Токарная обработка резцом | Фрезерование | Накатка (раскатка) роликами |
|---|---|---|---|
| Принцип формообразования | Механическое резание (снятие стружки) резцом | Механическое резание (снятие стружки) фрезой | Холодная пластическая деформация (обтекание волокон металла) |
| Тип профиля | Конические резьбы треугольного профиля | Преимущественно стандартные профили, возможно сложные | Крупные диаметры, упорные и трапецеидальные профили (премиальные соединения) |
| Влияние на структуру металла | Разрыв волокон металла, требует снятия заусенцев | Более гладкая поверхность, чем при точении | Волокна не перерезаются, а обтекают профиль (отсутствие разрыва) |
| Прочность соединения | Стандартная усталостная прочность | Стандартная, ниже чем у накатки | Повышенная усталостная прочность, высокая сопротивляемость смятию |
| Производительность | Высокая (классический метод для массового выпуска) | Сниженная производительность при массовом выпуске | Высокая для труб большого диаметра |
| Область применения | Стандартные соединения, полевые условия (переносные станки) | Требования к гладкости поверхности, массовый выпуск (ограниченно) | Высокие эксплуатационные нагрузки, большие диаметры, премиальные соединения |
| Типичная шероховатость (Ra) | До 3,2 мкм (стандарт) | Ниже, чем при точении | До 1,6 мкм (для герметичных соединений типа VAM) |
Технологические параметры и контроль качества
| Этап / Параметр | Значение / Норматив | Комментарий / Метод контроля |
|---|---|---|
| Подготовка торца | Обязательная торцовка, снятие наружной и внутренней фасок | Предотвращает ударные нагрузки на резец, вибрации и «рваную» поверхность |
| Конусность | Обычно 1:16 | Протачивается автоматически на станке перед нарезкой витков |
| Чистовая обработка | Нарезание на всю длину одним проходом, обильное охлаждение | Предотвращает прижоги и наклеп; важна скорость подачи |
| Калибровка | Проверка рабочими и контрольными калибрами (пробки, кольца) | Контроль шага и диаметра; допуск — несколько микрон (штангенциркуль недопустим) |
| Контроль среднего диаметра | По положению уступа калибра относительно торца трубы | Фундаментальный показатель посадки соединения |
| Шероховатость (Ra) | ≤ 3,2 мкм — стандарт; ≤ 1,6 мкм — герметичные (VAM) |
Проверка профилемером или проекционными приборами |
| Контроль профиля | Слепки, проекционные приборы | Выявление отклонений угла профиля и шага; неравномерный контакт витков ведет к потере герметичности |
| Дефектоскопия | Вихретоковый или магнитопорошковый контроль | Выявление волосовин и закатов на поверхности витков |
| Защита | Цинковое или фосфатное покрытие | Защита от коррозии и снижение трения при свинчивании |
Особенности полевой нарезки (ремонт на буровой)
| Параметр / Критерий | Характеристика полевых условий | Риски / Ограничения |
|---|---|---|
| Оборудование | Переносные токарно-винторезные станки (пневматический/гидравлический привод), крепление на тело трубы | Сложность точного выдерживания коничности (1:16) на длине 100 мм вручную |
| Управление подачей | Ручная продольная подача по лимбу и шаблону | Зависимость от квалификации оператора |
| Применение | Ремонт повреждений при транспортировке или спуске, некритичные интервалы | Компромиссное качество по сравнению со стационарным станком |
| Обязательный контроль | Замер резьбомером после операции | При сомнениях в качестве — запрет на использование в ответственных интервалах |
Частые вопросы о нанесении резьбы на концы обсадных труб
Какие способы нанесения резьбы существуют?
Основные методы — токарная обработка резцом, фрезерование и накатка (раскатка) роликами. Токарная обработка — классика для конических резьб треугольного профиля, но она рвет волокна металла. Фрезерование дает более гладкую поверхность, но снижает производительность. Накатка — холодная пластическая деформация, волокна металла обтекают профиль, что повышает усталостную прочность и стойкость к смятию.
Какие этапы включает технологический процесс нарезки резьбы?
Процесс начинается с подготовки трубного конца: торцовка и снятие наружной и внутренней фасок. Затем труба зажимается, станок протачивает конус с конусностью 1:16, после чего выполняется черновая и чистовая проходка резьбы за несколько рабочих ходов. Финишная операция — нарезание на всю длину одним проходом с обильным охлаждением. После этого обязательны промывка от стружки, нанесение смазки, калибровка, контроль шероховатости и дефектоскопия.
Как контролируют качество готовой резьбы?
Контроль осуществляется жесткими калибровочными приспособлениями (пробками и кольцами) с допуском в несколько микрон. Проверяется средний диаметр по положению уступа калибра относительно торца трубы. Шероховатость Ra не должна превышать 3,2 мкм для стандартных соединений и 1,6 мкм для герметичных. Дополнительно профиль проверяют слепками или проекционными приборами, а также проводят вихретоковую или магнитопорошковую дефектоскопию для выявления волосовин и закатов.
Можно ли нарезать резьбу в полевых условиях на буровой?
Да, для ремонта поврежденных труб используют переносные токарно-винторезные станки с пневматическим или гидравлическим приводом. Однако полевая нарезка — это компромисс: точно выдержать коничность вручную сложнее, чем на стационарном станке. После такой операции обязателен замер резьбомером, и при сомнениях трубу запрещают использовать в ответственных интервалах.
Какие основные параметры резьбы регламентируются стандартами?
Стандарты API Spec 5B и ГОСТ 632-80 регламентируют размеры, чистоту обработки поверхности, шаг, угол профиля, конусность и шероховатость. Ошибка в полградуса по конусности или микротрещина в профиле витка могут привести к аварии. Также важны параметры посадки соединения, которые проверяются калибрами, и допуски на средний диаметр.