Почему нагар на фурме — это не просто грязь, а технологический вызов
Любой металлург знает: фурма — это сердце кислородно-конвертерного процесса, но именно ее сопло чаще всего страдает от агрессивного воздействия расплава и брызг шлака. Налипший металл — это не косметический дефект, а прямая угроза стабильности дутья и гидравлического режима. Изменение геометрии сопла приводит к потере скорости истечения кислорода, что влечет за собой неполное окисление примесей и, как следствие, «холодные» продувки и повышенный расход ферросплавов.
Пытаться сбить нарост кувалдой или грубым зубилом — значит гарантированно деформировать калиброванную поверхность. Любая царапина или вмятина на входной кромке создаст турбулентность, которая многократно ускорит износ меди. Поэтому профессиональная очистка — это всегда баланс между силой воздействия и сохранением заводской геометрии. Давайте разберем, какие методы действительно работают в условиях цеха, а не в теории.
Термический способ: когда огонь побеждает металл
Самый физиологичный для меди метод — нагрев нароста до температуры плавления стали, но с контролем температуры самой фурмы. Используя газовую горелку или индукционный нагрев, вы добиваетесь того, что припекшийся слой начинает «отпотевать» и отслаиваться по границе оксидной пленки. Здесь критически важно не перегреть медный корпус выше 700°C, иначе начнется рекристаллизация и потеря прочности сплава.
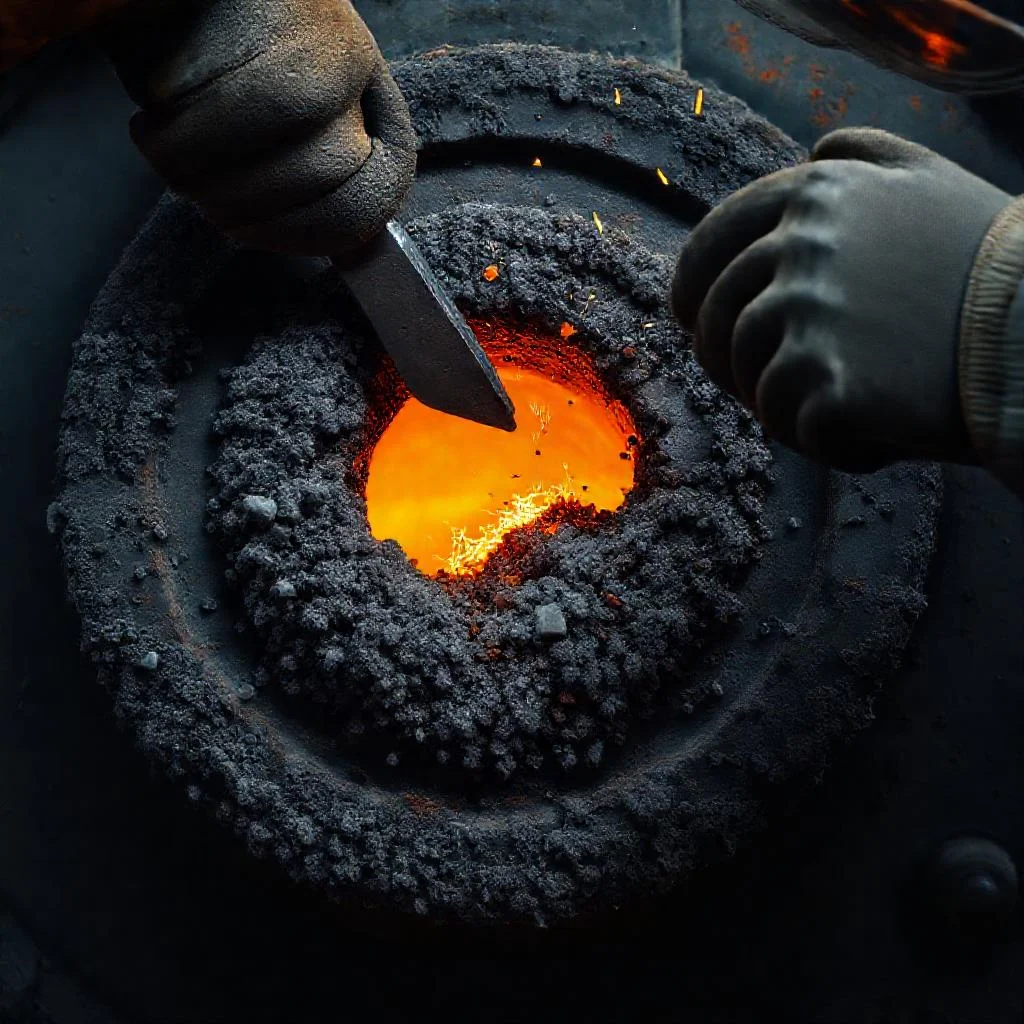
На практике этот метод требует ювелирной точности. Лучший вариант — использовать направленный факел с восстановительным пламенем, который создает локальное перегревание только в зоне налипания. После прогрева нарост обычно снимается обычным скребком, так как происходит резкий перепад температур на границе «медь-сталь» из-за разной теплопроводности. Не забудьте после остывания проверить сопло калибром на отсутствие овальности.
Механическое удаление: борьба с нагаром без фанатизма
Когда термика недоступна, в ход идут пневматические игольчатые молотки и специальные шарошки с абразивным покрытием. Но ключевой секрет — направление движения инструмента. Допустимо удалять нарост только по касательной к оси сопла, но ни в коем случае не поперек потока. Старайтесь не углубляться в тело меди, а срезать нарост слоями, словно снимая стружку с карандаша.
Для труднодоступных внутренних полостей профессионалы используют бормашины с гибким валом и коническими фрезами. Вопреки распространенному мнению, стальные щетки не подходят — они заглаживают медь и забивают поры, создавая эффект «зеркала», который усиливает прилипание при следующей плавке. Остановитесь на абразивных кругах из корунда или карбида кремния.
Химическое травление: агрессивная среда против стальных включений
В условиях стационарного ремонта фурм эффективно работает ванна с раствором азотной кислоты (10-15%) и ингибитором коррозии. Медь в такой среде пассивируется, а стальной нагар растворяется с выделением пузырьков газа. Это идеальный способ очистить внутреннюю полость сопла без малейшего механического контакта, сохраняя микрорельеф заводской полировки.
Однако этот метод требует строжайшего соблюдения техники безопасности: обязательна принудительная вытяжка, резиновые перчатки и очки. Время выдержки подбирается опытным путем (обычно 40-60 минут). После травления фурма обильно промывается горячей водой с содой для нейтрализации и затем просушивается сжатым воздухом. Важный нюанс: такой способ запрещен для фурм с хромированным покрытием, так как он разъедает защитный слой.
Профилактика налипания: как избежать «шубы» в будущем
Один из самых действенных методов — нанесение на внутреннюю поверхность сопла специальной огнеупорной смазки на основе графита и силиката натрия перед началом кампании. Эта пленка работает как разделительный слой: брызги стали не смачивают поверхность, а скатываются шариками. Перерасход такой обмазки — не проблема, а недорасход — прямая дорога к быстрому зарастанию.
Контролируйте также температурный режим охлаждения фурмы. Резкие перепады давления воды в каналах создают условия для кристаллизации стали на холодной меди. Установите правило: перед выдувкой фурма должна быть прогрета до рабочей температуры потоком горячего воздуха, тогда первичный контакт с жидким металлом не вызовет шокового прилипания брызг.
«Настоящее мастерство продувки — это умение предвидеть поведение металла еще до того, как он коснется кислородной струи. Очистка фурмы — это не ремонт, а диалог с металлом, который слушается лишь того, кто говорит на языке точной инженерии».
Чего делать нельзя: типичные ошибки при очистке сопла
Самое губительное заблуждение — использовать для снятия нагара электросварку или плазменную резку. Помимо того, что вы перегреваете медь до плавления, вы провоцируете образование интерметаллических соединений меди и железа, которые делают поверхность неоднородной и хрупкой. После такой «очистки» фурма уже невосстановима полноценно, а только ускоряет свой коррозионный износ.
Запрещено применять ударный инструмент без мягкой насадки. Даже легкий удар стальным молотком по медному корпусу создает внутренние напряжения, которые при последующих циклах нагрева вызовут трещины. Правильный алгоритм действий сводится к следующему списку обязательных правил:
- Перед очисткой обязательно фиксируйте толщину стенки сопла ультразвуковым толщиномером — это база для контроля износа.
- Во время механической зачистки используйте только абразив с зернистостью P120-P180 для финишной обработки, чтобы получить шероховатость Ra 1,6-2,5.
- После любой очистки проводите пневматическую опрессовку водой под давлением 1,15 от рабочего, чтобы выявить скрытые микротрещины.
- Не экономьте на времени сушки — влага, оставшаяся в каналах, при контакте с расплавом вызовет взрывной вскипание и разрушение сопла.
Помните: фурма — это точный инструмент с ценой ошибки в десятки тонн годной стали. Отнеситесь к ней с уважением, и она подарит вам не одну тысячу плавок без сюрпризов. Постоянный мониторинг состояния сопла спокойно сэкономит до 7% расходов на ремонт конвертера и в разы сократит простои агрегата. Освоив эти приемы, вы перестанете бояться внезапного зарастания и сможете встретить любую плавку во всеоружии.
Сравнительный анализ методов очистки сопла фурмы от налипшего металла
| Критерий сравнения | Термический способ | Механическое удаление | Химическое травление |
|---|---|---|---|
| Принцип действия | Нагрев нароста до температуры плавления стали (с контролем температуры фурмы) | Срезание нароста слоями пневматическими молотками, шарошками, бормашинами с абразивными кругами | Растворение стальных включений в ванне с азотной кислотой (10-15%) с ингибитором коррозии |
| Инструменты / Материалы | Газовая горелка или индукционный нагрев, направленный факел с восстановительным пламенем, скребок | Пневматические игольчатые молотки, шарошки с абразивным покрытием, бормашины с гибким валом, конические фрезы, абразивные круги из корунда или карбида кремния | Ванна с азотной кислотой (10-15%), ингибитор коррозии, горячая вода с содой, сжатый воздух |
| Критическая температура / Ограничения | НЕ ПРЕВЫШАТЬ 700°C для медного корпуса (иначе рекристаллизация и потеря прочности) | НЕ удалять поперек потока (только по касательной к оси сопла); НЕ использовать стальные щетки — заглаживают медь и усиливают прилипание | Время выдержки 40-60 минут; ЗАПРЕЩЕНО для фурм с хромированным покрытием (разъедает защитный слой) |
| Требования к безопасности | Ювелирная точность, контроль температуры (локальное перегревание) | Запрещен ударный инструмент без мягкой насадки (создает внутренние напряжения → трещины) | Обязательна принудительная вытяжка, резиновые перчатки, очки |
| Финишная обработка / Контроль | После остывания проверить сопло калибром на отсутствие овальности | Абразив с зернистостью P120-P180, шероховатость Ra 1,6-2,5; пневматическая опрессовка водой под давлением 1,15 от рабочего | Обильная промывка горячей водой с содой для нейтрализации, просушка сжатым воздухом |
| Обязательный предварительный контроль | Контроль температуры во время нагрева | Фиксация толщины стенки сопла ультразвуковым толщиномером до начала работ | Испытание на совместимость с покрытием (запрет для хромированных фурм) |
| Преимущества | «Физиологичен» для меди, нарост отслаивается по границе оксидной пленки | Работает при недоступности термики, подходит для труднодоступных внутренних полостей | Сохраняет микрорельеф заводской полировки, идеален для внутренней полости без механического контакта |
| Недопустимые методы / Ошибки | Электросварка или плазменная резка (перегрев меди, образование интерметаллических соединений) | Кувалда, грубое зубило, стальные щетки (деформация калиброванной поверхности, создание турбулентности) | Использование без ингибитора коррозии (разрушение медного корпуса) |
Частые вопросы по очистке сопла фурмы
Какие основные методы используются для удаления налипшего металла с сопла фурмы?
Существует три основных подхода: термический (нагрев нароста газовой горелкой или индукционно до отслаивания), механический (пневматические молотки и абразивные шарошки с аккуратным срезанием слоев) и химический (травление в растворе азотной кислоты с ингибитором). Выбор зависит от доступности оборудования и состояния фурмы.
Почему нельзя сбивать нагар с сопла кувалдой или зубилом?
Грубые ударные воздействия деформируют калиброванную поверхность сопла. Любая царапина или вмятина на входной кромке создает турбулентность кислородной струи, что ускоряет износ меди и нарушает стабильность продувки. Также ударный инструмент без мягкой насадки создает внутренние напряжения, приводящие к трещинам при последующих нагревах.
Какие ошибки чаще всего совершают при очистке сопла фурмы?
Самая губительная ошибка — использование электросварки или плазменной резки для снятия нагара, так как это перегревает медь и образует хрупкие интерметаллические соединения. Также запрещено применять стальные щетки, которые заглаживают медь и усиливают прилипание при следующей плавке. Нельзя пренебрегать проверкой на микротрещины после очистки.
Как правильно подготовить фурму после термической очистки?
После нагрева нарост снимается скребком, но критически важно не перегреть медный корпус выше 700°C, чтобы избежать рекристаллизации. После остывания обязательно проверяют сопло калибром на отсутствие овальности. Затем проводят пневматическую опрессовку водой под давлением 1,15 от рабочего для выявления скрытых микротрещин.
Какие меры профилактики помогают избежать налипания металла на сопло?
Эффективным методом является нанесение огнеупорной смазки на основе графита и силиката натрия перед началом плавки. Также необходимо контролировать температурный режим охлаждения фурмы, избегая резких перепадов давления воды. Рекомендуется прогревать фурму горячим воздухом перед контактом с расплавом, чтобы предотвратить шоковое прилипание брызг.