Физика процесса и почему отражательная печь — это выбор практиков
Плавка кускового алюминия — это не просто нагрев до температуры. Это управляемый термический удар, где критична площадь контакта металла с тепловым потоком. В отличие от индукционных установок, газовая отражательная печь работает за счет прямого излучения факела и нагретой футеровки свода, что позволяет перерабатывать сырье сложной геометрии — от обрези до банки из-под напитков.
Секрет эффективности кроется в «зеркале» ванны. Отражательная камера направляет тепло сверху вниз, создавая эффект теплового колодца. Кусковой алюминий, загруженный на под, плавится за счет конвекции и радиации. Здесь вы не боретесь с электричеством или электродами, а просто используете инженерию горения, что делает процесс гибким и менее капризным к качеству исходной шихты.
Подготовка шихты и управление загрузкой
Успех плавки на 50% зависит от того, что вы отправляете в печь. Влажный или маслянистый лом — главный враг, провоцирующий паровой взрыв и чрезмерное окисление металла. Именно поэтому предварительный прогрев шихты на поддоне до 150-200°C — это не прихоть, а обязательный ритуал для удаления влаги и летучих органических соединений.
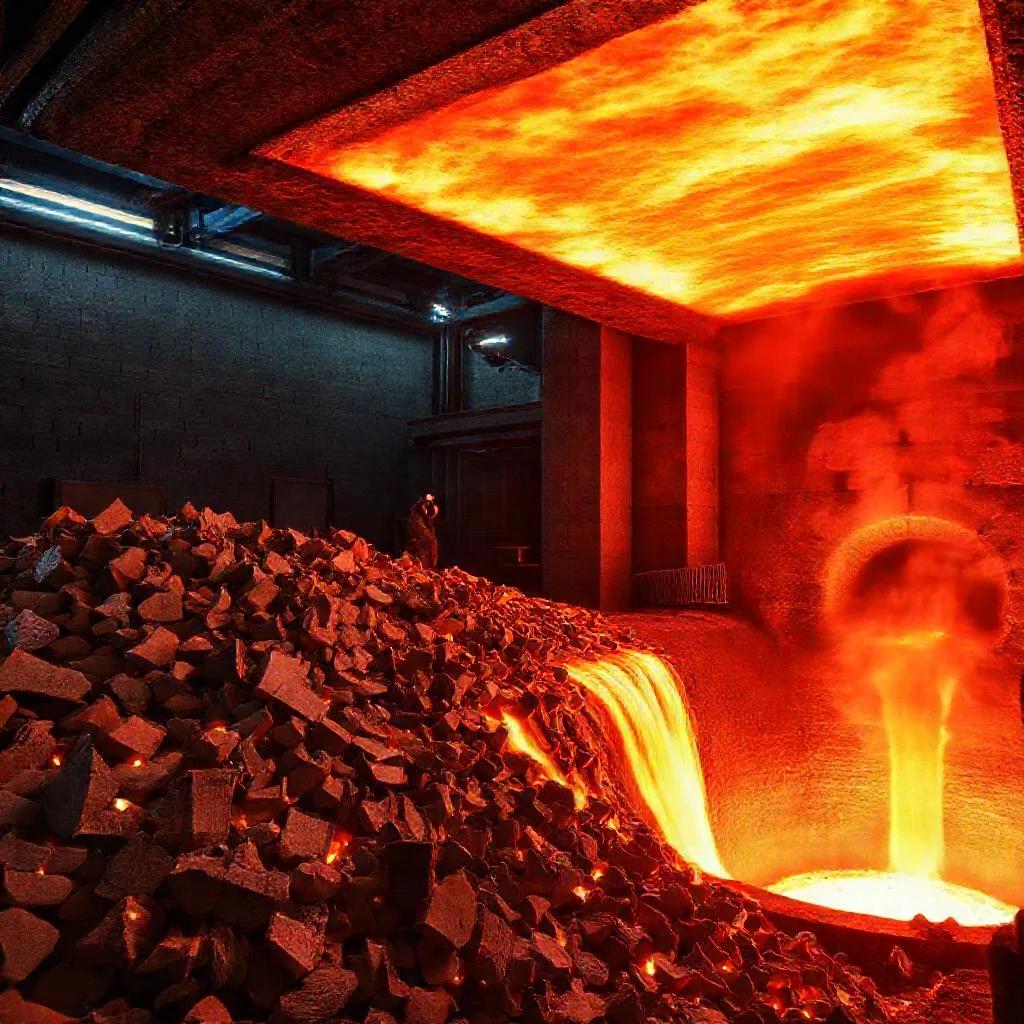
Загрузку кускового материала выполняют порционно, стараясь не «заваливать» горячее зеркало ванны холодной массой. Оптимальная тактика — загрузка на нерасплавленный остаток от предыдущей кампании. Это ускоряет процесс и снижает теплопотери. Используйте шахматную схему укладки крупных кусков, чтобы горячие газы омывали максимальную площадь поверхности шихты, а не уходили в дымоход впустую.
- Контроль влажности: сушка шихты исключает газовые выбросы и микровзрывы.
- Фракционирование: сортировка по толщине позволяет выстроить корректный график теплового воздействия.
- Флюсование: добавка покровного флюса (на основе карналлита или NaCl-KCl) защищает зеркало ванны от окисления.
Газодинамика и температурный режим плавки
Работа горелок в отражательной печи — это искусство баланса. Слишком богатая смесь дает сажистое пламя и локальный перегрев, ведущий к росту оксидной плены. Бедная смесь провоцирует быстрое остывание ванны. Практики рекомендуют держать коэффициент избытка воздуха на уровне 1,05-1,1, чтобы получить чистое, слегка окислительное пламя без вредного диссоциированного водорода.
Оптимальная температура расплава для кускового алюминия — 730-750°C. Превышение этого порога до 800°C и выше приводит к насыщению расплава водородом и увеличению угара (безвозвратных потерь металла). Здесь важно помнить, что «быстрее» не значит «качественнее»: пирометрия должна фиксировать температуру именно в толще расплава, а не под сводом печи, где показатели всегда выше на 30-50 градусов.
Удаление шлака и рафинирование расплава
Когда кусковой материал перешел в жидкое состояние, на поверхности образуется слой шлака (окислов, неметаллических включений и флюса). Этот «пирог» необходимо снимать металлическим скребком, но делать это следует только после выдержки расплава в спокойном состоянии в течение 10-15 минут. Слишком раннее перемешивание эмульгирует шлак, возвращая его в объем металла.
Для глубокой очистки используют продувку инертным газом (аргоном или азотом) через фурму с вращающимся ротором. Этот метод, называемый дегазацией, позволяет удалить до 70% водорода и взвешенных оксидов. После продувки ванну снова прикрывают флюсом и выдерживают для коагуляции шлака, который затем окончательно убирают перед разливкой.
«Качественная плавка — это не когда печь выдала максимум тонн, а когда металл вышел чистым, без газовой пористости и лишнего перегрева. Отражательная печь платит за терпение, а не за спешку», — говорит технолог плавильного производства с 20-летним стажем.
Разливка и контроль качества готового металла
Перед началом разливки необходимо проколоть корочку оксидов у сливного носка и убедиться в температуре расплава. Разливка должна быть непрерывной и спокойной, желательно через литейный желоб с фильтрационными перегородками. Литейный ковш или изложницы предварительно просушивают и подогревают, чтобы избежать вскипания металла.
Контроль качества заключается в экспресс-анализе химического состава и литом пробнике на газовую плотность. Хорошая плавка дает плотный излом белого цвета без раковин. Соблюдение технологического цикла — от загрузки до разливки — превращает обычный кусковой лом в качественный вторичный силумин или технический алюминий, пригодный для литья и деформации.
Ключевые параметры плавки кускового алюминия в газовой отражательной печи
| Параметр / Этап | Рекомендуемое значение / Режим | Контроль и влияние на процесс |
|---|---|---|
| Температура предварительного прогрева шихты | 150–200°C | Удаление влаги и летучих органических соединений; предотвращение парового взрыва и окисления |
| Схема загрузки крупных кусков | Шахматная укладка, порционно | Обеспечение омывания горячими газами максимальной площади поверхности шихты; снижение теплопотерь |
| Коэффициент избытка воздуха (горелки) | 1,05–1,1 | Получение чистого слегка окислительного пламени; предотвращение сажистого пламени и локального перегрева |
| Оптимальная температура расплава | 730–750°C | Минимизация насыщения расплава водородом и снижение угара (безвозвратных потерь металла) |
| Критический порог перегрева | 800°C и выше | Насыщение расплава водородом; увеличение угара (недопустимо) |
| Температура под сводом печи (пирометрия) | Выше температуры расплава на 30–50°C | Пирометр должен фиксировать температуру в толще расплава, а не под сводом |
| Выдержка расплава перед съемом шлака | 10–15 минут в спокойном состоянии | Предотвращение эмульгирования шлака и возврата его в объем металла |
| Дегазация (продувка инертным газом) | Аргон или азот через фурму с вращающимся ротором | Удаление до 70% водорода и взвешенных оксидов |
| Покровный флюс | На основе карналлита или NaCl-KCl | Защита зеркала ванны от окисления |
| Контроль качества готового металла | Экспресс-анализ состава; литой пробник на газовую плотность | Плотный излом белого цвета без раковин — признак качественной плавки |
Частые вопросы о плавке кускового алюминия в отражательных печах
Почему перед загрузкой алюминиевого лома в отражательную печь обязателен предварительный прогрев и как он влияет на безопасность?
Предварительный прогрев шихты до 150-200°C удаляет влагу и летучие органические соединения. Это критически важно, так как влажный или маслянистый лом провоцирует паровой взрыв и чрезмерное окисление металла. Сушка шихты исключает газовые выбросы и микровзрывы, защищая ванну от разбрызгивания и снижая потери металла.
Какой температурный режим считается оптимальным для расплава и почему превышение температуры опасно?
Оптимальная температура расплава кускового алюминия — 730-750°C. Превышение порога до 800°C и выше приводит к насыщению расплава водородом и увеличению угара (безвозвратных потерь). Важно помнить, что пирометрия должна фиксировать температуру в толще расплава, а не под сводом печи, где показатели на 30-50 градусов выше.
Почему для переработки кускового лома сложной геометрии выбирают газовые отражательные печи?
Отражательная печь работает за счет прямого излучения факела и нагретой футеровки свода, создавая эффект «теплового колодца». Это позволяет перерабатывать сырье сложной геометрии — от обрези до банок, — так как процесс основан на инженерии горения, а не на электричестве или электродах. Печь менее капризна к качеству исходной шихты.
Какой коэффициент избытка воздуха должны поддерживать горелки для эффективной плавки?
Практики рекомендуют держать коэффициент избытка воздуха на уровне 1,05-1,1. Слишком богатая смесь дает сажистое пламя и локальный перегрев, ведущий к росту оксидной плены. Бедная смесь провоцирует быстрое остывание ванны. Оптимум позволяет получить чистое, слегка окислительное пламя без вредного диссоциированного водорода.
Как правильно удалять шлак и проводить дегазацию расплава перед разливкой?
Шлаковый «пирог» снимают скребком только после выдержки расплава в спокойном состоянии 10-15 минут, чтобы избежать эмульгирования. Для глубокой очистки используют продувку инертным газом (аргоном или азотом) через фурму с вращающимся ротором — это удаляет до 70% водорода и оксидов. После продувки ванну прикрывают флюсом и выдерживают для коагуляции шлака.