Физика процесса: почему стабильность — это не роскошь, а необходимость
Расплавленный цинк — это не просто горячая жидкость. Это агрессивная среда, где каждый градус температуры решает судьбу оцинкованного металла. Отклонение на 10–15 °C от рабочих 450 °C приводит к перерасходу металла, образованию окалины и браку покрытия. Тонкость в том, что цинк реагирует с железом основы нелинейно: скорость диффузии и рост интерметаллидных слоев (дельта и зета-фазы) резко ускоряются при перегреве.
Рабочий диапазон обычно удерживают в пределах 445–455 °C. Ниже — цинк становится вязким, хуже смачивает сталь и дает толстый неровный слой. Выше — начинается интенсивное шлакообразование, а сам цинк окисляется с выделением вредных паров. Именно поэтому терморегуляция в ванне — это не опция, а фундамент технологического цикла горячего цинкования конструкций, крепежа и труб.
Конструкция ванн и источники тепла: обогрев с умом
Современные цинковальные ванны (котлы) проектируются с учетом минимальной тепловой инерции. Корпус обычно выполняют из толстолистовой стали (сварной или клепаный), а снаружи закрывают огнеупорной футеровкой. Задача футеровки — не только сохранить тепло, но и защитить сталь от коррозии, а также равномерно распределить тепловые потоки по поверхности днища и стенок.
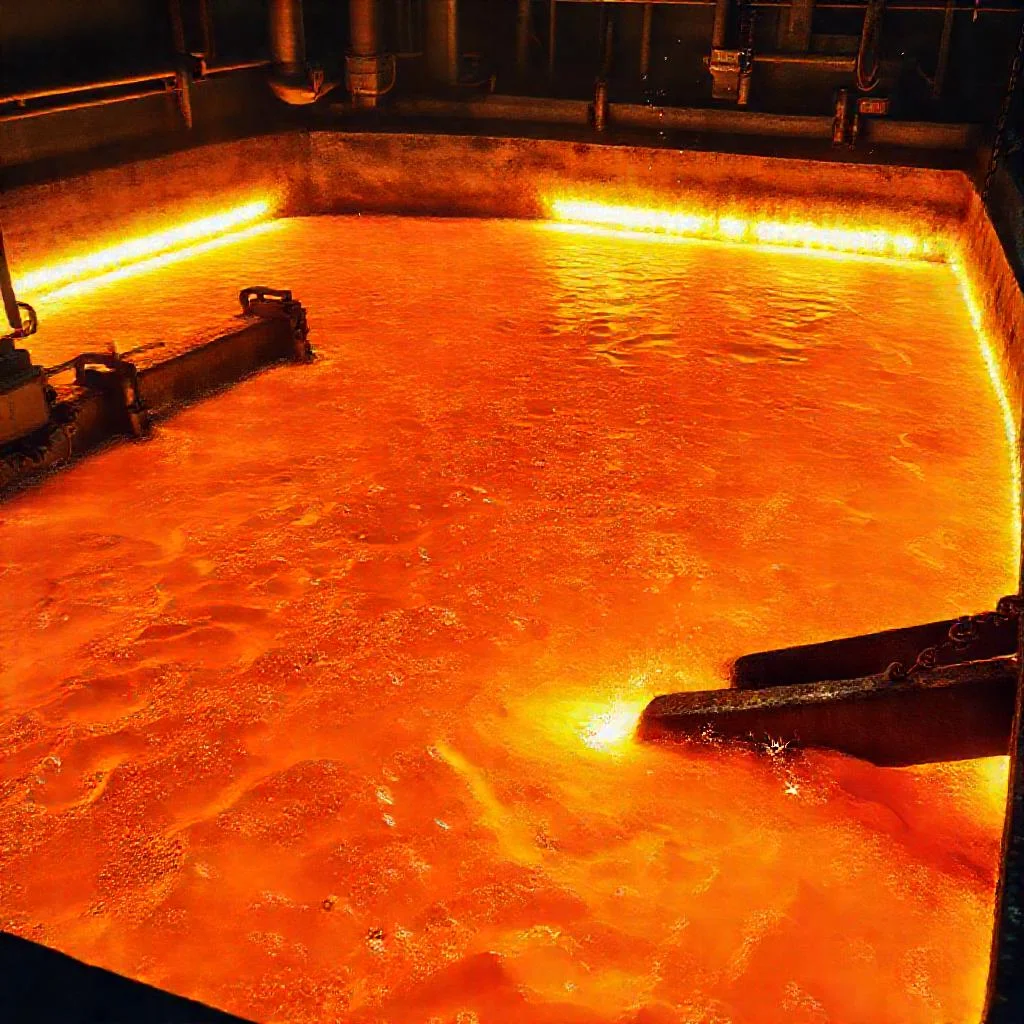
Нагрев ведется тремя способами: газовыми горелками (прямое пламя), электрическими ТЭНами (погружными или радиационными) или индукционными каналами. Газ — это скорость, но риск локального перегрева высок. Электрические нагреватели — точность, однако индукторы лучше справляются с постоянным перемешиванием расплава, что критично для однородности «зеркала» ванны.
- Термопары — погружаются в расплав в защитных чехлах из нержавейки или карбида кремния; обеспечивают контроль в точке замера.
- Пирометры — бесконтактно снимают показания с поверхности, позволяя отследить «холодные зоны» без контакта с агрессивной средой.
- Инфракрасные тепловизоры — используются реже, но дают полную картину тепловых полей на внешней стороне стенок корпуса.
Сенсорика и автоматика: цифровой контур управления
Суть стабильной температуры — в замкнутом контуре регулирования. Термопара передает сигнал на программируемый логический контроллер (ПЛК), который сравнивает текущее значение с заданным уставкой. При отклонении контроллер отправляет команду на регулирующий клапан газовой магистрали или на тиристорный блок питания ТЭНов. Ключевой параметр здесь — не быстрота реакции, а отсутствие перерегулирования.
Опытные технологи задают дифференциальный закон регулирования (ПИД-режим). Однако в агрессивной среде, где нарастает солевой налет на чехлах термопар, датчики проседают по точности. Поэтому грамотные производства внедряют дублирование — устанавливают контрольные точки в двух-трех зонах ванны, а при выходе показаний за допустимые пределы автоматика принудительно снижает мощность нагревателей.
Практические схемы поддержания тепла: от импульсного дожигания до циркуляции
Газовые горелки в современных агрегатах работают в импульсном режиме. Горелка не «горит на полную», а включается/отключается с частотой несколько раз в минуту. Это позволяет избежать теплового удара по внутренней поверхности котла. Одновременно дымовые газы рециркулируют через утилизатор, подогревая воздух для горелок — так достигается КПД выше 70% без резких скачков температуры.
Электрический нагрев становится стандартом на заводах с жесткими экологическими нормами. Здесь используется каскадное управление: группы ТЭНов включаются поэтапно, и мощность снижается по мере приближения к уставке. Но «слабое место» электрических котлов — инертность. Если цинк выстудили из-за погружения крупной партии холодной стали, компенсировать потерю тепла мгновенно невозможно. Поэтому технологи добавляют буферную мощность 15–20% от номинала.
«Расплавленный цинк — это живой организм. Он не терпит ни резких толчков, ни затяжной апатии. Управлять им можно только через баланс: точная сенсорика, плавная модуляция тепла и предсказуемая логистика погружения деталей».
Ошибки эксплуатации: чему учат провалы в графике
Самая частая ошибка — игнорирование мостиков холодного цинка у поверхности. Когда свежая партия площадных деталей опускается в ванну, падает локальная температура на 20–30 °C. Если автоматика правильно рассчитала тепловой импульс, через 20–30 минут температура вернется. Но если оператор вручную срезает уставку для экономии газа, цинк «перезревает» — начинается активный рост шпигеля (железо-цинкового сплава) на дне.
Вторая беда — плохая теплоизоляция зеркала ванны. Открытая поверхность теряет до 30% тепла через излучение. Профессионалы используют закрывающиеся крышки в паузах между загрузками, а также флюсовые шарики на поверхности, которые не мешают погружению, но снижают конвективные потери. Тепловизионный контроль стенок раз в месяц выявляет прогары футеровки, которые приводят к «горячим пятнам» и локальному перегреву сплава.
Технологические лайфхаки для стабильности процесса
Варьируйте скорость погружения и выгрузки металла. Быстрое вынимание крупногабаритной решетки «засасывает» холодный воздух в ванну, создавая турбулентность и теплопотери. Опытные операторы выдерживают паузу в 10–15 секунд перед подъемом, чтобы цинк мог стабилизироваться. И не забывайте про правильный уровень расплава — при низком зеркале теплоотдача от стенок резко падает.
Следите за чистотой ванны. Накопление цинковой золы на поверхности действует как теплоизолятор, мешая электротермическим датчикам адекватно считывать температуру расплава. Регулярное удаление штейна (вручную или автоматическим шлакоудалителем) не только улучшает качество покрытия, но и восстанавливает честную картину тепловых полей. Инвестируйте в качественные погружные насосы для перемешивания — это выравнивает температуру по всему объему ванны за минуты, а не часы.
Ключевые параметры термостабилизации расплавленного цинка
| Параметр / Характеристика | Значение / Описание | Комментарий |
|---|---|---|
| Рабочий температурный диапазон | 445–455 °C | Ниже — вязкость, плохое смачивание; выше — шлакообразование и испарение |
| Критическое отклонение | 10–15 °C от рабочих 450 °C | Приводит к перерасходу металла, окалине, браку покрытия |
| Скорость диффузии Fe-Zn | Неллинейно растёт при перегреве | Ускоряется рост интерметаллидных слоёв (дельта и зета-фазы) |
| Тип нагрева — газовые горелки | Прямое пламя, импульсный режим (вкл/выкл несколько раз в минуту) | Высокая скорость нагрева, риск локального перегрева |
| Тип нагрева — электрические ТЭНы | Погружные или радиационные, каскадное управление, буфер 15–20% | Точность, но инертность — не компенсируют резкое охлаждение |
| Тип нагрева — индукционные каналы | Постоянное перемешивание расплава | Лучшая однородность «зеркала» ванны |
| Метод контроля — термопары | Погружные, в чехлах из нержавейки или карбида кремния | Точечный контроль, подвержены солевому налёту |
| Метод контроля — пирометры | Бесконтактное снятие показаний с поверхности | Выявление «холодных зон» без контакта с агрессивной средой |
| Метод контроля — тепловизоры | ИК-съёмка внешней стороны стенок | Полная картина тепловых полей, выявление прогаров футеровки |
| Автоматика | ПЛК + ПИД-регулирование, дублирование датчиков (2–3 зоны) | Снижение мощности при выходе за допустимые пределы |
| Потери тепла через зеркало ванны | До 30% через излучение | Закрывающиеся крышки, флюсовые шарики |
| Падение температуры при загрузке деталей | Локально на 20–30 °C, восстановление за 20–30 мин | Требуется точный расчёт теплового импульса автоматикой |
| Влияние золы и штейна | Накопление действует как теплоизолятор | Искажает показания датчиков, требует регулярного удаления |
| Рекомендуемая пауза перед подъёмом деталей | 10–15 секунд | Стабилизация расплава, снижение турбулентности и теплопотерь |
| КПД при рециркуляции дымовых газов | Выше 70% | Подогрев воздуха для горелок, снижение скачков температуры |
Частые вопросы о поддержании стабильной температуры расплавленного цинка
Какие способы нагрева цинковальной ванны обеспечивают наилучшую стабильность температуры?
Нагрев ведется газовыми горелками, электрическими ТЭНами и индукционными каналами. Электрические нагреватели и индукторы обеспечивают большую точность и равномерное перемешивание расплава, тогда как газовые горелки дают высокую скорость, но риск локального перегрева.
Как автоматика удерживает температуру в заданном диапазоне 445–455 °C?
Используется замкнутый контур регулирования на программируемом логическом контроллере (ПЛК). Термопары передают сигнал, ПЛК сравнивает его с уставкой и управляет клапанами газа или тиристорами ТЭНов по ПИД-закону, что исключает перерегулирование. Также применяют дублирование датчиков в разных зонах ванны.
Какие ошибки эксплуатации чаще всего нарушают температурный режим ванны?
Самая частая ошибка — ручное снижение уставки при загрузке холодных деталей, что приводит к «перезреванию» цинка и росту шпигеля. Вторая — плохая теплоизоляция зеркала ванны и накопление золы, которая действует как теплоизолятор и искажает показания датчиков.
Как компенсировать резкое падение температуры при погружении холодной партии металла?
Автоматика должна заранее предусмотреть тепловой импульс. Практикуется плавная загрузка с паузами, а электрокотлы оснащают буферной мощностью 15–20% от номинала. Дополнительно используют перемешивание погружными насосами, чтобы выровнять температуру по объему за минуты.
Почему важен контроль теплопотерь с поверхности ванны?
Открытое зеркало ванны теряет до 30% тепла через излучение. Используют закрывающиеся крышки и флюсовые шарики, которые снижают конвективные потери. Также регулярный тепловизионный контроль стенок выявляет прогары футеровки, приводящие к «горячим пятнам».