Гидроочистка: физика процесса, о которой молчат учебники
Когда раскаленный слиток покидает печь, его поверхность представляет собой хаотичную смесь окалины — слоистого оксидного «панциря». Эта корка не просто эстетический дефект: при последующей прокатке она впрессовывается в металл, создавая риски брака. Вода здесь работает не как пассивный охладитель, а как ударный инструмент, использующий эффект парового взрыва. Струя под давлением 150–200 атмосфер врезается в раскаленную поверхность, мгновенно вскипает и создает микровзрывную волну, которая скалывает хрупкий оксидный слой миллиметровыми фрагментами.
Ключевой секрет кроется в температурном «контрасте». Окалина, разогретая до 1100°C, при контакте с холодной водой испытывает термический шок: верхний слой сжимается быстрее, чем нижний, что провоцирует растрескивание по границам зерен. Вода не просто смывает отслоившиеся частицы — она проникает в микротрещины, расширяется при нагреве и, словно клин, разрывает окисную пленку изнутри. Именно поэтому скорость и угол подачи струи рассчитываются так, чтобы создать «водяную подушку» и не допустить вторичного окисления обнаженного металла.
Инженерия струи: давление, вектор и угол атаки
Проектирование гидросбива — это не про «побольше воды», а про точную баллистику каждой капли. Расположение коллекторов выбирается с учетом того, что ширина факела должна перекрывать кромки слитка с запасом в 10–15%, иначе на краях останутся «островки» окалины. Угол наклона сопел к оси движения заготовки варьируется в пределах 15–20 градусов: этого достаточно, чтобы срезать окалину, но не создать эффект торможения, который «размажет» слиток по рольгангу.
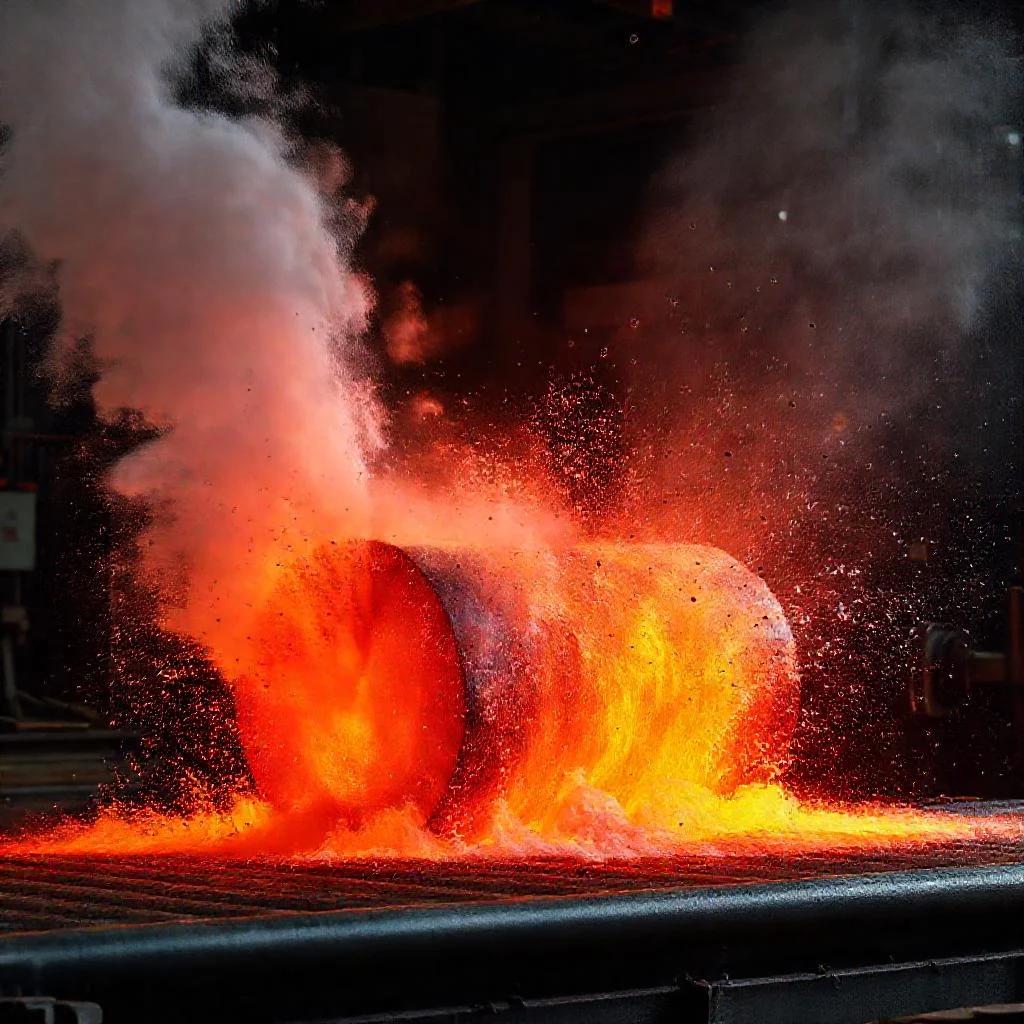
- Давление в системе — главный регулятор: для черновой очистки используют 120–140 бар, для финишной — до 200 бар;
- Диаметр сопла (3–5 мм) и дистанция до металла (100–150 мм) определяют плотность удара, а не только расход воды;
- Импульсный режим подачи позволяет экономить ресурс насосов, создавая частоту ударов, синхронизированную со скоростью прокатки.
Гидравлика здесь работает в связке с электроникой: система ЧПУ отслеживает скорость слитка и автоматически корректирует давление. Если заготовка ускоряется на 20%, насосы повышают мощность, чтобы удельная энергия удара осталась постоянной. Это исключает появление полосатого брака, когда окалина сбита то чисто, то с пропусками.
Водяная завеса против вторичной окалины
Сразу после сбива обнаженная поверхность становится каталитически активной: при контакте с кислородом воздуха на ней за доли секунды образуется тончайший слой ювенильной окалины. Чтобы предотвратить это, инженеры создают водяной «туман» — низконапорные форсунки, которые создают влажную пленку на поверхности. Эта пленка работает как изолирующий барьер, не давая кислороду добраться до горячего металла.
Интересный факт: подача воды на этой стадии идет через независимый контур с давлением всего 5–10 бар. Здесь вода не сбивает, а «омывает», снижая температуру поверхности на 80–120°C. Это экономит энергию последующей прокатки, но критически важно для сохранения микроструктуры металла — резкий перепад температур на этом этапе дал бы внутренние напряжения.
«Правильно настроенный гидросбив — это как ювелирная огранка: он убирает лишнее, не касаясь ценного. Ошибка в давлении на 10% превращает качественный прокат в утильсырье с волосными трещинами», — отмечают технологи стана горячей прокатки.
Экономика воды и энергии: как не «потопить» цех
Расход воды в современных станах достигает 10 000 м³/час, и это не просто технический параметр, а вопрос логистики. Поэтому гидросбив интегрируют в замкнутый цикл водоподготовки: оборотная вода проходит через отстойники, фильтры грубой и тонкой очистки, а затем возвращается в систему. Шлам от окалины (оксиды железа) перерабатывается в агломерат, который снова идет в доменную печь.
Энергоэффективность решается за счет частотных преобразователей на насосах: в моменты пауз между слитками мощность падает на 30%, а не работает вхолостую. Дополнительно внедряются алгоритмы прогнозирования — если система знает, что следующий слиток придет через 2 минуты, она заранее сбрасывает давление до минимума, избегая пиковых нагрузок на сеть.
Типичные ошибки и диагностика невидимого брака
Самый коварный дефект — «скрытая окалина», когда визуально поверхность чистая, а после первой клети прокатного стана всплывают темные включения. Причина кроется в кинематике струи: если скорость слитка больше 3 м/с, а частота вращения коллектора мала, вода «промахивается» по одним и тем же участкам. Решение — установка датчиков акустической эмиссии, которые улавливают характерный треск сбиваемой окалины и сигнализируют оператору о снижении эффективности.
Обслуживание системы — это борьба с зарастанием сопел накипью. Даже слой в 0,1 мм меняет форму факела, превращая веерную струю в игольчатую. На современных станах применяют самоочищающиеся форсунки с плавающими иглами, но классическое решение — контроль качества воды с добавлением ингибиторов минеральных отложений. Регулярная 6-часовая проверка профиля струи лазерным сканером позволяет выявить отклонение раньше, чем брак поступит на склад готовой продукции.
Технологические параметры гидроочистки горячих слитков: критический анализ
| Параметр | Черновая очистка | Финишная очистка | Вторичная защита (водяная завеса) | Критическое значение / последствие отклонения |
|---|---|---|---|---|
| Давление воды | 120–140 бар | до 200 бар | 5–10 бар | Ошибка на 10% — брак с волосными трещинами |
| Температура окалины | ~1100°C (в момент контакта с водой) | Термический шок: растрескивание по границам зерен | ||
| Диаметр сопла | 3–5 мм | Влияет на плотность удара, а не только расход воды | ||
| Дистанция до металла | 100–150 мм | Определяет удельную энергию удара | ||
| Угол наклона сопел | 15–20 градусов к оси движения | Меньше — срезает окалину; больше — торможение слитка | ||
| Перекрытие кромок факелом | Запас 10–15% ширины слитка | Иначе — «островки» окалины на краях | ||
| Скорость слитка | До 3 м/с (предел для стабильной очистки) | Выше — «промахи» струи, скрытая окалина | ||
| Снижение температуры при завесе | — | — | 80–120°C | Резкий перепад — внутренние напряжения металла |
| Расход воды (общий) | До 10 000 м³/час (замкнутый цикл) | Шлам перерабатывается в агломерат для доменной печи | ||
| Энергосбережение | Частотные преобразователи: пауза между слитками — сброс мощности на 30% | Алгоритмы прогнозирования снижают пиковые нагрузки | ||
| Контроль качества | Датчики акустической эмиссии + лазерный сканер профиля струи каждые 6 часов | Накипь 0,1 мм меняет форму факела (веер → игла) | ||
Ключевые вопросы о гидроочистке горячего слитка
Почему вода эффективно сбивает окалину, а не просто охлаждает металл?
Эффект основан на физике парового взрыва и термического шока. При контакте струи воды под давлением 150–200 атмосфер с раскаленной поверхностью (до 1100°C) происходит быстрое вскипание. Возникающая микровзрывная волна скалывает оксидный слой. Одновременно верхний слой окалины сжимается быстрее нижнего из-за разницы температур, что вызывает растрескивание. Вода проникает в микротрещины и, расширяясь при нагреве, разрывает пленку изнутри.
Какие параметры струи критически важны для качественного сбива окалины?
Ключевыми являются давление (для черновой очистки — 120–140 бар, для финишной — до 200 бар), угол наклона сопел к оси движения (15–20 градусов), диаметр сопла (3–5 мм) и дистанция до металла (100–150 мм). Также важна ширина факела, которая должна перекрывать кромки слитка с запасом 10–15%. Система ЧПУ автоматически корректирует давление в зависимости от скорости движения заготовки, чтобы удельная энергия удара оставалась постоянной.
Как предотвратить образование вторичной окалины сразу после гидроочистки?
Для защиты обнаженной поверхности создается водяной «туман» — низконапорные форсунки с давлением всего 5–10 бар. Они создают влажную пленку, которая служит изолирующим барьером, не позволяя кислороду воздуха контактировать с горячим металлом. Эта пленка также снижает температуру поверхности на 80–120°C, что важно для сохранения микроструктуры и предотвращения внутренних напряжений.
Какие существуют способы диагностики скрытых дефектов после сбива окалины?
Скрытая окалина может проявиться только после первой клети прокатного стана. Для ее выявления используются датчики акустической эмиссии, которые улавливают характерный треск сбиваемой окалины и сигнализируют о снижении эффективности. Также применяется лазерный сканер для регулярной проверки профиля струи — это помогает выявить отклонения в работе форсунок до того, как брак попадет на склад.
Как решается проблема зарастания сопел накипью и перерасхода воды?
Проблема накипи решается несколькими способами: использованием самоочищающихся форсунок с плавающими иглами, контролем качества воды и добавлением ингибиторов минеральных отложений. Также проводится регулярная 6-часовая проверка профиля струи. Для экономии воды и энергии система интегрируется в замкнутый цикл водоподготовки с отстойниками и фильтрами, а частотные преобразователи на насосах снижают мощность в паузах между слитками на 30%.