Точки опоры: почему смазка тяжелых грохотов — это наука
Тяжелый грохот — это не просто машина, а сложная колебательная система, работающая в режиме постоянного стресса. Каждый цикл вибрации, каждый удар дробимой породы передается через подшипниковые узлы, которые являются единственной точкой контакта между подвижной рамой и неподвижным основанием. Именно здесь, в зоне трения, решается судьба оборудования: правильно подобранный смазочный материал увеличивает межремонтный интервал в разы, а ошибка в выборе консистенции приводит к перегреву и заклиниванию вала.
В отличие от стационарных механизмов, грохот создает высокочастотные ударные нагрузки, которые выдавливают обычную смазку из зоны контакта. Поэтому здесь не работают универсальные решения: требуется комбинация высокой липкости, стойкости к сдвигу и способности восстанавливать защитную пленку за микросекунды. Инженеры часто забывают, что подшипник на грохоте работает как насос — при каждом обороте он затягивает свежую смазку, а старая должна беспрепятственно вытесняться через уплотнения, иначе возникает избыточное давление.
Типы смазочных материалов: от литиевых до синтетических
Практика показывает, что для тяжелых грохотов оптимальны пластичные смазки с базовым маслом вязкостью от 150 до 220 сСт при 40°C. Литиевые комплексы доминируют благодаря отличной механической стабильности и водостойкости, но на высокоскоростных моделях с частотой колебаний выше 16 Гц они могут терять структуру. В таких случаях на помощь приходят синтетические составы на полиальфаолефинах, которые сохраняют текучесть даже при -40°C на открытых площадках.
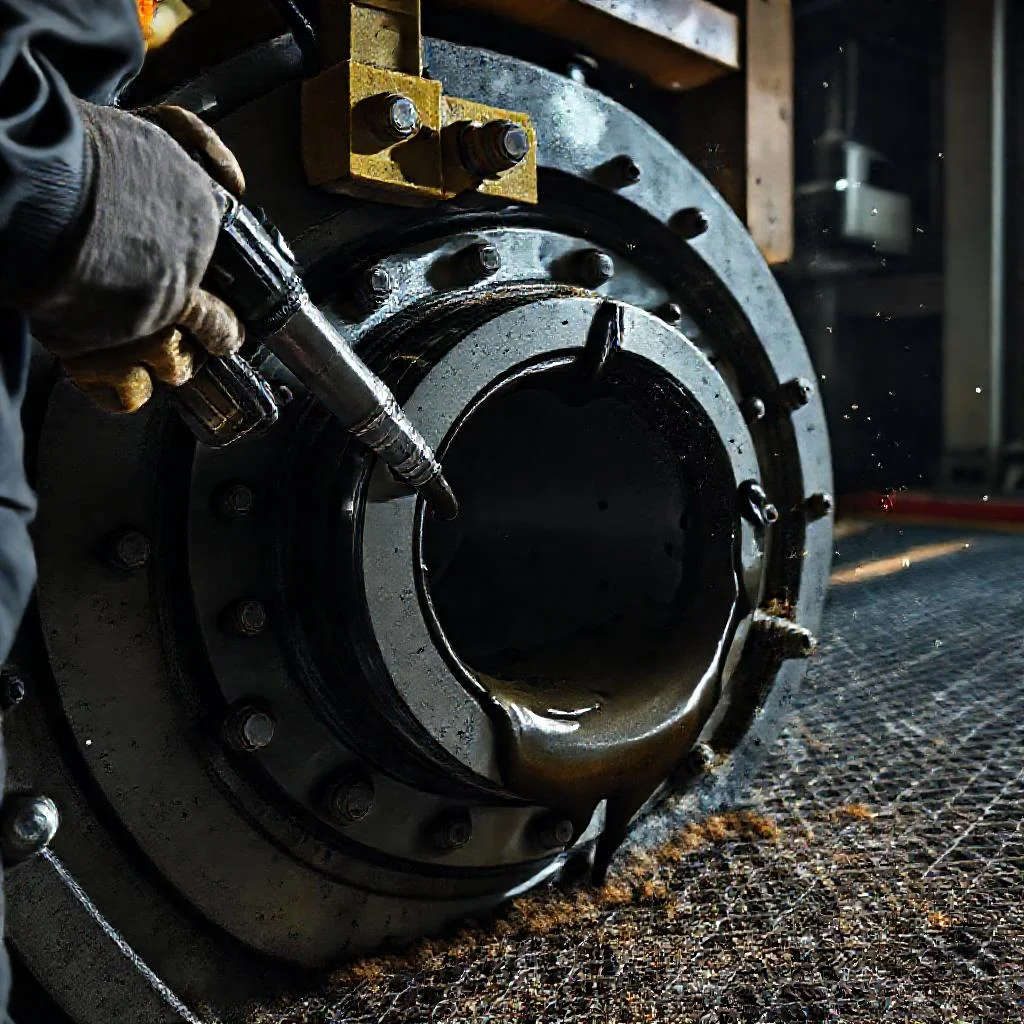
Особое внимание стоит уделить загустителю: кальциевые смазки дешевле, но быстро вымываются в присутствии шламовой воды, а сульфонат кальция нового поколения обеспечивает самовосстанавливающийся слой, который противостоит абразивным частицам. Для грохотов, работающих с мокрым грохочением, рекомендуется использовать материалы с маркировкой EP (extreme pressure) — они содержат серу и фосфор, которые создают на металле прочную химическую пленку при точечных нагрузках.
Схема нанесения: сколько, куда и почему
Критическая ошибка — переполнение подшипникового узла на 100%. В вибрационном механизме смазка должна заполнять не более 30-40% свободного объема камеры. Если заложить больше, смазка начнет активно перемешиваться, нагреваться и вытекать через манжеты, оставляя подшипник без защиты в самый ответственный момент. Профессионалы используют правило: на каждые 10 см диаметра вала — не более 15-20 граммов свежей смазки при каждой подкачке.
Способ подачи различается: для первичных грохотов с крупными узлами применяют централизованные системы с дозирующими клапанами, обеспечивающими подачу через каждые 2-4 часа работы. Для вторичных и третичных машин чаще используют ручные пресс-масленки, но тогда критически важно соблюдать интервал — не реже одного раза в смену. Ниже приведен базовый регламент для среднестатистического тяжелого грохота:
- Проверка уровня и состояния смазки в главных подшипниках — каждые 8 часов работы.
- Полная замена смазочного материала в вибраторе — через каждые 500 моточасов или при повышении температуры корпуса выше 80°C.
- Промывка узла низковязким маслом перед сменой состава — обязательно, особенно при переходе с литиевой на сульфонатную смазку.
- Контроль состояния уплотнений — еженедельно, так как порванная манжета гарантированно приводит к абразивному износу за 48 часов.
Методика смазывания вибраторов и подшипниковых опор
Техника нанесения столь же важна, как и сам материал. Никогда не закачивайте смазку в нагретый узел, работающий в данный момент — вы рискуете создать зону повышенного давления, которая выдавит манжету. Остановите грохот, дождитесь остывания корпуса до температуры окружающей среды, и только затем вводите свежую порцию, проворачивая ротор вручную на 2-3 оборота для равномерного распределения.
Для двухъярусных грохотов с последовательным расположением опор — вектор подачи важен: начинайте с верхнего яруса, так как через вибрационную раму смазка частично перетекает вниз. При использовании автоматических станций смазки настройте давление на 30-40 бар, но следите, чтобы пиковые значения не превышали 70 бар на холодном оборудовании — это верный признак забитого канала или изношенного подшипника.
Диагностика состояния узлов трения по косвенным признакам
Смазка выступает не только защитником, но и индикатором здоровья механизма. Научитесь читать следы на вытекшей консистенции: если смазка имеет темно-коричневый цвет с металлическим блеском и запахом гари, это указывает на микропроскальзывание роликов или начало износа сепаратора. Молочный оттенок появляется при попадании воды — такую смазку нужно немедленно менять, даже если интервал не подошел, иначе эмульсия разъест дорожку качения.
Важнейший диагностический параметр — температура. Используйте пирометр или термопрокладки на корпусе подшипника: при стабильном режиме вибрации разница температур между соседними опорами не должна превышать 5°C. Если одна точка регулярно теплее на 15-20°C, это сигнал о недостаточном количестве смазки именно в этом узле, либо о дефекте монтажа. Регулярный анализ лабораторной пробы смазки на содержание частиц железа позволяет предсказать отказ за 200-300 часов до фактической поломки.
«Хороший грохот живет не по календарю, а по вибрации сердца своих подшипников. Мудрый механик всегда слушает ушами, нюхает носом, а не доверяет только графикам обслуживания».
Технологический регламент смазывания узлов трения тяжелых грохотов
| Параметр / Узел | Главные подшипники вибратора | Подшипниковые опоры рамы | Направляющие и шарниры |
|---|---|---|---|
| Тип смазки | Пластичная EP (сульфонат кальция или литиевый комплекс) с базовым маслом 150–220 сСт при 40°C | Литиевый комплекс с EP-присадками (сера/фосфор) | Синтетика на ПАО (полиальфаолефинах) для низких температур (до -40°C) |
| Объем заполнения | 30–40% свободного объема камеры (не более 15–20 г на каждые 10 см диаметра вала) | 30–40% объема корпуса, не более 20 г на узел при подкачке | Не более 50% объема — для подвижных соединений |
| Способ подачи | Централизованная система с дозирующими клапанами (давление 30–40 бар, пик — до 70 бар) | Ручная пресс-масленка (при интервале не реже 1 раза в смену) | Ручной шприц или централизованная станция при автоматизации |
| Периодичность контроля | Каждые 8 часов работы — проверка уровня и состояния | Ежесменно — визуальный осмотр, еженедельно — проверка уплотнений | Ежесменно — контроль подтеков и состояния манжет |
| Полная замена | Каждые 500 моточасов или при нагреве корпуса выше 80°C | Каждые 500 моточасов или по результатам анализа проб | Каждые 500 моточасов или при наличии абразивных частиц |
| Промывка | Обязательна низковязким маслом перед сменой состава (особенно литий → сульфонат) | Только при переходе на другой тип загустителя | Не требуется, достаточно полной выработки старой смазки |
| Температурный контроль | Разница температур между соседними опорами — не более 5°C; превышение на 15–20°C — сигнал недостатка смазки | Пирометр или термопрокладки — еженедельно | Визуальный контроль нагрева при тактильной проверке |
| Диагностика состояния | Темно-коричневый цвет с металлическим блеском и запахом гари — микропроскальзывание роликов; молочный оттенок — попадание воды (немедленная замена) | Анализ проб на содержание частиц железа — каждые 200–300 часов до прогнозируемого отказа | Следы абразива на вытекшей смазке — износ уплотнений или зазор в шарнире |
| Особые условия работы | Мокрое грохочение — использовать смазки EP с повышенной водостойкостью; избегать переполнения для исключения выдавливания манжет | При частоте колебаний выше 16 Гц — переходить на синтетические ПАО-составы | Для открытых площадок — сохранять текучесть при низких температурах |
Ключевые вопросы по смазке тяжелых грохотов
1. Какие типы смазочных материалов подходят для тяжелых грохотов?
Для тяжелых грохотов оптимальны пластичные смазки с базовым маслом вязкостью 150–220 сСт при 40°C. Литиевые комплексы — стандартное решение благодаря механической стабильности и водостойкости. Для высокоскоростных моделей (частота колебаний выше 16 Гц) лучше использовать синтетические составы на полиальфаолефинах, сохраняющие текучесть при низких температурах. При работе с мокрым грохочением применяют смазки на сульфонате кальция (самовосстанавливающийся слой) и составы с маркировкой EP (противозадирные присадки).
2. Сколько смазки нужно закладывать в подшипниковый узел вибратора?
Критически важно не переполнять узел. Смазка должна заполнять не более 30–40% свободного объема камеры. При переполнении материал нагревается, вытекает через манжеты, оставляя подшипник без защиты. Практическое правило: на каждые 10 см диаметра вала — не более 15–20 граммов свежей смазки за одну подкачку (при ручном способе).
3. Как часто проводится полная замена смазки в главных подшипниках грохота?
Полную замену смазочного материала в вибраторе следует проводить через каждые 500 моточасов работы. Внеплановую замену необходимо сделать, если температура корпуса подшипника превысила 80°C. Также смазку меняют немедленно при появлении молочного оттенка (попадание воды) или темно-коричневого цвета с металлическим блеском и запахом гари (износ).
4. Какие существуют способы подачи смазки на узлы трения грохота?
Применяются два основных способа: централизованные системы с дозирующими клапанами (для первичных грохотов с крупными узлами) — подача каждые 2–4 часа работы; и ручные пресс-масленки (для вторичных и третичных машин) — не реже одного раза в смену. Для двухъярусных грохотов подачу начинают с верхнего яруса. При автоматических станциях давление настраивают на 30–40 бар, пиковые значения не должны превышать 70 бар.
5. Как правильно наносить свежую смазку в подшипники виброгрохота?
Запрещается закачивать смазку в нагретый работающий узел. Необходимо остановить грохот, дождаться остывания корпуса до температуры окружающей среды. После введения свежей порции нужно провернуть ротор вручную на 2–3 оборота для равномерного распределения материала. Также важно перед сменой типа смазки промыть узел низковязким маслом (например, при переходе с литиевой на сульфонатную смазку).