Физика процесса: почему металл течёт, а не ломается
Представьте себе пластилиновый столбик: если давить на него сверху, он расплющится в лепёшку. А если тянуть за концы — он начнёт утоньшаться и удлиняться. С металлом происходит то же самое, но с поправкой на кристаллическую решётку. Короткая толстая заготовка — это слиток или сортовой прокат с большим поперечным сечением и минимальной длиной. Чтобы превратить его в пруток длиной в десятки метров, нужно заставить атомы скользить по плоскостям сдвига, не разрушая целостность материала.
Ключевую роль здесь играет температура. При нагреве выше температуры рекристаллизации (обычно 0,6–0,8 от температуры плавления) металл становится пластичным, а его внутренние напряжения — управляемыми. В этом состоянии заготовка способна выдержать огромные деформации без трещин. Но это не слепой нагрев: важно соблюсти тепловой режим, иначе перегрев приведёт к росту зерна и хрупкости, а недогрев — к перенаклёпу и разрыву.
Ковка и прессование: искусство управляемого сжатия
Самый древний, но до сих пор эффективный способ — свободная ковка на молотах или гидравлических прессах. Боёк давит на заготовку сверху, а оператор или манипулятор поворачивает её вокруг оси. Каждый удар уменьшает толщину, заставляя металл течь в продольном направлении. Именно так куют поковки для валов и осей: из короткой болванки получается вытянутая деталь с заданными механическими свойствами. Волокна металла при этом выстраиваются вдоль оси, что резко повышает прочность на изгиб и кручение.
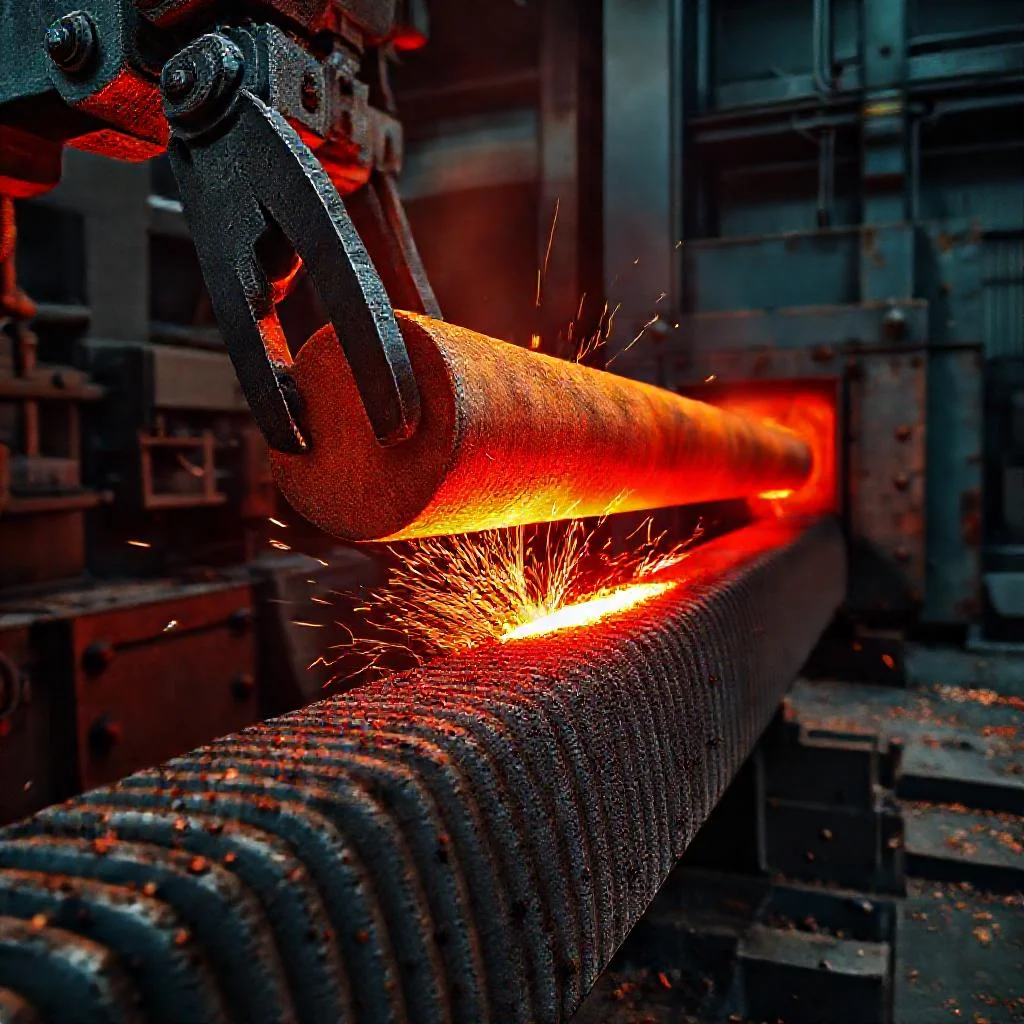
Более продвинутый варианта — радиальная ковка. Четыре бойка (или больше) сжимают заготовку одновременно с четырёх сторон. Это не просто давит, а «выжимает» металл вперёд, как зубную пасту из тюбика. Подача заготовки в зону деформации происходит непрерывно, и на выходе получается пруток с точной геометрией и без внутренних полостей. При этом достигается высокая степень проработки структуры, что особенно важно для нержавеющих и жаропрочных сталей.
Горячая прокатка: конвейер для тонких и длинных профилей
Если нужно получить километры прутка с минимальными затратами, в дело вступает непрерывный стан горячей прокатки. Заготовка, нагретая до ковочной температуры, проходит через ряд клетей с вращающимися валками. Каждая пара валков уменьшает сечение и увеличивает длину. Этот процесс похож на раскатывание теста скалкой, только вместо дерева — калёная сталь, а вместо стола — рольганг длиной в сотни метров. За 30–60 секунд квадратная заготовка 150×150 мм превращается в круглый пруток диаметром 20 мм и длиной свыше 120 метров.
Главный секрет успешной прокатки — правильный калибр валков. Система ручьёв (овал-круг, ромб-квадрат) рассчитывается так, чтобы металл равномерно обжимался без переполнения калибра и образования заусенцев. Скорость вращения валков должна строго соответствовать скорости выхода полосы, иначе произойдёт либо растяжение с утонением, либо сжатие с утолщением. Современные автоматизированные станы контролируют этот процесс с точностью до миллиметра, поэтому пруток получается прямым и с минимальными допусками.
«Металл — это живой материал. Он помнит всё: как его грели, как давили и с какой скоростью вытягивали. Задача технолога — не сломать его характер, а сделать его характером изделия».
Волочение: холодная правка и точность микрона
После горячей прокатки поверхность прутка покрыта окалиной, а допуски оставляют желать лучшего. Для калиброванных прутков, идущих в машиностроение, применяют волочение — протяжку заготовки через коническую фильеру (волоку). Перед этим пруток травят в кислоте, промывают и наносят смазку. Затем передний конец заостряют (заковывают) и зажимают в клещи волочильного стана. Тянущая сила протягивает металл через отверстие фильеры, диаметр которого меньше исходного сечения, в результате чего пруток становится длиннее и точнее по размеру.
Это холодная деформация, поэтому металл упрочняется (наклёпывается), повышая твёрдость и предел текучести. Если требования к пластичности сохраняются, применяют промежуточные и финишные отжиги. Скорость волочения варьируется от 5 до 300 метров в минуту, а обжатие за один проход редко превышает 25–35%. Иначе пруток порвётся. Именно поэтому в производстве получают не сразу конечный диаметр, а проходят цепочку постепенно уменьшающихся фильер.
Что важно учитывать: от нагрева до контроля геометрии
Процесс вытяжки не терпит мелочей. Ошибки на любом этапе превращают дорогую сталь в брак. Например, неравномерный нагрев заготовки — центр остаётся холодным, а края перегреваются. При деформации это даст «бочку» и расслоение. Недостаточная вытяжка на прессе или стане приводит к грубой волокнистой структуре, а перегрев, наоборот, к крупнозернистой и вязкой — такой пруток легко гнётся, но теряет упругость.
Контроль ведётся не только по размерам, но и по качеству поверхности и внутренней макроструктуре. Для ответственных деталей (например, шатунов или коленвалов) обязательно ультразвуковое и вихретоковое исследование. Современные линии оснащаются лазерными измерителями, которые в реальном времени фиксируют диаметр, овальность и прогиб. От готового производства требуется не просто «длинный пруток», а стабильность свойств по всей длине — если где-то скрытая трещина, она проявится при механической обработке и разрушит деталь.
- Температурный коридор: от 950 до 1250°C в зависимости от марки стали (для горячей деформации).
- Скорость деформации: до 5 м/с для прокатки, до 0,3 м/с для волочения.
- Тип оборудования: молоты (ударное воздействие), прессы (плавное сжатие), станы (непрерывный процесс).
- Материал фильер: твердый сплав (ВК8) или синтетический алмаз для тонких диаметров.
Итогом всех этих технологий становится пруток, который можно резать на мерные длины, гнуть, штамповать или использовать как заготовку для последующей холодной высадки. Понимание физики процесса и контроль на каждом шаге — вот гарантия того, что металл не просто удлинится, а приобретёт правильную внутреннюю структуру и честно отработает свой ресурс в механизме.
Сравнительный анализ методов превращения заготовки в длинный пруток
| Параметр | Свободная ковка | Радиальная ковка | Горячая прокатка | Волочение |
|---|---|---|---|---|
| Тип деформации | Ударное сжатие (молоты) или плавное сжатие (прессы) | Непрерывное сжатие с 4+ сторон одновременно | Непрерывный обжим вращающимися валками | Холодная протяжка через коническую фильеру |
| Температура процесса | Выше температуры рекристаллизации (0,6–0,8 от температуры плавления) | Выше температуры рекристаллизации (ковочная температура) | Нагрев до ковочной температуры (950–1250°C в зависимости от марки стали) | Холодная деформация (без нагрева) |
| Скорость деформации | Дискретная (удар за ударом) | Непрерывная подача в зону деформации | До 5 м/с | От 5 до 300 м/мин (до 0,3 м/с) |
| Типичный результат | Поковки для валов и осей с заданными механическими свойствами | Пруток с точной геометрией, без внутренних полостей | Круглый пруток Ø20 мм длиной свыше 120 м из квадратной заготовки 150×150 мм за 30–60 сек | Калиброванные прутки с высокой точностью размеров (микроны) |
| Основное оборудование | Молоты, гидравлические прессы, манипуляторы | Радиально-ковочные машины с 4+ бойками | Непрерывный стан с несколькими клетями валков | Волочильный стан с фильерой (волокой) |
| Материал инструмента | Стальные бойки | Стальные бойки (4+ шт.) | Калёная сталь (валки с калибрами: овал-круг, ромб-квадрат) | Твёрдый сплав (ВК8) или синтетический алмаз для тонких диаметров |
| Структура металла | Волокна выстраиваются вдоль оси — повышается прочность на изгиб и кручение | Высокая степень проработки структуры (важно для нержавеющих и жаропрочных сталей) | Равномерный обжим без переполнения калибра и заусенцев; автоматический контроль точности до мм | Упрочнение (наклёп): повышаются твёрдость и предел текучести; для пластичности нужен отжиг |
| Обжатие за проход | Зависит от силы удара/давления | Непрерывное обжатие | Расчёт по системе калибров | Редко превышает 25–35% (иначе пруток порвётся) |
| Особые требования и риски | Поворот заготовки вокруг оси; неравномерный нагрев даёт «бочку» и расслоение | Непрерывная подача и точная геометрия | Скорость валков должна строго соответствовать скорости выхода полосы; контроль диаметра, овальности, прогиба лазером | Предварительное травление, промывка, смазка; заострение переднего конца; возможен разрыв при превышении обжатия |
| Финальный контроль | Проверка размеров и макроструктуры | УЗК и вихретоковый контроль для ответственных деталей | Лазерные измерители в реальном времени; УЗК и вихретоковый контроль | Точность до микрона; проверка поверхности и внутренней структуры |
| Область применения | Валы, оси, поковки | Прутки из нержавеющих и жаропрочных сталей | Массовое производство прутка (километры) для дальнейшей переработки | Калиброванные прутки для машиностроения (шатуны, коленвалы) |
Ключевые вопросы о вытяжке заготовок
Почему металл при вытяжке не ломается, а течёт?
При нагреве выше температуры рекристаллизации (0,6–0,8 от температуры плавления) металл становится пластичным. Атомы начинают скользить по плоскостям сдвига, сохраняя целостность материала. Если нагрев недостаточный, возникает перенаклёп и разрыв, если перегрев — рост зерна и хрупкость.
В чём разница между ковкой и горячей прокаткой?
Ковка — это дискретное воздействие: молот или пресс обжимает заготовку порциями, поворачивая её вокруг оси, что даёт волокна вдоль оси и высокую прочность. Прокатка — непрерывный процесс: заготовка проходит через ряд вращающихся валков, которые уменьшают сечение и увеличивают длину, как раскатывание теста. Прокатка быстрее и дешевле для массового производства.
Зачем после горячей прокатки нужна холодная обработка?
После горячей прокатки поверхность покрыта окалиной, а допуски неточные. Волочение через фильеру позволяет получить калиброванный пруток с высокой точностью диаметра и гладкой поверхностью. При этом холодная деформация упрочняет металл (наклёп), повышая твёрдость, но снижая пластичность, поэтому при необходимости применяют отжиг.
Какие параметры критичны для получения качественного прутка?
Главные — температурный коридор (950–1250°C для горячей деформации), скорость деформации (до 5 м/с при прокатке, до 0,3 м/с при волочении) и правильный калибр инструмента. Неравномерный нагрев даёт «бочку» и расслоение, а неправильная скорость валков — растяжение или утолщение металла.
Сколько времени занимает превращение заготовки в длинный пруток?
На непрерывном стане горячей прокатки квадратная заготовка 150×150 мм превращается в круглый пруток диаметром 20 мм и длиной свыше 120 метров за 30–60 секунд. При волочении скорость составляет от 5 до 300 метров в минуту, а обжатие за один проход не превышает 25–35%, поэтому требуется несколько проходов.