Физика процесса: почему «мягкий» металл ведёт себя агрессивно
Налипание алюминия на прессовый инструмент — это не просто дефект поверхности, а сложный трибологический процесс, запускаемый на микроуровне. Мягкий алюминий, особенно сплавы серий 1xxx, 3xxx и 6xxx, обладает высокой адгезионной активностью. При высоких температурах и давлении, которые возникают в зоне деформации, оксидная плёнка на поверхности заготовки разрушается, и обнажается чистый, химически активный металл. Он моментально «схватывается» с материалом матрицы или пуансона, образуя прочную металлическую связь.
Ключевая коварность заключается в том, что налипший слой не остаётся статичным. Он постоянно обновляется: частицы алюминия отрываются от заготовки, прилипают к инструменту, затем частично срываются потоком металла и снова налипают. Этот цикл напоминает работу «липучки» на атомарном уровне. Инструмент при этом работает не с чистым алюминием, а с алюминием, трущимся о собственный налипший слой, что резко меняет коэффициент трения и тепловые потоки в очаге деформации.
Критический фактор температуры и скорости деформации
Температура — главный катализатор налипания. Когда температура поверхности инструмента превышает 400–450°C, прочность адгезионного соединения резко возрастает, а смазочная плёнка начинает выгорать. Алюминий, размягчаясь, начинает вести себя как вязкая жидкость, которая «впечатывается» в микронеровности прессового инструмента. Чем выше скорость прессования, тем меньше времени у смазки остаётся на формирование устойчивого разделительного слоя, что провоцирует точечные задиры и последующее лавинообразное налипание.
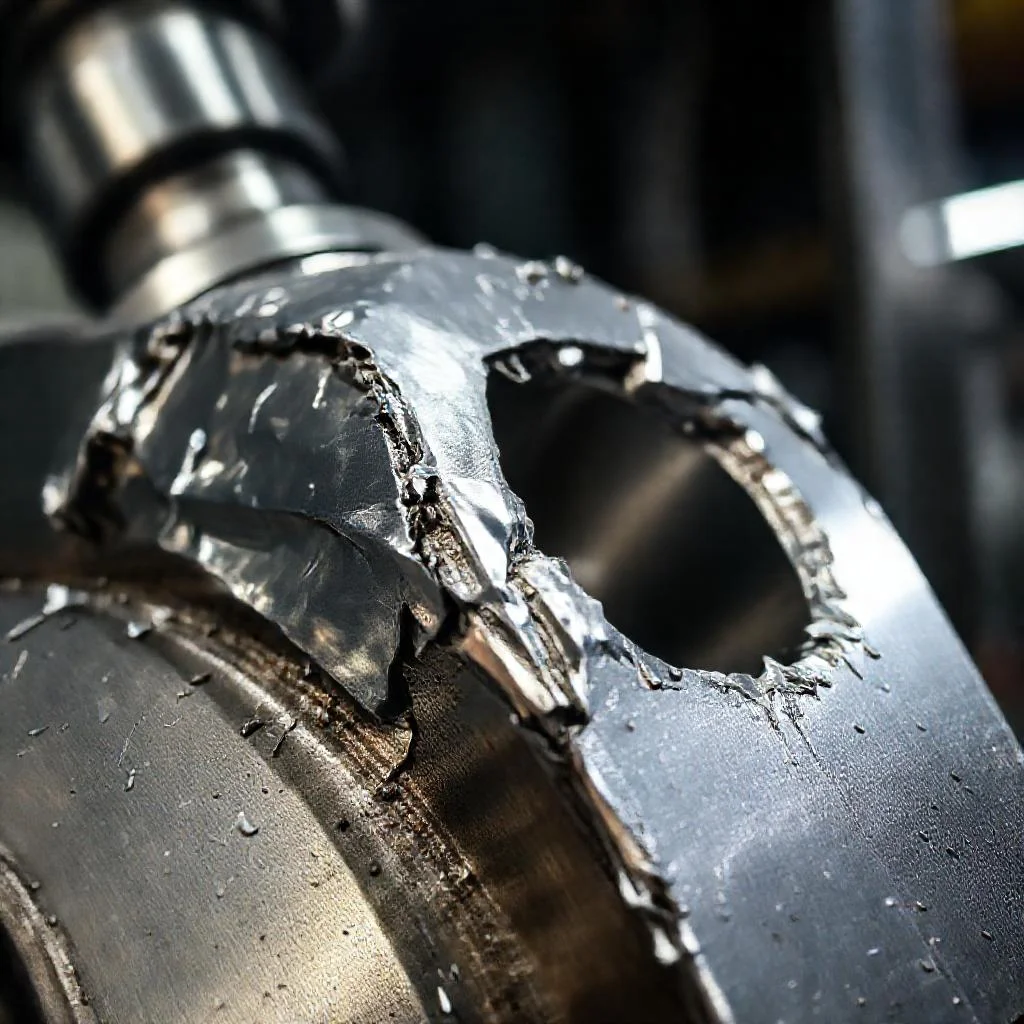
Важно понимать, что локальный перегрев в зоне контакта часто выше, чем средняя температура, показываемая датчиками. В микрообъёмах, где происходит пластическая деформация, температура может скачкообразно подниматься на 100–150°C выше номинальной. Именно эти «горячие точки» становятся центрами кристаллизации налипшего металла. Поэтому контроль термического баланса — это не просто вопрос охлаждения, а вопрос управления адгезией на границе раздела сред.
Геометрия инструмента и качество его поверхности
Состояние поверхности прессового инструмента играет роль спускового крючка. Идеально отполированная матрица (шероховатость Ra 0.1–0.2 мкм) снижает риск налипания, так как уменьшает площадь механического зацепления. Однако на практике после первых циклов полировка теряется, появляются микротрещины и риски, которые работают как «якоря» для мягкого алюминия. Металл затекает в эти дефекты, заклинивается там, и вытащить его оттуда без механического воздействия практически невозможно.
Геометрия калибрующего пояска и угол захода металла также критичны. Неоптимальный угол создаёт зоны застоя, где скорость течения металла близка к нулю. В таких карманах давление падает, но температура остаётся высокой, что создаёт идеальные условия для диффузионной сварки алюминия с инструментом. Именно поэтому так важно проектировать инструмент с учётом минимизации мёртвых зон и обеспечения постоянного скольжения заготовки по всей поверхности.
Влияние смазки и химии сплава
Смазка — это единственный барьер, который мы можем контролировать в реальном времени. Качественная технологическая смазка должна не просто снижать трение, а образовывать прочную хемосорбированную плёнку, которая выдерживает пиковые нагрузки. Когда смазка подобрана неверно или её количество недостаточно, происходит сухое трение, и алюминий гарантированно «приваривается» к инструменту. Состав самой смазки также влияет: например, наличие активных жирных кислот способствует пассивации поверхности, снижая адгезию.
Химический состав прессуемого сплава тоже вносит свои коррективы. Примеси магния, кремния или железа могут либо увеличивать, либо уменьшать склонность к налипанию. Например, эвтектические выделения кремния действуют как абразив, сдирающий оксидную плёнку, а магний повышает активность металла. Подбор инструментального материала (например, использование сталей с азотированием или H13 с улучшенной обработкой) позволяет снизить химическое сродство, но не исключает проблему полностью.
«Налипание алюминия — это не случайная поломка, а сигнал о том, что система «сплав-смазка-инструмент» потеряла равновесие. Инженер, который научился слышать этот сигнал, управляет процессом прессования, а не борется с его последствиями».
Практические методы борьбы с налипанием
Устранение дефекта требует системного подхода, а не разовых мер. Начните с аудита температурного режима и проверки эффективности охлаждения. Регулярный контроль состояния рабочей поверхности и своевременная перешлифовка инструмента — база, без которой любая другая мера будет малоэффективной. Важно также следить за качеством подготовки заготовки: удаление влаги и загрязнений с поверхности слитка перед нагревом снижает риск парообразования, которое разрушает смазочный слой.
На практике хорошо работают следующие методы профилактики:
- Использование специализированных разделительных покрытий на инструменте (нитрид титана, борирование) для снижения сцепления.
- Применение ступенчатого подогрева инструмента для стабилизации теплового поля.
- Оптимизация скорости прессования на начальном этапе для формирования равномерного смазочного слоя.
- Периодическая очистка инструмента от остатков налипшего металла с последующей обязательной полировкой.
Каждый случай налипания уникален, и стандартные решения могут не сработать. Например, увеличение количества смазки иногда даёт обратный эффект, так как создаёт гидравлический удар в зоне калибрования. Поэтому метод проб и ошибок с фиксацией параметров — это не роскошь, а необходимость для тех, кто работает с мягкими сплавами на высоких скоростях.
Диагностика проблемы: как отличить причину от следствия
Прежде чем менять технологию, стоит проанализировать характер налипания. Если очаг расположен на входе в матрицу — это признак недостаточной смазки или неправильного угла захода. Если налипание локализовано на калибрующем пояске — проблема в температурном перегреве или износе инструмента. Кольцевое налипание по всему периметру указывает на химическое взаимодействие сплава и материала матрицы, что потребует смены материала или его обработки.
Грамотный подход — вести журнал отказов, фиксируя температуру, давление, скорость и состояние инструмента в момент обнаружения дефекта. Сопоставив эти данные, можно выявить корреляцию, которая укажет на первопричину. Помните, что налипание — это всегда вторичный признак. Первичной причиной является либо нарушение теплового баланса, либо деградация поверхности инструмента, либо ошибка в расчёте режимов. Устранив корень, вы гарантированно избавитесь от налипания и продлите ресурс дорогостоящей оснастки.
Комплексный анализ причин налипания алюминия на прессовый инструмент
| Фактор / Причина | Механизм воздействия | Критические параметры | Признаки / последствия | Методы борьбы / решения |
|---|---|---|---|---|
| Высокая адгезионная активность мягкого алюминия (сплавы 1xxx, 3xxx, 6xxx) |
Разрушение оксидной плёнки при высоких температуре и давлении; обнажение чистого химически активного металла, который «схватывается» с материалом инструмента, образуя прочную металлическую связь. | Температура > 400–450°C; высокое давление в зоне деформации | Образование прочного адгезионного соединения; налипший слой постоянно обновляется («эффект липучки») | Использование разделительных покрытий (нитрид титана, борирование); контроль химического сродства материалов |
| Температурный перегрев (критический фактор) | При превышении температуры инструмента 400–450°C прочность адгезии резко возрастает, смазка выгорает, алюминий размягчается и «впечатывается» в микронеровности. | Локальный перегрев в зоне контакта на 100–150°C выше номинальной температуры; скорость прессования | Точечные задиры; лавинообразное налипание; «горячие точки» становятся центрами кристаллизации налипшего металла | Ступенчатый подогрев инструмента; оптимизация скорости прессования; контроль термического баланса |
| Высокая скорость деформации | При высокой скорости прессования у смазки недостаточно времени для формирования устойчивого разделительного слоя, что провоцирует сухое трение. | Скорость прессования (особенно на начальном этапе) | Точечные задиры; разрушение смазочной плёнки; увеличение коэффициента трения | Оптимизация скорости на начальном этапе для формирования равномерного смазочного слоя |
| Деградация поверхности инструмента | Потеря полировки после первых циклов; появление микротрещин и рисок, которые работают как «якоря» для мягкого алюминия — металл затекает в дефекты и заклинивается. | Идеальная шероховатость Ra 0.1–0.2 мкм; состояние рабочей поверхности | Механическое зацепление алюминия; невозможность удалить налипший металл без механического воздействия | Регулярный контроль состояния поверхности; своевременная перешлифовка; периодическая очистка с полировкой |
| Неоптимальная геометрия инструмента | Неоптимальный угол захода и геометрия калибрующего пояска создают зоны застоя, где скорость течения металла близка к нулю, давление падает, а температура остаётся высокой — идеальные условия для диффузионной сварки. | Угол захода металла; геометрия калибрующего пояска; наличие «мёртвых зон» | Локальное налипание на входе или калибрующем пояске; кольцевое налипание по периметру | Проектирование инструмента с минимизацией мёртвых зон; обеспечение постоянного скольжения заготовки |
| Недостаточная или некачественная смазка | Смазка — единственный контролируемый барьер. При недостатке смазки или её неверном подборе происходит сухое трение, и алюминий «приваривается» к инструменту. | Количество смазки; состав (наличие активных жирных кислот); устойчивость к пиковым нагрузкам | Сухое трение; гарантированное «приваривание»; гидравлический удар при избытке смазки | Подбор смазки с хемосорбированной плёнкой; контроль количества; учёт состава сплава |
| Химический состав прессуемого сплава | Примеси магния повышают активность металла; эвтектические выделения кремния действуют как абразив, сдирающий оксидную плёнку; железо и кремний меняют склонность к налипанию. | Содержание Mg, Si, Fe; тип сплава | Повышенная химическая активность; увеличение адгезии; абразивное воздействие | Подбор инструментального материала (азотирование, H13 с улучшенной обработкой); учёт химии сплава |
| Нарушение подготовки заготовки | Влага и загрязнения на поверхности слитка перед нагревом вызывают парообразование, которое разрушает смазочный слой. | Влажность; чистота поверхности слитка | Разрушение смазочного слоя; увеличение риска налипания | Удаление влаги и загрязнений перед нагревом; контроль подготовки заготовки |
Ключевые вопросы о причинах налипания алюминия на инструмент
Почему алюминий прилипает к прессовому инструменту на микроуровне?
При высоких температурах и давлении оксидная плёнка на поверхности алюминиевой заготовки разрушается, обнажая чистый химически активный металл. Он образует прочную металлическую связь с материалом матрицы или пуансона. Налипший слой постоянно обновляется: частицы отрываются, снова прилипают и частично срываются потоком металла, что напоминает работу «липучки» на атомарном уровне.
Как температура влияет на налипание алюминия?
Температура является главным катализатором. Когда поверхность инструмента превышает 400–450°C, адгезионное соединение усиливается, а смазка выгорает. Алюминий размягчается и «впечатывается» в микронеровности. Локальные «горячие точки» могут превышать номинальную температуру на 100–150°C, становясь центрами кристаллизации налипшего металла.
Как геометрия и состояние поверхности инструмента провоцируют дефект?
Микротрещины, риски и потеря полировки (Ra выше 0.2 мкм) работают как «якоря» — алюминий затекает и заклинивается в дефектах. Неоптимальный угол захода металла создаёт зоны застоя, где скорость течения близка к нулю, но температура остаётся высокой. Это создаёт идеальные условия для диффузионной сварки алюминия с инструментом.
Почему не всегда помогает увеличение количества смазки?
Увеличение смазки иногда даёт обратный эффект — создаёт гидравлический удар в зоне калибрования. Смазка должна не просто снижать трение, а образовывать хемосорбированную плёнку, выдерживающую пиковые нагрузки. Наличие активных жирных кислот в составе способствует пассивации поверхности и снижает адгезию.
Как отличить причину налипания от его следствия?
Локализация дефекта указывает на первопричину. Налипание на входе в матрицу — недостаток смазки или неверный угол захода. На калибрующем пояске — перегрев или износ. Кольцевое налипание — химическое взаимодействие сплава и материала матрицы. Первичной причиной всегда является нарушение теплового баланса, деградация поверхности или ошибка в режимах.