Анатомия дефекта: почему рваная кромка — это не просто косметика
Когда горячая полоса сходит с моталки, оператор первым делом смотрит не на зеркальный блеск, а на боковые грани. Рваная кромка — это не царапина и не вмятина, а микроразрывы металла, которые при последующей холодной прокатке превращаются в полноценный брак. Металлурги знают: такой дефект — это крик о помощи всего технологического тракта, от нагревательной печи до клетей чистовой группы.
Природа возникновения кроется в неравномерности распределения напряжений. Когда передний и задний концы раската испытывают разные температуры и скорости деформации, металл начинает «течь» непредсказуемо. Это приводит к тому, что в зоне кромки появляются микротрещины, которые под давлением валков разрастаются в зубчатые разрывы.
Температурный дисбаланс: главный провокатор разрушения
Представьте себе пластилин: если тянуть его за холодный край, он рвется с рваным неровным следом. Горячий металл ведет себя аналогично. Когда температура кромки полосы падает ниже допустимого предела (обычно 950°C для низкоуглеродистых сталей), прочность материала в этой зоне резко возрастает, а пластичность — падает. Валки продолжают давить, а металл не может равномерно деформироваться — отсюда и разрывы.
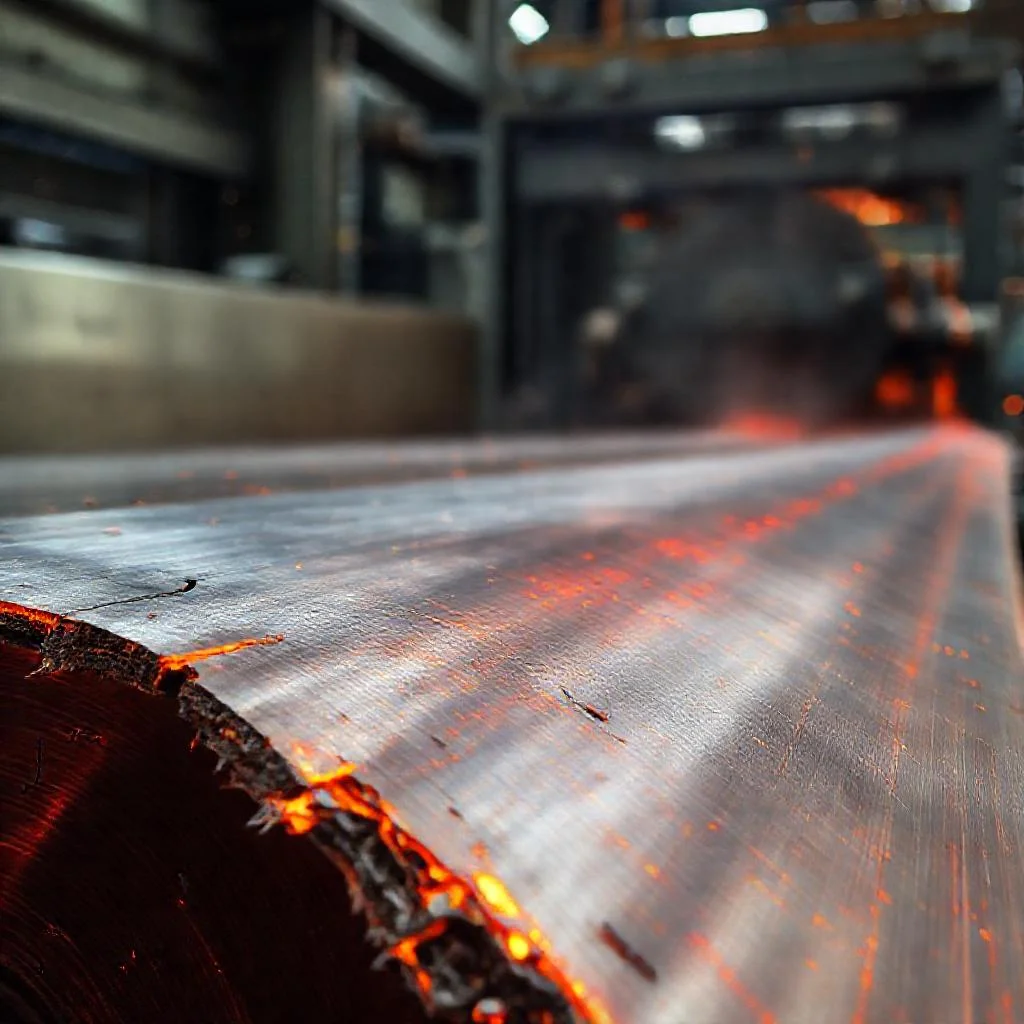
Особенно остро проблема проявляется при прокатке тонких полос (менее 2 мм). Чем тоньше раскат, тем быстрее остывают кромки из-за увеличенной площади теплоотдачи. При этом центральная часть сохраняет высокую температуру, создавая градиент, который буквально «разрезает» кромку на микрофрагменты.
- Переохлаждение боковых граней из-за длительной паузы между черновой и чистовой группами клетей
- Несимметричный разогрев сляба в методической печи — одна сторона всегда горячее
- Чрезмерное охлаждение водой из-за неотрегулированных форсунок гидросбива окалины
- Недостаточная компенсация теплопотерь на рольганге при транспортировке
Инструмент и технология: когда металл «кусает» сам себя
Износ валков — это тихий убийца здоровой кромки. Когда рабочая поверхность валка теряет свою цилиндрическую форму и приобретает бочкообразный профиль, давление перераспределяется неравномерно. Металл в центре сжимается сильнее, чем по краям, создавая растягивающие напряжения, которые вырывают куски металла из кромочной зоны. Каждый миллиметр выработки валка увеличивает вероятность образования рванины экспоненциально.
Не менее важен и профиль самой полосы на входе в клеть. Если раскат входит с выраженным утолщением по кромкам (так называемый «язык»), то в процессе обжатия эти утолщения выдавливаются в стороны, создавая локальные перенапряжения. Правильная настройка натяжения между клетями и корректный расчет калибровки валков позволяют минимизировать этот негативный эффект.
Химический состав и металлургическая наследственность
Не стоит списывать со счетов и «генетику» стали. Повышенное содержание серы и фосфора (более 0.025%) провоцирует образование легкоплавких эвтектик по границам зерен. Эти включения при температурах прокатки становятся жидкими и разрушают связи между кристаллами. Кромка, как самая напряженная зона, реагирует на это первой — появляются характерные надрывы с серым налетом в месте излома.
А вот алюминий и никель действуют как защитники. Они измельчают зерно и повышают вязкость стали, что позволяет кромке «переживать» пиковые нагрузки без разрушения. Именно поэтому для ответственных марок стали, где недопустима даже микронеровность кромки, требовательные заказчики прописывают жесткие допуски по содержанию легирующих элементов в ТУ.
«Рваная кромка — это диагноз не одного узла, а всей технологической цепочки. Пока вы лечите симптом, болезнь прогрессирует в соседнем переделе. Только системный анализ температурных полей, состояния валков и химии сплава дает устойчивый результат».
Практические рекомендации: как убрать дефект и не потерять прибыль
Первое, что следует сделать на стане — провести видеометрию кромки в динамике. Современные системы с тепловизорами способны зафиксировать момент зарождения микроразрыва за 2-3 метра до чистовой клети. Это дает оператору время скорректировать скорость или температуру подката, не останавливая производство. Промедление в этом вопросе оборачивается не только браком, но и простоем всего агрегата.
Вторым эшелоном обороны станет оптимизация режимов обжатия. Переход на «мягкие» схемы с равномерным распределением деформации по проходам снижает пиковые нагрузки. Дополнительно рекомендуется ввести контроль зазора между кромко-фрезерным станком и чистовой группой, чтобы исключить накопление наклепа. Внедрение этих мер, как показывает практика, уменьшает количество брака по рваной кромке на 70% уже в течение первого месяца.
Причины образования рваной кромки на краях горячей полосы: сводный анализ
| Категория причины | Конкретный фактор | Механизм возникновения / Условия проявления | Последствия / Характерные признаки |
|---|---|---|---|
| Температурный дисбаланс | Переохлаждение боковых граней | Длительная пауза между черновой и чистовой группами клетей | Падение пластичности, рост прочности в зоне кромки (ниже 950°C для низкоуглеродистых сталей), градиент температур «разрезает» кромку на микрофрагменты |
| Несимметричный разогрев сляба | Одна сторона сляба в методической печи всегда горячее другой | ||
| Чрезмерное охлаждение водой | Неотрегулированные форсунки гидросбива окалины | ||
| Недостаточная компенсация теплопотерь | Потери на рольганге при транспортировке | ||
| Инструмент и технология | Износ валков (бочкообразный профиль) | Потеря цилиндрической формы рабочей поверхности валка, неравномерное перераспределение давления (центр сжимается сильнее) | Растягивающие напряжения вырывают куски металла из кромочной зоны; каждый миллиметр выработки валка экспоненциально увеличивает вероятность рванины |
| Неправильный профиль полосы («язык») | Вход раската с выраженным утолщением по кромкам; выдавливание утолщений в стороны при обжатии | Локальные перенапряжения в кромке | |
| Химический состав | Повышенное содержание серы и фосфора (более 0.025%) | Образование легкоплавких эвтектик по границам зерен, которые становятся жидкими при температурах прокатки | Разрушение связей между кристаллами; надрывы с серым налетом в месте излома |
| Содержание алюминия и никеля | Измельчение зерна, повышение вязкости стали | Защита кромки (способность «переживать» пиковые нагрузки без разрушения) | |
| Особенности прокатки | Тонкие полосы (менее 2 мм) | Увеличенная площадь теплоотдачи — быстрые потери температуры на кромках | Кромка остывает быстрее центральной части, усиливая температурный градиент |
| Неравномерность распределения напряжений | Разные температуры и скорости деформации на переднем и заднем концах раската — металл «течет» непредсказуемо | Зарождение микротрещин в зоне кромки, разрастание под давлением валков в зубчатые разрывы |
Частые вопросы о причинах образования рваной кромки
Почему перепад температуры вызывает рваную кромку?
Когда температура кромки падает ниже допустимого предела (например, 950°C для низкоуглеродистых сталей), пластичность металла в этой зоне снижается, а прочность возрастает. Валки продолжают давить, но металл не может равномерно деформироваться — возникают микротрещины, которые разрастаются в зубчатые разрывы.
Как износ валков влияет на образование дефекта кромки?
Износ валков приводит к бочкообразному профилю рабочей поверхности. Давление перераспределяется неравномерно — металл в центре сжимается сильнее, чем по краям, создавая растягивающие напряжения. Это вырывает куски металла из кромочной зоны, причем каждый миллиметр выработки валка экспоненциально увеличивает риск дефекта.
Какой химический состав стали провоцирует рваную кромку?
Повышенное содержание серы и фосфора (более 0.025%) образует легкоплавкие эвтектики по границам зерен, которые при температурах прокатки разрушают межкристаллические связи. Кромка как самая напряженная зона реагирует первой — появляются надрывы с серым налетом. Алюминий и никель, наоборот, защищают металл, измельчая зерно и повышая вязкость.
Почему тонкие полосы более подвержены рваной кромке?
Чем тоньше раскат (менее 2 мм), тем быстрее остывают кромки из-за увеличенной площади теплоотдачи. Центральная часть сохраняет высокую температуру, создавая сильный градиент температур, который буквально «разрезает» кромку на микрофрагменты при деформации.
Как форма полосы на входе в клеть влияет на дефект?
Если раскат входит с утолщением по кромкам — так называемым «языком», — при обжатии эти утолщения выдавливаются в стороны, создавая локальные перенапряжения. Правильная настройка натяжения между клетями и корректный расчет калибровки валков позволяют минимизировать этот эффект.