Физика тонкого материала: почему полоса не stays flat
Когда мы говорим о тонкой полосе — будь то металлическая лента, полимерная пленка или тканевая тесьма — образование складок почти всегда является результатом внутреннего напряжения, превышающего критический предел устойчивости. Представьте себе линейку: если сжать её с торцов, она не останется идеально прямой, а изогнется вбок, потому что так системе энергетически выгоднее сбросить накопленное давление. Именно этот принцип бифуркации (потери устойчивости) лежит в основе всех деформаций.
Ключевой фактор здесь — соотношение толщины и ширины. Чем тоньше и шире полоса, тем меньше её жёсткость на изгиб и тем легче возникают локальные зоны перепада напряжений. В профессиональной среде это называют «эффектом мембраны»: материал сопротивляется растяжению, но почти не сопротивляется изгибу, поэтому малейшая неравномерность натяжения провоцирует потерю плоскостности.
Температурный градиент и деформация: скрытый враг
Одна из самых частых причин, которую недооценивают на производстве, — неравномерное охлаждение или нагрев. Если полоса движется через технологический участок, где одна её кромка горячее другой, возникает градиент температур. В зоне с более высокой температурой материал расширяется, и, так как соседние волокна его «держат», возникают сжимающие напряжения, которые мгновенно превращают ровную поверхность в гофру.
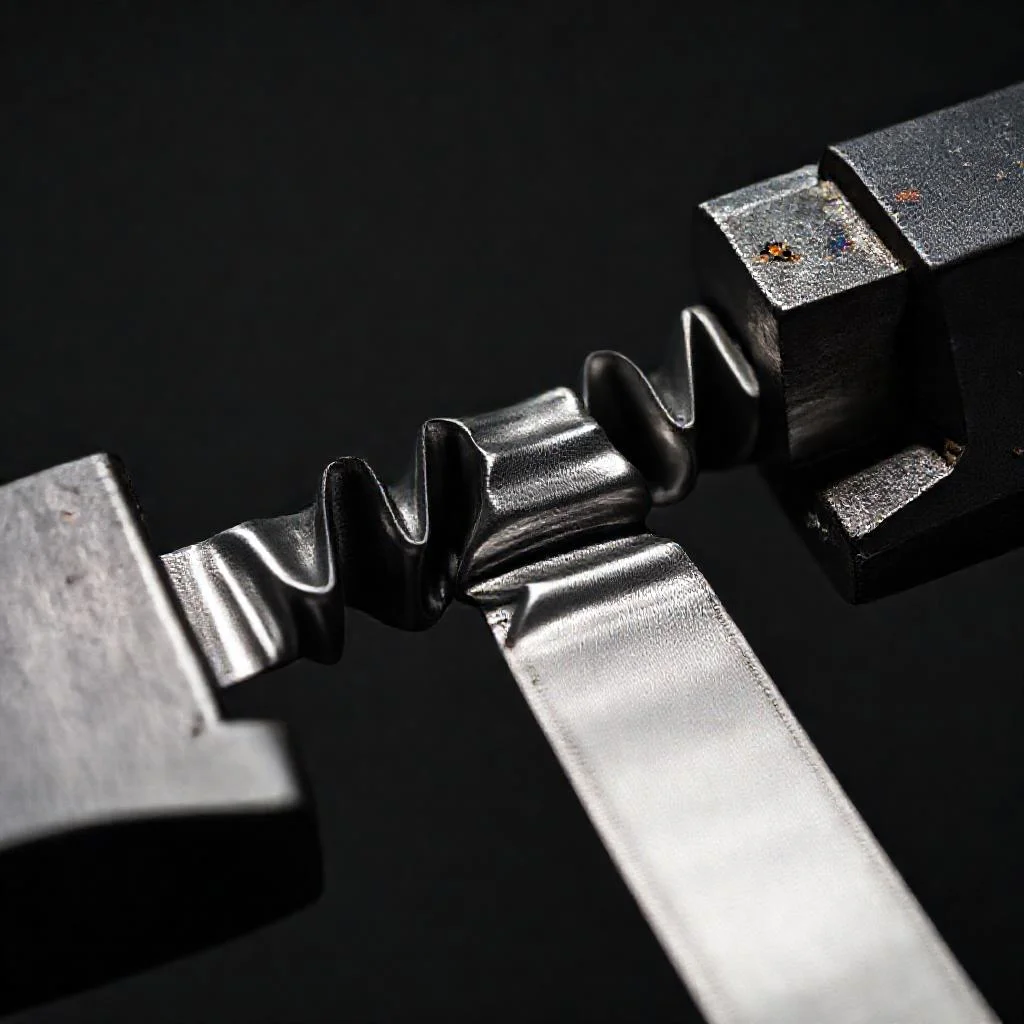
Особенно ярко этот эффект виден при сварке или резке: после остывания шов тянет на себя прилегающие участки, создавая характерные «волны» вдоль кромки. Для инженеров это означает необходимость контроля скорости подачи и температуры по всей ширине ленты, иначе даже идеально откалиброванное оборудование не спасет от брака.
Механические факторы: натяжение, ролики и перекосы
Технологическая оснастка часто сама является источником проблемы. Несоосность валков или непараллельность роликов создает эффект «перекоса»: одна сторона полосы натягивается сильнее, другая провисает. В момент прохождения через зазор давление распределяется неравномерно, и полоса начинает «гулять», образуя складки там, где напряжение максимально сконцентрировано.
- Разница скоростей вращения приводных и неприводных роликов — вызывает микрорастяжения и последующий выброс материала в виде волн.
- Радиус изгиба меньше допустимого — приводит к пластической деформации наружного слоя и образованию гофры на внутренней стороне.
- Зазоры в направляющих — позволяют полосе отклоняться от осевой линии, создавая неравномерное боковое усилие.
Важно понимать, что механика редко работает в одиночку. Чаще всего мы видим комбинированный дефект: изначальное смещение кромки усиливается температурным фактором, а затем фиксируется пластической деформацией. Поэтому диагностика всегда должна начинаться с проверки геометрии стана и заканчиваться анализом тепловых полей.
Любая складка — это не просто дефект поверхности, а застывшая история о том, как внутренние напряжения искали выход и выбрали самый энергетически лёгкий путь.
Свойства материала: анизотропия и остаточные напряжения
Нельзя игнорировать и природу самого сырья. Листовой прокат, композитные ленты или многослойные пленки обладают анизотропией — разные физико-механические свойства вдоль и поперек прокатки. Если при штамповке или намотке усилие приложено перпендикулярно направлению волокон, вероятность образования складок возрастает в разы. Это связано с тем, что поперечная жёсткость обычно ниже, чем продольная.
Отдельная тема — остаточные напряжения, заложенные ещё на этапе литья или экструзии. Полоса, которая выглядит идеально ровной в рулоне, может «вскрыться» складками при размотке. Происходит это потому, что внешние слои рулона сжаты, а внутренние растянуты; при снятии внешнего давления система перераспределяет энергию, и материал ищет новое равновесное положение. Именно поэтому рекомендуется выдерживать рулоны перед обработкой или использовать специальные разматыватели с регулируемым натяжением.
Практические методы устранения и профилактики
Решение проблемы всегда начинается с уменьшения коэффициента трения в зоне контакта. Установка роликов с полиуретановым покрытием или использование воздушной подушки (для пленочных материалов) снижает риск микро-задиров, которые становятся триггерами складкообразования. Второй шаг — внедрение системы автоматического контроля плоскостности, которая реагирует на изменение профиля в реальном времени и корректирует усилие прижима.
Для металлургов эффективным приёмом считается правка растяжением с перегибом: полосу протягивают через серию чередующихся изгибов под натяжением, что позволяет выровнять кристаллическую решётку. В случае с полимерами — термостабилизация: медленный нагрев до температуры стеклования и охлаждение под нагрузкой снимает внутренние пики напряжений. Главное правило остаётся неизменным: не допускать состояния, когда напряжение локально превышает предел текучести материала.
Ключевые параметры и методы контроля складкообразования
| Фактор / Причина | Физическая суть | Типичные материалы | Инженерный параметр контроля | Метод устранения / профилактики |
|---|---|---|---|---|
| Соотношение толщины и ширины (эффект мембраны) | Чем тоньше и шире полоса, тем ниже жёсткость на изгиб, малейшая неравномерность натяжения провоцирует потерю плоскостности | Металлическая лента, полимерная плёнка, тканевая тесьма | Соотношение толщины к ширине; жёсткость на изгиб | Контроль натяжения по всей ширине, исключение локальных перепадов |
| Температурный градиент (неравномерный нагрев/охлаждение) | В зоне с высокой температурой материал расширяется, соседние волокна создают сжимающие напряжения — поверхность гофрируется | Металлы при сварке/резке, полимеры при экструзии | Разница температур между кромками; скорость подачи | Контроль температуры по всей ширине ленты, оптимизация скорости охлаждения |
| Механика: несоосность валков | Непараллельность роликов создаёт перекос — одна сторона натянута сильнее, другая провисает, полоса «гуляет» | Все тонкие полосы при прокатке/обработке | Параллельность осей, соосность роликов | Регулярная проверка геометрии стана, юстировка оборудования |
| Механика: разница скоростей вращения | Микрорастяжения от приводных и неприводных роликов → выброс материала волнами | Длинномерные полосы в линиях обработки | Синхронизация скоростей вращения роликов | Использование сервоприводов с обратной связью |
| Механика: радиус изгиба | Изгиб меньше допустимого → пластическая деформация наружного слоя, гофра на внутренней стороне | Металлические ленты, композиты | Минимальный радиус изгиба относительно толщины | Соблюдение технологических радиусов, направляющие ролики большего диаметра |
| Механика: зазоры в направляющих | Полоса отклоняется от осевой линии, возникает неравномерное боковое усилие | Все полосы при транспортировке | Величина бокового зазора | Регулировка направляющих, центрирующие устройства |
| Анизотропия материала | Разные свойства вдоль/поперёк прокатки; поперечная жёсткость ниже, при усилии поперёк волокон — складки | Листовой прокат, композитные ленты, многослойные плёнки | Направление приложения усилия относительно волокон | Учёт направления проката при штамповке/намотке |
| Остаточные напряжения | Внешние слои рулона сжаты, внутренние растянуты; при размотке система перераспределяет энергию — «вскрытие» складок | Рулоны металла, полимеров, композитов | Внутренние напряжения в материале | Выдержка рулонов перед обработкой, разматыватели с регулируемым натяжением |
| Комбинированный дефект (смещение кромки + температура + пластика) | Изначальное смещение усиливается температурным фактором, затем фиксируется пластической деформацией | Любые тонкие полосы в сложных техпроцессах | Комплексный анализ геометрии и тепловых полей | Диагностика от геометрии стана до анализа температурных полей |
Типичные вопросы о причинах складок на тонкой полосе
Почему неравномерный нагрев или охлаждение вызывает складки на тонкой полосе?
Неравномерный температурный градиент вызывает расширение материала в более горячей зоне, тогда как соседние волокна удерживают его. Это создает сжимающие напряжения, которые превышают устойчивость материала к изгибу, и полоса деформируется в гофру или волны.
Как механические факторы вроде несоосности роликов влияют на образование складок?
Несоосность валков или непараллельность роликов создает перекос натяжения: одна сторона полосы натягивается сильнее, другая провисает. При прохождении через зазор давление распределяется неравномерно, что ведет к локальной концентрации напряжения и образованию складок в этих зонах.
Какие свойства материала способствуют складкообразованию?
Анизотропия (разные свойства вдоль и поперек прокатки) снижает поперечную жесткость, что повышает вероятность складок при поперечном усилии. Остаточные напряжения от литья или экструзии могут «вскрываться» при размотке рулона, так как внешние слои сжаты, а внутренние растянуты, и система ищет новое равновесие.
Какое влияние оказывает соотношение толщины и ширины полосы?
Чем тоньше и шире полоса, тем меньше ее жесткость на изгиб. Материал сопротивляется растяжению, но почти не сопротивляется изгибу («эффект мембраны»), поэтому малейшая неравномерность натяжения провоцирует потерю плоскостности.
Какие практические методы предотвращают складки?
Снижение коэффициента трения в зоне контакта (полиуретановые ролики, воздушная подушка), контроль плоскостности в реальном времени, правка растяжением с перегибом для металлов и термостабилизация для полимеров. Главное правило — не допускать локального превышения предела текучести материала.