Анатомия дефекта: почему металл «цепляется» за режущую кромку
Представьте себе идеальный срез: зеркальная поверхность, строгая геометрия, ноль замечаний. Однако на практике даже у опытного мастера на торце трубы нередко появляется уплотненный, рваный наплыв металла — тот самый заусенец. Это не просто эстетический изъян, а сигнал о нарушении физики процесса резания. Когда режущий инструмент входит в металл, он не разрезает его, а скорее «выдавливает» стружку, и если баланс между скоростью, подачей и геометрией инструмента нарушен, часть деформированного металла не отделяется, а налипает на кромку.
Корень проблемы кроется в пластической деформации. Металл под давлением инструмента ведет себя как вязкая жидкость, стремясь обогнуть режущую кромку. Если зазор между инструментом и заготовкой минимален, а температура в зоне контакта растет, происходит эффект «наклепа». В результате край трубы не срезается, а обламывается, оставляя после себя рваный, зазубренный след, который впоследствии требует трудоемкой зачистки или фаски.
Геометрия инструмента и износ: главные провокаторы дефекта
Ни один профессиональный инструмент не работает вечно. По мере эксплуатации режущая кромка округляется, теряя свою исходную остроту. Затупленная кромка уже не в состоянии эффективно разъединять волокна металла, а начинает его «жевать» и мять. Это сравнимо с попыткой разрезать свежий батон тупым ножом: вы не получите ровный ломоть, а лишь сомнете мякиш. Точно так же и труба: вместо чистого реза получается смятый, деформированный торец с обильным гратом.
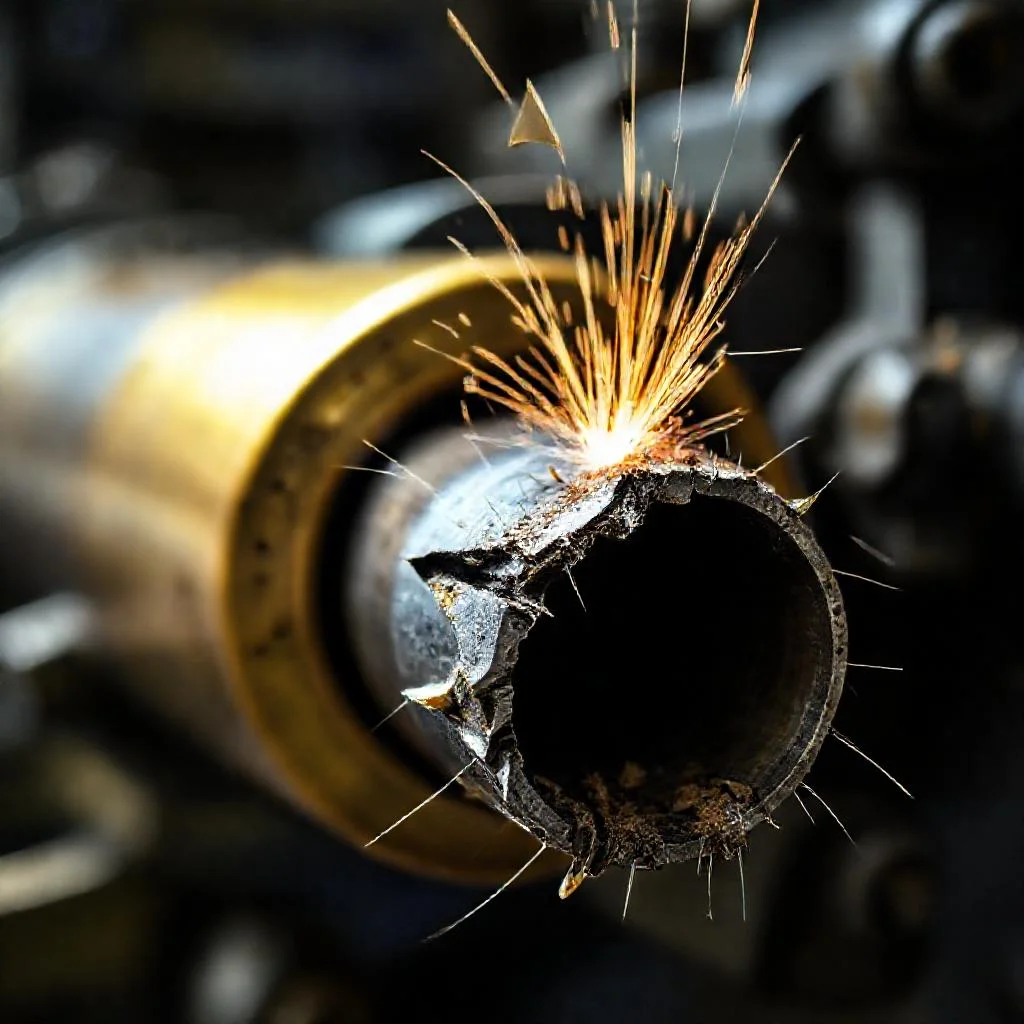
Кроме того, критически важны углы заточки и направление режущей пластины. Если задний угол инструмента слишком мал, происходит интенсивное трение корпуса о заготовку, что приводит к дополнительному нагреву и налипанию стружки на резец. Следите за состоянием оснастки: даже незначительный видимый износ или скол на пластине — это приговор для качественного реза. Замена изношенной пластины на новую в 90% случаев решает проблему образования грата без изменения режимов обработки.
Технологические режимы: скорость, подача и «золотая середина»
Скорость резания — это палка о двух концах. Слишком медленная подача приводит к тому, что резец не срезает стружку, а скользит по поверхности, вызывая трение и наклеп металла. В этом случае заусенец получается тонким, но очень твердым, и удалить его сложнее всего. Обратная ситуация — чрезмерная скорость — приводит к перегреву зоны резания, и металл в месте контакта становится пластичным, «размазывается» по торцу, образуя волнистый, рваный наплыв.
Опытный технолог действует по принципу подбора оптимального баланса. Идеальный процесс — когда стружка сходит равномерной спиралью без перегрева. Если вы видите, что стружка превращается в игольчатую пыль или, наоборот, в синюю ленту — это верный признак того, что вы вышли за пределы допустимых режимов. В таких условиях не стоит удивляться появлению заусенцев, скорее стоит удивляться тому, что труба еще не деформировалась по всей длине.
Физика процесса и свойства материала: мелочей не бывает
Не стоит списывать со счетов и сам материал. Нержавеющая сталь аустенитного класса, алюминий или медь ведут себя совершенно по-разному под режущим инструментом. Вязкие и мягкие металлы (медь, алюминий) имеют свойство «прилипать» к режущей кромке, образуя нарост. Этот нарост периодически срывается вместе с частицей основного металла, оставляя после себя характерный рваный дефект. Для таких материалов необходимы специальные покрытия на пластинах (например, TiN), снижающие адгезию.
Также важна фиксация заготовки. Любая вибрация или люфт в месте зажима трубы превращает процесс резания в хаотичное биение. Инструмент то углубляется в металл, то отскакивает от него, создавая эффект «отрывного» резания. Это гарантированный способ получить не только заусенцы, но и смятие торца. Проверьте, чтобы труба была надежно зафиксирована в патроне или прижиме, а сам станок стоял на устойчивом основании без вибраций.
Профилактика и контроль качества: как не допустить брака
Лучший способ борьбы с заусенцами — это их предотвращение. Возьмите за правило внедрять следующий регламент проверки перед началом каждой партии резки:
- Визуальный осмотр режущей кромки на предмет сколов и равномерного износа (используйте лупу при необходимости).
- Проверка геометрии зажимных губок и отсутствие люфта шпинделя станка.
- Контроль подачи СОЖ (смазочно-охлаждающей жидкости) непосредственно в зону резания — сухая резка всегда провоцирует образование грата.
- Тестовый рез на обрезке трубы с последующей проверкой торца на ощупь и визуально.
Если вы работаете на отрезном станке с абразивным кругом, помните, что диск также имеет свойство «засаливаться» при работе с вязкими металлами. В этом случае помогает периодическая правка круга или использование дисков с другим типом связки. Помните, что чистота реза — это не случайность, а результат системного подхода к настройке оборудования и подбору оснастки.
«Резка металла — это искусство управления деформацией. Тот, кто понимает природу пластичности, никогда не увидит заусенца на своем торце».
Инструментальные решения: когда стандарт не работает
Если вы перепробовали все настройки, но дефект не исчезает, стоит задуматься о смене технологии. В современной обработке существуют специализированные отрезные пластины с положительным передним углом, которые работают как нож, а не как скребок. Также эффективно использование двухступенчатой резки: сначала черновой проход с большой подачей для снятия основного объема, затем — чистовой проход с минимальной глубиной для получения идеальной кромки.
Альтернативой механической резке может стать лазерная или гидроабразивная резка, где физический контакт инструмента с материалом отсутствует. Однако это дорогое удовольствие, и для большинства производств оно нецелесообразно. Поэтому держите в арсенале качественный зенкер или фаскосниматель — зачистка торца вручную, хоть и трудоемка, но является гарантированным способом получения готового изделия, если избежать дефекта не удалось. Помните: вовремя выявленная проблема — это половина ее решения.
Ключевые факторы дефектообразования и способы их устранения
| Причина образования заусенцев | Механизм возникновения дефекта | Характерные признаки | Метод устранения / профилактики |
|---|---|---|---|
| 1. Износ и геометрия инструмента | |||
| Затупление режущей кромки | Округлившаяся кромка не разъединяет волокна, а «жует» и мнет металл, выдавливая его на торец | Смятый деформированный торец, обильный грат | Заменить изношенную пластину — в 90% случаев решает проблему |
| Малый задний угол инструмента | Интенсивное трение корпуса о заготовку, дополнительный нагрев и налипание стружки | Нагрев зоны резания, нарост на резце | Скорректировать углы заточки, проверить геометрию пластины |
| Сколы на режущей пластине | Неровная кромка «вырывает» частицы металла из тела трубы | Рваный, зазубренный след на торце | Визуальный осмотр с лупой перед каждой партией |
| 2. Технологические режимы резки | |||
| Слишком медленная подача | Резец скользит по поверхности, вызывая трение и наклеп металла | Тонкий, но очень твердый заусенец, сложный в удалении | Увеличить подачу до оптимального баланса (стружка — равномерной спиралью) |
| Чрезмерная скорость резания | Перегрев зоны контакта, металл становится пластичным и «размазывается» | Волнистый рваный наплыв, синяя стружка | Снизить скорость, контролировать цвет стружки (не допускать синей ленты) |
| Отсутствие / недостаток СОЖ | Сухая резка перегревает металл, провоцируя налипание грата | Перегрев, прилипание стружки к инструменту | Подавать СОЖ непосредственно в зону резания |
| 3. Свойства материала и физика процесса | |||
| Вязкие и мягкие металлы (медь, алюминий) | Металл «прилипает» к режущей кромке, образуя нарост, который срывается с частицей основного металла | Рваный дефект с вырванными частицами | Использовать пластины с покрытием (TiN), снижающим адгезию |
| Аустенитная нержавеющая сталь | Высокая пластичность и склонность к наклепу под давлением инструмента | Уплотненный рваный наплыв, эффект «наклепа» | Подбор оптимальных режимов, использование специализированных пластин |
| 4. Оборудование и оснастка | |||
| Люфт шпинделя или зажимных губок | Вибрация и биение трубы превращают рез в хаотичное «отрывное» резание | Заусенцы + смятие торца | Проверить и устранить люфт, надежно зафиксировать трубу в патроне |
| Вибрации станка / неустойчивое основание | Инструмент то углубляется, то отскакивает от металла | Неровный, рваный срез | Установить станок на устойчивое основание без вибраций |
| «Засаливание» абразивного круга на отрезном станке | Круг теряет режущую способность при работе с вязкими металлами | Перегрев, дефектный торец | Периодическая правка круга, использование дисков с другим типом связки |
Ключевые вопросы о происхождении заусенцев при резке труб
Почему затупленный инструмент способствует образованию заусенцев?
По мере износа режущая кромка округляется и теряет остроту. Вместо чистого разреза волокон металла она начинает «мять» и «жевать» материал. Это увеличивает пластическую деформацию и приводит к тому, что металл не отделяется, а налипает на торец трубы, образуя рваный грат.
Как скорость резания и подача влияют на появление заусенцев?
Критичен баланс. При слишком медленной подаче резец скользит, вызывая наклеп и создавая тонкий, но твердый заусенец. При чрезмерной скорости зона резания перегревается, металл становится слишком пластичным и «размазывается», образуя волнистый наплыв. Правильный режим характеризуется равномерным сходом стружки без перегрева.
Почему вязкие металлы (медь, алюминий) чаще дают заусенцы?
Мягкие и вязкие материалы, такие как медь или алюминий, обладают высокой адгезией. Они склонны «прилипать» к режущей кромке, формируя нарост, который периодически срывается, вырывая частицы основного металла и оставляя рваный дефект на торце трубы.
Как вибрация заготовки влияет на качество реза?
Любой люфт или вибрация при зажиме трубы превращают резание в хаотичное биение. Инструмент то входит в металл, то отскакивает, создавая эффект «отрывного» резания. Это гарантирует не только появление заусенцев, но и смятие торца, что усугубляет дефект.
Какие профилактические меры помогают избежать заусенцев?
Регулярный осмотр режущей кромки на износ и сколы, проверка зажимных губок на люфт, обязательное использование СОЖ (смазочно-охлаждающей жидкости) для снижения трения и нагрева. Важно проводить тестовый рез перед началом партии и использовать специализированные пластины с положительным передним углом.