Электрохимия на поверхности: почему «боковушки» сдают первыми
Когда мы говорим об износе электродов, привыкли винить центральную зону — туда, где бьёт основная искра или идёт рабочий ток. Но любой опытный технолог скажет вам: деградация начинается именно с кромок и боковых граней. Это зона «пограничного контроля», где физика и химия работают в самом агрессивном режиме, а процессы окисления протекают в десятки раз быстрее, чем в центре.
Причина кроется в неравномерном распределении потенциала и тока по площади. На периферии плотность тока часто выше из-за краевых эффектов, а доступ кислорода и влаги — максимален. Именно здесь формируются очаги локального перегрева, которые запускают цепную реакцию образования оксидных плёнок. Если вовремя не заметить этот процесс, перегрев приведёт к необратимой эрозии и потере геометрии детали.
Термодинамика разрушения: температура как катализатор коррозии
Окисление боковой поверхности — это всегда термохимический процесс. Когда температура в приповерхностном слое превышает критические значения, начинается активная диффузия кислорода в кристаллическую решётку металла. При этом скорость реакции растёт экспоненциально: повышение температуры всего на 100°C ускоряет окисление в 2-3 раза. В зоне боковых граней теплоотвод хуже, поэтому здесь температура всегда выше расчётной.
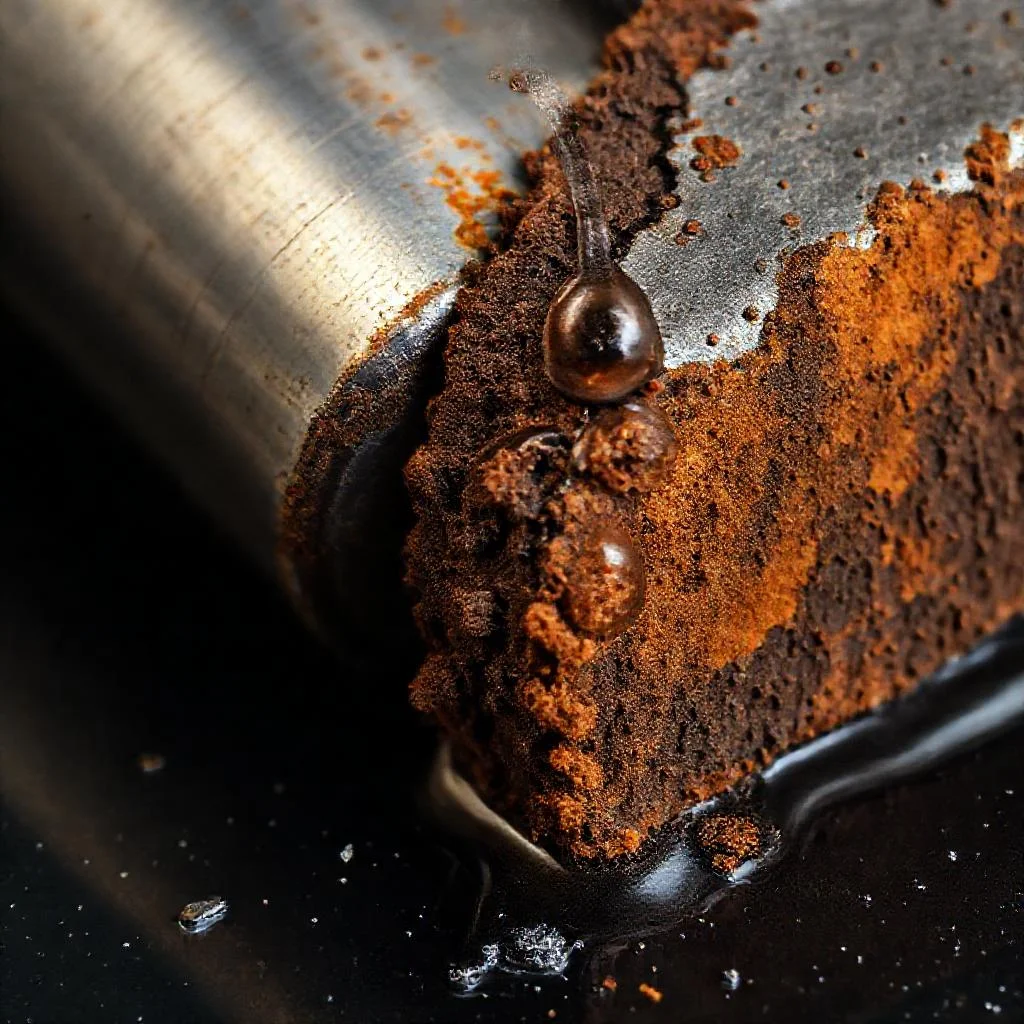
Ситуацию усугубляет наличие микротрещин и пор, которые образуются после циклов термоудара. Эти дефекты становятся «ловушками» для агрессивных сред, концентрируя электролит или влагу в одной точке. В результате коррозия переходит из равномерной фазы в питтинговую (точечную), что вдвое сокращает ресурс изделия.
- Наличие остаточных напряжений после механической обработки (шлифовки, полировки) снижает энергию активации окисления.
- Микрозазоры между электродом и крепёжной арматурой создают щелевую коррозию, которая самостоятельно поддерживает кислую среду.
- Пульсации тока при переменной нагрузке разрушают пассивирующую плёнку быстрее, чем постоянная нагрузка.
Агрессивная среда: химия, которая не прощает ошибок
В реальных условиях эксплуатации электроды редко работают в «стерильной» атмосфере. Промышленные газы, пары кислот, щелочей или солей — всё это вступает в реакцию с металлом именно на боковой поверхности. Дело в том, что центральная зона часто защищена рабочим факелом или потоком среды, а вот периферия остаётся открытой для воздействия коррозионных агентов.
Особую опасность представляет сочетание хлоридов и влаги. Эти ионы способны «проедать» даже самые стойкие легированные стали, разрушая защитный слой оксида хрома. Если в технологическом процессе допускается конденсация влаги, то на боковых гранях электрода гарантированно появятся очаги ржавчины или окалины, которые будут расти вглубь со скоростью до 1,5 мм в год.
Практика против теории: как продлить жизнь электрода
Многие операторы пытаются бороться со следствием, а не с причиной, увеличивая ток или меняя режимы сварки. Но эффективная стратегия — это профилактика. Первым шагом станет контроль качества обработки кромок: снижение шероховатости поверхности до Ra 0,8 мкм уменьшает площадь контакта с кислородом на 30-40%.
Второй критический фактор — правильный выбор материала с учётом среды. Для влажных цехов лучше использовать электроды с молибденовым покрытием, а для высокотемпературных зон — с алюминиевой ингибирующей пропиткой. Не забывайте про регулярное «тренировочное» прогревание: кратковременный прогрев на холостом ходу перед основным циклом удаляет адсорбированную влагу без образования конденсата.
«Электрод умирает не в момент пиковой нагрузки, а в те часы, когда он молча стоит в ожидании. Окисление — это налог, который мы платим за влажность воздуха и наши собственные ошибки монтажа», — отмечает ведущий инженер-металлург Д. Соколов.
Диагностика и контроль: как не пропустить момент деградации
Визуальный осмотр редко даёт полную картину, так как окисная плёнка на первых стадиях имеет тот же цвет, что и базовый металл. Надёжный метод — измерение падения напряжения на боковой поверхности при контрольном импульсе тока. Если вольтаж отклоняется от паспортного более чем на 15%, это верный признак роста сопротивления из-за оксидного слоя.
Для постоянного мониторинга используйте метод ультразвуковой толщинометрии. Он позволяет зафиксировать потерю металла до того, как она станет видимой глазом. Рекомендуемый регламент проверки — один раз в месяц для оборудования с непрерывным циклом и раз в квартал для периодического режима. Помните: своевременная замена электрода обходится в десять раз дешевле, чем ремонт повреждённого узла или простой всей линии.
Ключевые параметры и факторы окисления боковых поверхностей электродов
| Фактор / Параметр | Центральная зона электорода | Боковая поверхность (кромки) | Ключевые данные / Механизм |
|---|---|---|---|
| Плотность тока | Низкая, равномерно распределена | Высокая (из-за краевых эффектов) | На периферии плотность тока часто выше из-за краевых эффектов |
| Доступ кислорода и влаги | Часто защищена рабочим факелом или потоком среды | Максимальный (открытая для коррозионных агентов) | Боковая поверхность максимально доступна для O₂ и H₂O |
| Скорость окисления (при ΔT=100°C) | Базовая (расчетная) | Ускорение в 2-3 раза (экспоненциальный рост) | Повышение температуры на 100°C ускоряет окисление в 2-3 раза |
| Локальный перегрев | Умеренный, лучший теплоотвод | Высокий, теплоотвод хуже (температура выше расчётной) | Очаги локального перегрева запускают цепную реакцию оксидных плёнок |
| Тип коррозии | Равномерная (редко) | Питтинговая (точечная), щелевая | Коррозия переходит из равномерной в питтинговую (ресурс сокращается вдвое) |
| Влияние остаточных напряжений | Минимальное | Критическое (после шлифовки, полировки) | Снижают энергию активации окисления |
| Микрозазоры (крепёж, арматура) | Отсутствуют | Присутствуют (щелевая коррозия) | Щелевая коррозия самостоятельно поддерживает кислую среду |
| Режим нагрузки | Постоянная нагрузка (пассивирующая плёнка стабильна) | Пульсации тока разрушают защитную плёнку быстрее | Пульсации тока при переменной нагрузке разрушают пассивирующую плёнку |
| Агрессивные среды (хлориды + влага) | Защищена (рабочий факел) | Высокая уязвимость (хлориды «проедают» сталь) | Сочетание хлоридов и влаги разрушает защитный слой оксида хрома |
| Скорость роста очагов ржавчины | Низкая | До 1,5 мм/год (вглубь) | Скорость роста окалины при конденсации влаги |
| Шероховатость поверхности (Ra) | Стандартная (Ra > 0,8 мкм) | Снижение до Ra 0,8 мкм → уменьшение контакта с кислородом | Уменьшение площади контакта с кислородом на 30-40% |
| Защитные покрытия (для влажных цехов) | Не требуется | Молибденовое покрытие (влажность) | Алюминиевая ингибирующая пропитка для высокотемпературных зон |
| Диагностика: падение напряжения | Отклонение < 15% от паспортного | Отклонение > 15% (рост оксидного слоя) | Более 15% — верный признак роста сопротивления из-за оксидной плёнки |
| Ультразвуковая толщинометрия (регламент) | Раз в квартал (периодический режим) | Раз в месяц (непрерывный цикл) | Позволяет зафиксировать потерю металла до видимости |
| Экономика ремонта (замена/восстановление) | Замена в штатном режиме | Своевременная замена в 10 раз дешевле ремонта узла | Простой линии обходится дороже регулярного контроля |
Частые вопросы об окислении боковой поверхности электродов
Почему боковая поверхность электрода окисляется быстрее центральной зоны?
Боковая поверхность окисляется быстрее из-за краевых эффектов: на периферии плотность тока выше, доступ кислорода и влаги максимален, а теплоотвод хуже. Это приводит к локальным перегревам, которые ускоряют образование оксидных плёнок в десятки раз быстрее, чем в центре.
Как температура влияет на скорость окисления боковых граней?
Окисление — термохимический процесс с экспоненциальной зависимостью от температуры. Повышение температуры всего на 100°C ускоряет окисление в 2-3 раза. На боковых гранях теплоотвод хуже, поэтому температура всегда выше расчётной, что критически ускоряет коррозию.
Какие дефекты поверхности провоцируют точечную коррозию электродов?
Микротрещины, поры и остаточные напряжения после механической обработки становятся «ловушками» для агрессивных сред. Они концентрируют влагу и электролит в одной точке, переводя равномерную коррозию в питтинговую (точечную), что вдвое сокращает ресурс изделия.
Какие факторы окружающей среды усиливают окисление боковушек?
Промышленные газы, пары кислот, щелочей и солей активно атакуют именно боковую поверхность, так как центральная зона защищена рабочим факелом. Особенно опасны хлориды в сочетании с влагой — они разрушают защитный оксидный слой даже легированных сталей, вызывая рост очагов ржавчины до 1,5 мм в год.
Как продлить срок службы электрода от окисления на практике?
Эффективны три меры: контроль шероховатости кромок (до Ra 0,8 мкм уменьшает контакт с кислородом на 30-40%), правильный выбор материала с молибденовым или алюминиевым покрытием под среду, и регулярное «тренировочное» прогревание для удаления адсорбированной влаги перед основным циклом.