Анатомия разрушения: почему форма сдается в самый ответственный момент
Представьте: вы подготовили идеальную постель из песка, утрамбовали её с любовью, нанесли противопригарное покрытие, и вот — расплавленный металл уже готов покинуть ковш. Но вместо того чтобы принять форму, формовочная смесь начинает осыпаться, словно карточный домик. Это не просто досадная случайность, а закономерный результат физических процессов, игнорирование которых превращает литейный цех в поле боя с гравитацией.
Корень зла кроется в балансе влаги и глинистой связующей составляющей. Когда песок пересушен, бентонит теряет свою пластичность и не может удерживать зерна кварца в едином монолите. В момент контакта с горячим металлом влага из глубины формы начинает интенсивно испаряться, создавая давление. Если каналы для выхода пара не сформированы или перекрыты, пар буквально «взрывает» верхний слой, срывая его, как шелуху. Это выглядит как внезапное обрушение свода пещеры, только в микроскопическом масштабе.
Влага: смертельный союзник и коварный враг
Оптимальная влажность формовочной смеси — это не цифра из справочника, а хрупкий компромисс. При 2,8–3,2% влаги песок приобретает необходимую «живость» — он сжимается в кулаке и не рассыпается после разжатия. Но стоит влажности подняться выше 3,5%, и вы получаете эффект переувлажненной почвы: смесь становится липкой, но теряет газопроницаемость. Пар, не находящий выхода, начинает искать слабое место и находит его именно в зоне контакта с металлом.
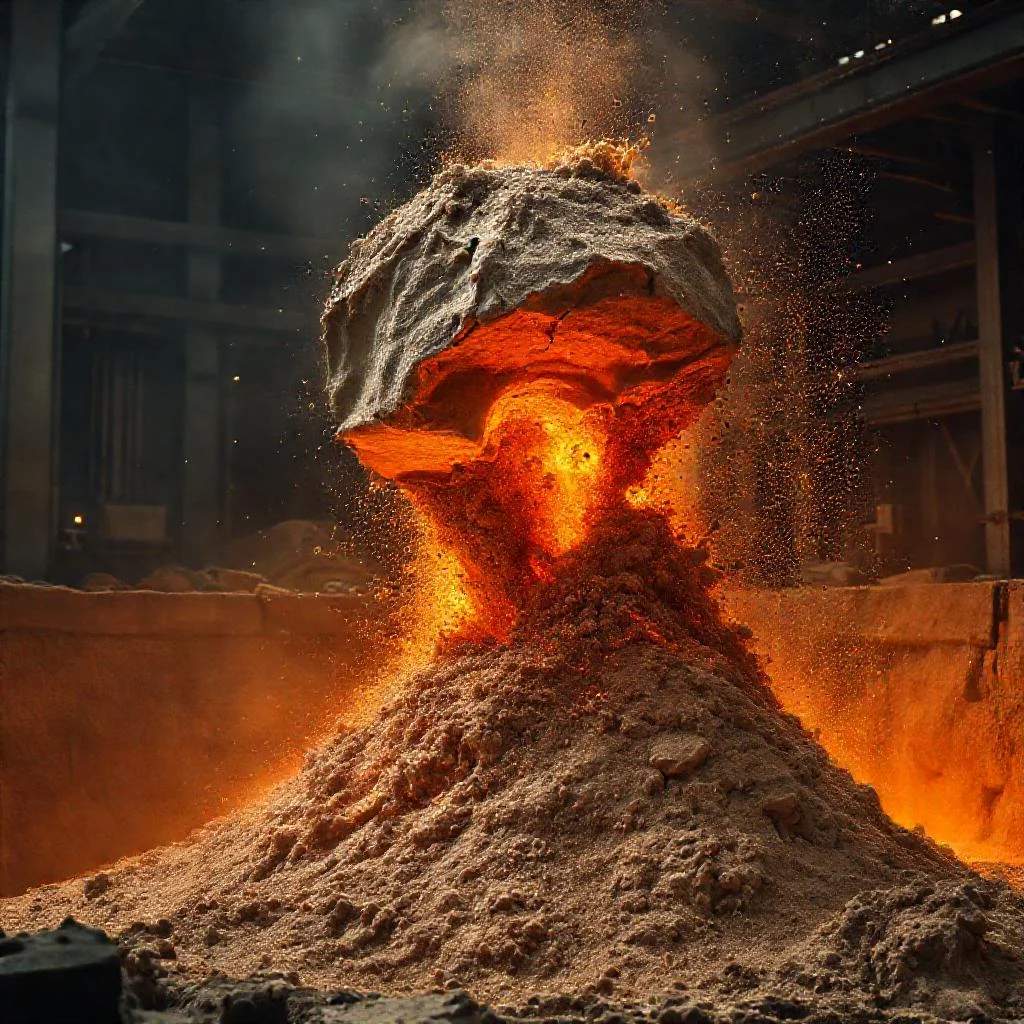
Обратная ситуация не менее катастрофична. Сухая форма (влажность ниже 2%) напоминает рассыпчатое печенье: она сохраняет целостность под пальцами, но мгновенно крошится при малейшей вибрации или тепловом ударе. В процессе заливки первая порция жидкого металла выжигает остатки связующего, и верхняя кромка формы начинает «пылить» и осыпаться в поток, загрязняя отливку и провоцируя дальнейшее разрушение стенок. Именно поэтому мастера проверяют смесь «на ощупь», а не только приборами.
Температура и давление: тройной удар по целостности
Когда металл касается поверхности формы, температура поверхности мгновенно подскакивает до 1300–1500°C. Влага в приповерхностном слое испаряется за доли секунды, увеличиваясь в объеме в 1600 раз. Если смесь недостаточно уплотнена или имеет низкую прочность, этот паровой импульс выбивает отдельные зерна, словно пушечный заряд. Дополнительный фактор — гидростатическое давление жидкого металла: чем выше столб заливки, тем сильнее он давит на стенки, выдавливая слабые участки внутрь или наружу.
Критическое значение имеет и скорость заливки. Если металл подается слишком быстро, форма не успевает прогреться равномерно, и возникают локальные перегревы, которые разрушают связующие мостики между зернами. При медленной заливке верхние слои остывают, образуется корка, которая впитывает влагу из глубины, становясь хрупкой. Опытные литейщики знают: лучший союзник — это стабильный, средний темп, который позволяет форме «дышать» и выводить газы постепенно.
«Форма — это не просто песок, это характер сплава, застывший в ожидании момента истины. Она терпит до тех пор, пока верит в вашу точность. Осыпание — это не дефект, это диагноз, который вы поставили слишком поздно».
Качество смеси и подготовка: где прячутся скрытые виновники
Повторное использование оборотной смеси без должной регенерации — это путь к постепенной деградации. После каждой заливки связующая оболочка на зернах частично выгорает, а глина спекается в комки, которые уже не работают как клей. Если не удалять мелочь и пылевые фракции, они забивают поры, уменьшая газопроницаемость. В итоге форма становится плотной снаружи, но внутренне рыхлой — идеальная ловушка для паровых пробок.
Особое внимание стоит уделить технологии уплотнения. Перебивка встряхиванием или прессованием должна быть равномерной: переуплотненные участки теряют эластичность, а недоуплотненные — прочность. Проверьте свой процесс: если осыпание происходит по одной и той же линии (например, по углам или у знаков стержней), это верный признак неравномерного распределения смеси при формовке. Всего 1–2 мм разницы в плотности могут привести к тому, что верхняя кромка «поплывет» под напором первого металла.
Спасательные меры: как укрепить песок до того, как он предал
Диагностика начинается с простого теста на сжатие. Возьмите пробу смеси, скатайте из нее шар диаметром 5 см и раздавите пальцами — если он рассыпается без сопротивления, проблема во влажности или связующем. Если шар липнет к рукам и не разрушается даже при сильном нажатии — смесь переувлажнена. Добавьте свежей глины и сухого песка в пропорции 1:3, но не спешите: дайте смеси отлежаться 30–40 минут, чтобы глина набухла и равномерно распределилась.
Профилактика осыпания включает также контроль противопригарного покрытия. Наносите его не толстым слоем «от души», а тонким, но дважды. Используйте покрытия на спиртовой основе для быстрой сушки, или водные — с обязательным прогревом формы перед заливкой. Проверьте систему выпоров и прибылей: если их недостаточно, давление пара станет разрушительным. Вот простой алгоритм для каждой партии:
- Контролируйте влажность смеси перед каждой формовкой, а не только при замесе.
- Проверяйте газопроницаемость свежей пробы по стандартной методике — норма 80–120 единиц.
- Убедитесь, что форма уплотнена с усилием, соответствующим массе и температуре сплава.
- Используйте сухой песок для подсыпки верхних кромок перед заливкой — он впитает лишнюю влагу.
- Загружайте форму немедленно после сборки, не оставляя её «отдыхать» более 2 часов.
Почему это важно для вашего производства
Каждый случай осыпания — это не только брак отливки, но и риск аварии. Мелкие зерна песка, попадая в расплав, создают неметаллические включения, которые ослабляют структуру металла и делают его непригодным для ответственных деталей. В худшем сценарии разрушение формы может привести к выбросу расплава из кокилл — это уже техника безопасности, а не качество. Понимание этих причин превращает процесс из «магического ритуала» в управляемую инженерную дисциплину, где каждая составляющая — от состава песка до времени выдержки — играет свою ноту.
Не пытайтесь решить проблему одним рецептом. Комплексный подход — анализ влажности, проверка зернового состава, калибровка уплотнительного оборудования и контроль температурного режима заливки — даст результат, который вы увидите в чистоте поверхности отливок и снижении процента брака на 15–20%. Начните с малого: сделайте контрольный срез формы после уплотнения, посмотрите на её плотность. Вы удивитесь, сколько информации скрывает, казалось бы, однородный песок, который только что предал вас в самый горячий момент.
Ключевые параметры и причины разрушения формовочной смеси
| Параметр / Фактор | Норма / Рекомендация | Критическое значение / Отклонение | Последствия для формы |
|---|---|---|---|
| Влажность смеси | Оптимум: 2,8–3,2% | Выше 3,5% — переувлажнение | Снижение газопроницаемости, пар не выводится, взрывное осыпание верхнего слоя при контакте с металлом |
| Тест «на ощупь»: сжимается в кулаке, не рассыпается после разжатия | Ниже 2% — пересушка | Смесь крошится, выжигание связующего, «пыление» и осыпание кромок в поток металла | |
| Содержание глины (бентонит) | Свежая глина, корректировка при регенерации | Для восстановления — добавление свежей глины и сухого песка в пропорции 1:3 | Пересушенный бентонит теряет пластичность — зерна кварца не удерживаются, форма теряет монолитность |
| Температура металла при заливке | Стабильный средний темп заливки | Мгновенный скачок до 1300–1500°C при контакте | Влага испаряется за доли секунды, объем пара увеличивается в 1600 раз — локальные перегревы разрушают связующие мостики |
| Скорость заливки | Средний стабильный темп, позволяющий форме «дышать» | Слишком быстрая / слишком медленная заливка | Быстрый поток — неравномерный прогрев, локальные перегревы, разрушение связующих мостиков. Медленный — образование хрупкой корки, впитывающей влагу |
| Газопроницаемость | Норма 80–120 единиц по стандартной методике | Снижение из-за пылевых фракций и мелочи | Забитые поры, паровые пробки, внутреннее давление срывает верхний слой формы |
| Уплотнение формы | Равномерное усилие при встряхивании или прессовании | Переуплотненные участки | Потеря эластичности, хрупкость, осыпание по линиям переуплотнения |
| Контрольный срез формы после уплотнения | Недоуплотненные участки (разница 1–2 мм в плотности) | Снижение прочности, «поплывшие» кромки под напором первого металла | |
| Качество и регенерация смеси | Удаление мелочи и пыли, регенерация оборотной смеси | Спекшаяся глина в комки, выгоревшая связующая оболочка | Форма плотная снаружи, но внутренне рыхлая — идеальная ловушка для давления пара и разрушения |
| Противопригарное покрытие | Тонкий слой, наносить дважды. Спиртовые — для быстрой сушки, водные — с прогревом формы | Толстый слой «от души» | Ослабляет поверхностный слой, способствует отслаиванию и осыпанию при контакте с расплавом |
| Вентиляция формы (выпоры, прибыли) | Достаточное количество каналов для вывода пара | Недостаточная вентиляционная система | Давление пара не находит выхода — разрушает форму, вызывает выброс расплава |
| Время выдержки формы перед заливкой | Немедленная заливка после сборки | Более 2 часов простоя | Высыхание, деградация структуры, потеря прочности |
| Диагностический тест | Шар 5 см не рассыпается, но разрушается при нажатии | Шар липнет к рукам | Переувлажнение — требуется добавка сухого песка |
| Шар рассыпается без сопротивления | Проблема влажности или связующего | Добавить свежую глину, дать смеси отлежаться 30–40 минут |
Частые вопросы о причинах осыпания песчаной формы
Почему пересушенная или переувлажненная формовочная смесь приводит к осыпанию?
При влажности ниже 2% бентонит теряет пластичность, и песок становится рассыпчатым, как сухое печенье — он крошится от теплового удара металла. При влажности выше 3,5% смесь становится липкой, но теряет газопроницаемость, что вызывает взрывное испарение воды и срыв верхнего слоя формы.
Как температура и давление металла влияют на разрушение формы?
При контакте с расплавом (1300–1500°C) влага в приповерхностном слое испаряется за доли секунды, увеличиваясь в объеме в 1600 раз. Если форма недостаточно уплотнена, этот паровой импульс выбивает зерна, а гидростатическое давление металла дополнительно выдавливает слабые участки стенок.
Почему повторное использование оборотной смеси без регенерации вызывает осыпание?
После каждой заливки связующая оболочка на зернах выгорает, глина спекается в комки, а пылевые фракции забивают поры. Это снижает газопроницаемость и прочность, делая форму внутренне рыхлой, хотя снаружи она может выглядеть плотной.
Как неравномерное уплотнение смеси провоцирует осыпание?
Переуплотненные участки теряют эластичность, а недоуплотненные — прочность. Если осыпание идет по одной линии (например, по углам), это признак разницы в плотности на 1–2 мм, из-за чего верхняя кромка «плывет» под напором первого металла.
Какие меры профилактики эффективны против осыпания?
Нужно контролировать влажность перед каждой формовкой, проверять газопроницаемость (норма 80–120 единиц), наносить противопригарное покрытие тонким слоем в два прохода, использовать сухой песок для подсыпки кромок и загружать форму не позднее чем через 2 часа после сборки.