Анатомия дефекта: почему рвётся кромка, а не полотно
Замятие кромки — это не просто косметический изъян. Это сигнал о системном сбое в технологической цепочке намотки, который аукается потерей дорогостоящего сырья и простоем линии. Когда рвётся именно край, а не середина полотна, причина почти всегда кроется в локальном перераспределении напряжений, а не в общей слабости материала. Опытные технологи знают: кромка — это ахиллесова пята любого рулона, где скорость деформации максимальна.
Физика процесса коварна: при увеличении диаметра бобины линейная скорость на периферии растёт, создавая избыточное тангенциальное усилие. Если система прижима валов настроена с перекосом, нагрузка уходит на край, провоцируя складку, которая быстро превращается в полноценный залом. Часто виновата и микроскопическая разница в толщине полотна по ширине — утяжелённая кромка всегда наматывается с опережением, что создаёт характерные «звёзды» на торце рулона.
Температурный фактор и влажность: скрытые диверсанты
Целлюлоза, полимеры и плёнки — капризные материалы. Резкий перепад температуры в цеху или локальный перегрев вала приводит к тому, что кромка начинает «дышать»: расширяется или сжимается быстрее центральной части полотна. В результате натяжение в зоне кромки становится нестабильным, и при прохождении через тянущие валы образуется гофра, которая при последующем обороте неизбежно заминается. Особенно остро это проявляется в зимний период, когда холодный воздух от ворот сталкивается с тёплым контуром машины.
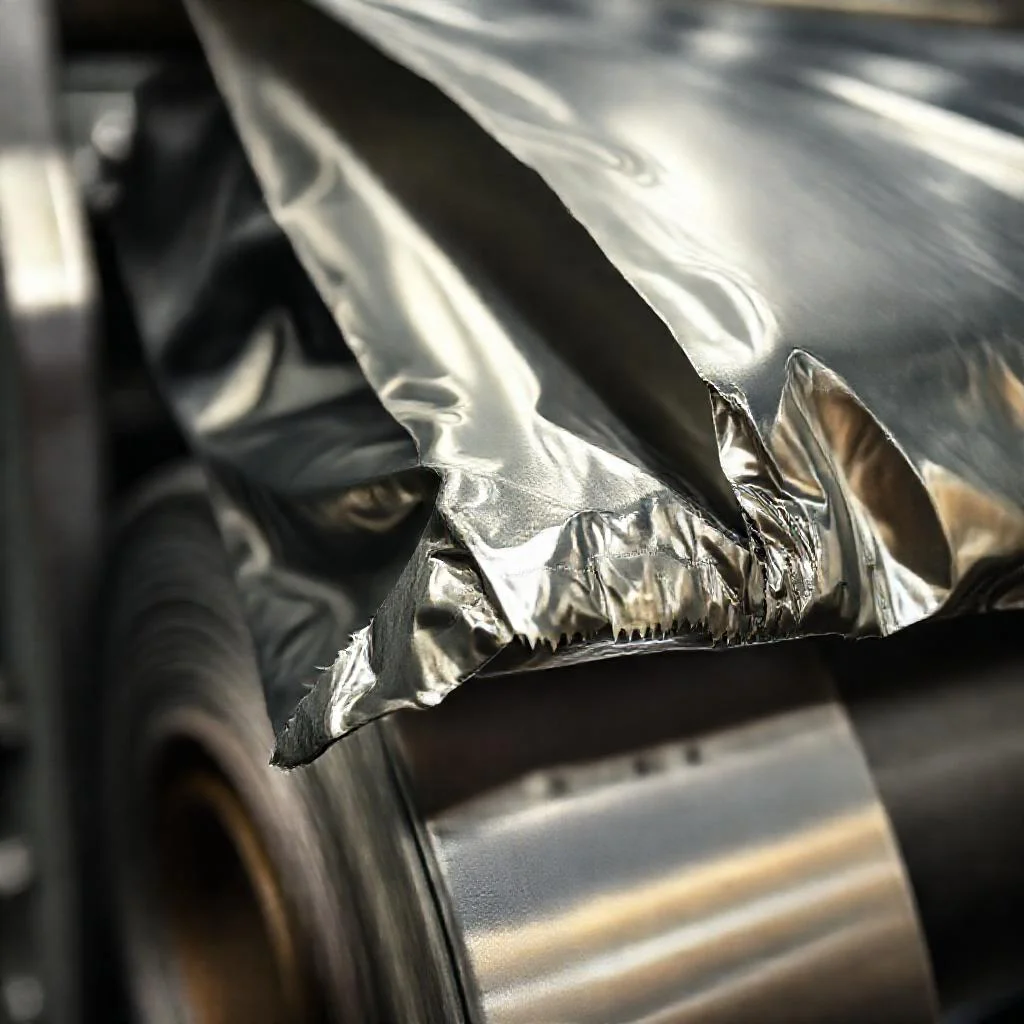
Влажность — второй скрытый враг. Гигроскопичные материалы (бумага, картон) впитывают влагу неравномерно, и именно торцы рулона первыми реагируют на изменение микроклимата. Набухшая кромка увеличивается в объёме, упирается в ограничительные шайбы или соседний виток, создавая избыточное давление. Через пару оборотов это давление ищет выход и находит его в виде характерного залома, который идёт по спирали внутрь рулона.
Механика привода и юстировка валов: точность до миллиметра
Никакая эластичность материала не спасёт, если геометрия машины нарушена. Параллельность валов — это база, но не догма. Со временем подшипники вырабатываются, и появляется «игра», которая при высоких оборотах превращается в вибрацию. Именно высокочастотная вибрация бьёт точно по кромке, создавая микроскопические надрывы, которые затем превращаются в полноценное замятие при намотке. Регулярная диагностика качения и проверка индикатором часового типа обязательна для всех, кто хочет стабильного качества.
Не стоит списывать со счетов и прижимные ролики. Неравномерное усилие прижима по ширине — это классика жанра. Если пневмоцилиндр слева давит сильнее, чем справа, полотно неизбежно пойдёт «винтом» и кромка перегрузится. Эффективным решением является использование систем с автоматической компенсацией прогиба вала (типа zone-controlled), но даже ручная регулировка с контролем по тензодатчикам способна решить проблему, если подходить к ней системно.
Сопротивление воздуха и статическое электричество
На высоких скоростях воздушная подушка, загоняемая вращающимся валом, начинает работать против технологи. Воздух, попадающий в зону контакта полотна с валом, приподнимает кромку, создавая эффект «паруса». Если в этом месте есть хоть малейшая волнистость материала, воздух запечатывается в рулон, образуя пузырь, который при сжатии лопается и сминает край. Борьба с этим явлением требует использования шаберов или профилированных роликов, отводящих поток воздуха.
Статическое электричество — невидимый, но разрушительный фактор. Разноимённые заряды заставляют кромку «прилипать» к металлическому валу, а затем резко отталкивать, создавая рывки. Эти микрорывки растягивают край полотна, лишая его эластичности. Установка активных нейтрализаторов статики в зоне до намотки часто решает проблему на 80%, причём эффект заметен сразу — рулон становится плотным и аккуратным, без «гармошки» на торцах.
Пошаговая ликвидация: как убрать замятие без остановки линии
Оператор, столкнувшийся с проблемой, должен действовать по чёткому алгоритму. Не хватайтесь за скорость — сначала сбросьте натяжение на 15-20% и оцените поведение кромки визуально. Часто этого достаточно, чтобы определить, где именно начинается деформация: на входе в намоточный вал или уже на самом рулоне.
- Проверьте состояние ножа продольной резки — затупленный нож тянет материал, оставляя бахрому, которая заламывается в намотке.
- Осмотрите направляющие ролики на предмет налипания пыли или клея — эти образования создают локальное утолщение и перекос.
- Убедитесь, что зазор между прижимным валом и бобиной не превышает 0.1-0.2 мм для вашего типа материала.
Если проблема систематическая, не ленитесь вести журнал технологических режимов. Сравнив записи по скорости, натяжению и температуре за последнюю неделю, вы легко вычислите корреляцию. Чаще всего замятие появляется при переходе с одной скорости на другую, когда система автоматического регулирования не успевает отработать инерцию. Внедрение ПИД-регуляторов с быстрой обратной связью решает эту проблему кардинально.
«Кромка рулона — это лакмусовая бумажка всей линии. Она первой показывает, насколько машина «жива» и насколько материал подчиняется технологу. Игнорировать её сигналы — значит добровольно отдавать прибыль в утиль».
Профилактика и контроль качества: системный подход
Лучший способ борьбы с замятием — это не борьба, а недопущение. Внедрение системы мониторинга натяжения в режиме реального времени с выводом данных на дисплей оператора позволяет увидеть проблему на стадии зарождения. Современные бесконтактные датчики толщины контролируют не только середину полотна, но и кромки, что критически важно для глянцевых и лакированных материалов.
Не забывайте о регламенте технического обслуживания. Еженедельная проверка соосности валов и смазка подшипников занимает 20 минут, но экономит часы простоя. Хорошая новость в том, что рынок предлагает множество решений — от простых компенсаторов до интеллектуальных систем, самостоятельно подстраивающих давление на кромку. Инвестиции в такую автоматизацию окупаются за один производственный цикл за счёт сокращения брака и повышения скорости намотки.
Карта диагностики замятий кромки при намотке рулона
| Причина | Физический механизм | Зона проявления | Диагностический признак | Способ устранения | Превентивная мера |
|---|---|---|---|---|---|
| Перекос прижимных валов | Неравномерное тангенциальное усилие (перегрузка края) | Вход в намоточный вал | Складка на краю, переходящая в залом; «звёзды» на торце рулона | Сбросить натяжение на 15–20%; проверить визуально начало деформации | Система автоматической компенсации прогиба вала (zone-controlled); ручная регулировка с контролем по тензодатчикам |
| Разница толщины полотна по ширине | Утяжелённая кромка наматывается с опережением | По всей ширине, акцент на торце | Характерные «звёзды» на торце рулона, спиралевидный залом | Контроль разнотолщинности бесконтактными датчиками | Мониторинг толщины кромок (особенно для глянца и лакированных материалов) |
| Температурный перепад (локальный перегрев вала или цеха) | Кромка «дышит» — расширяется/сжимается быстрее центра; гофра на тянущих валах | Зона контакта с тянущими валами | Гофра на кромке, заминающаяся при последующем обороте | Стабилизация микроклимата; контроль температуры валов | Особое внимание в зимний период (стык холодного и тёплого воздуха) |
| Избыточная/неравномерная влажность | Набухание кромки, упор в ограничительные шайбы или соседний виток | Торцы рулона | Избыточное давление; залом по спирали внутрь рулона | Увлажнение/осушение приточного воздуха; контроль микроклимата | Мониторинг влажности для гигроскопичных материалов (бумага, картон) |
| Выработка подшипников, «игра» валов | Высокочастотная вибрация, бьющая по кромке | Кромка по всей длине намотки | Микроскопические надрывы, переходящие в замятие | Регулярная диагностика качения | Еженедельная проверка соосности валов и смазка подшипников (20 минут) |
| Неравномерное усилие пневмоцилиндров | Полотно идёт «винтом», кромка перегружается | Кромка | Перекос полотна; перегрузка одного края | Ручная регулировка с тензодатчиками; автоматическая компенсация | Система автоматической компенсации прогиба вала (zone-controlled) |
| Воздушная подушка на высоких скоростях | Воздух приподнимает кромку, запечатывается в виде пузыря; при сжатии лопается и сминает край | Зона контакта полотна с валом | Эффект «паруса»; пузырь на кромке, сминающий край | Использование шаберов или профилированных роликов для отвода воздуха | Снижение скорости; оптимизация аэродинамики зоны намотки |
| Статическое электричество | Разноимённые заряды: прилипание к валу, затем резкое отталкивание (рывки); растяжение края | Кромка | Микрорывки, потеря эластичности; «гармошка» на торцах | Установка активных нейтрализаторов статики до зоны намотки | Постоянная работа нейтрализаторов; контроль остаточной статики |
| Затупленный нож продольной резки | Нож тянет материал, образуя бахрому | Кромка (линия реза) | Бахрома на кромке, которая заламывается в намотке | Замена/заточка ножа | Регламентная замена ножей; контроль качества реза |
| Налипание пыли/клея на направляющие ролики | Локальное утолщение и перекос полотна | Направляющие ролики | Утолщение на ролике, перекос кромки | Очистка роликов | Регулярная очистка; контроль состояния поверхности |
| Неправильный зазор между прижимным валом и бобиной (более 0.1–0.2 мм) | Нестабильный контакт, локальная перегрузка кромки | Зона намотки | Нестабильность натяжения, залом на кромке | Выставить зазор 0.1–0.2 мм для типа материала | Контроль зазора при каждой наладке; использование щупов |
| Переход с одной скорости на другую (инерционность системы регулирования) | Система не успевает отработать инерцию | Кромка | Замятие при разгоне/торможении линии | Плавное изменение скорости; сброс натяжения на 15–20% | Внедрение ПИД-регуляторов с быстрой обратной связью |
Причины замятия кромок при намотке рулона
Почему замятие возникает именно на кромке, а не в середине полотна?
Кромка — это зона максимальной деформации и скорости на периферии рулона. При увеличении диаметра бобины линейная скорость на краю растёт, создавая избыточное тангенциальное усилие. Если система прижима валов настроена с перекосом или есть микроскопическая разница в толщине полотна по ширине, нагрузка уходит на край, провоцируя складку, которая превращается в залом.
Как температура и влажность влияют на замятие кромок?
Резкие перепады температуры и влажности вызывают неравномерное расширение или усадку материала. Гигроскопичные материалы (бумага, картон) впитывают влагу быстрее на торцах, набухают и упираются в соседние витки, создавая избыточное давление. Это приводит к характерному залому, идущему по спирали внутрь рулона. Особенно остро проблема проявляется зимой.
Какие механические неисправности оборудования часто вызывают замятие?
Основные причины — это нарушение параллельности валов, износ подшипников, создающий вибрацию, и неравномерный прижим роликов по ширине. Когда пневмоцилиндр с одной стороны давит сильнее, полотно идёт «винтом», и кромка перегружается. Высокочастотная вибрация от изношенных подшипников создаёт микронадрывы на краю, которые затем переходят в полноценное замятие.
Может ли статическое электричество или воздушная подушка быть причиной дефекта?
Да. Воздух, попадающий в зону контакта полотна с валом, приподнимает кромку и запечатывается в рулон, образуя пузырь, который при сжатии сминает край. Статическое электричество вызывает микрорывки: кромка прилипает к валу, затем резко отталкивается, растягивая материал и лишая его эластичности. Установка нейтрализаторов статики и шаберов решает проблему в большинстве случаев.
Какие шаги нужно предпринять, чтобы быстро устранить замятие без остановки линии?
Сначала снизьте натяжение на 15-20% и визуально оцените, где начинается деформация. Проверьте нож продольной резки — затупленный нож тянет материал. Осмотрите направляющие ролики на предмет налипаний. Убедитесь, что зазор между прижимным валом и бобиной составляет 0.1-0.2 мм. Если проблема систематическая, ведите журнал технологических режимов и ищите корреляции со скоростью и натяжением.