Технология сухой смазки: почему это не просто «присыпать мылом»
Волочение проволоки — это не только металлургический процесс, но и искусство управления трением в зоне деформации. Сухая мыльная смазка (известная также как конвертная или бурная обработка) — это не финальный штрих, а критический этап, определяющий ресурс волоки и качество поверхности. Когда вы подаете на волоку металл с неправильно сформированным мыльным слоем, вы рискуете получить не только рваную поверхность, но и перегрев инструмента, что ведет к микротрещинам и остановке стана.
Главная задача здесь — создать не просто пленку, а плотный, «прикипевший» к металлу конверт, который выдержит давление до 1500 МПа и температуру вспышки в очаге деформации. Секрет успеха кроется в правильной подготовке поверхности перед нанесением: идеально очищенная, без окалины и масел, проволока должна быть шероховатой, чтобы мыло «зацепилось» за микропрофиль. Именно поэтому технология нанесения напрямую зависит от того, как вы очистили заготовку — травлением, механической обдиркой или пескоструйной обработкой.
Классика жанра: метод погружения и окунания
Самый распространенный способ, который вы встретите на любом волочильном стане — это погружение подготовленного мотка или бунта в ванну с сухим мыльным порошком. Однако здесь есть важный нюанс: просто «окунуть» недостаточно. Для качественного сцепления натриевые или кальциевые мыла должны быть активированы температурой. Поэтому в промышленности применяют горячее нанесение, когда проволока предварительно нагревается до 80–120°C, а затем погружается в виброкипящий слой порошка. Частицы мыла, нагреваясь, становятся пластичными и вдавливаются в микронеровности металла, формируя равномерный слой толщиной от 5 до 15 микрон.
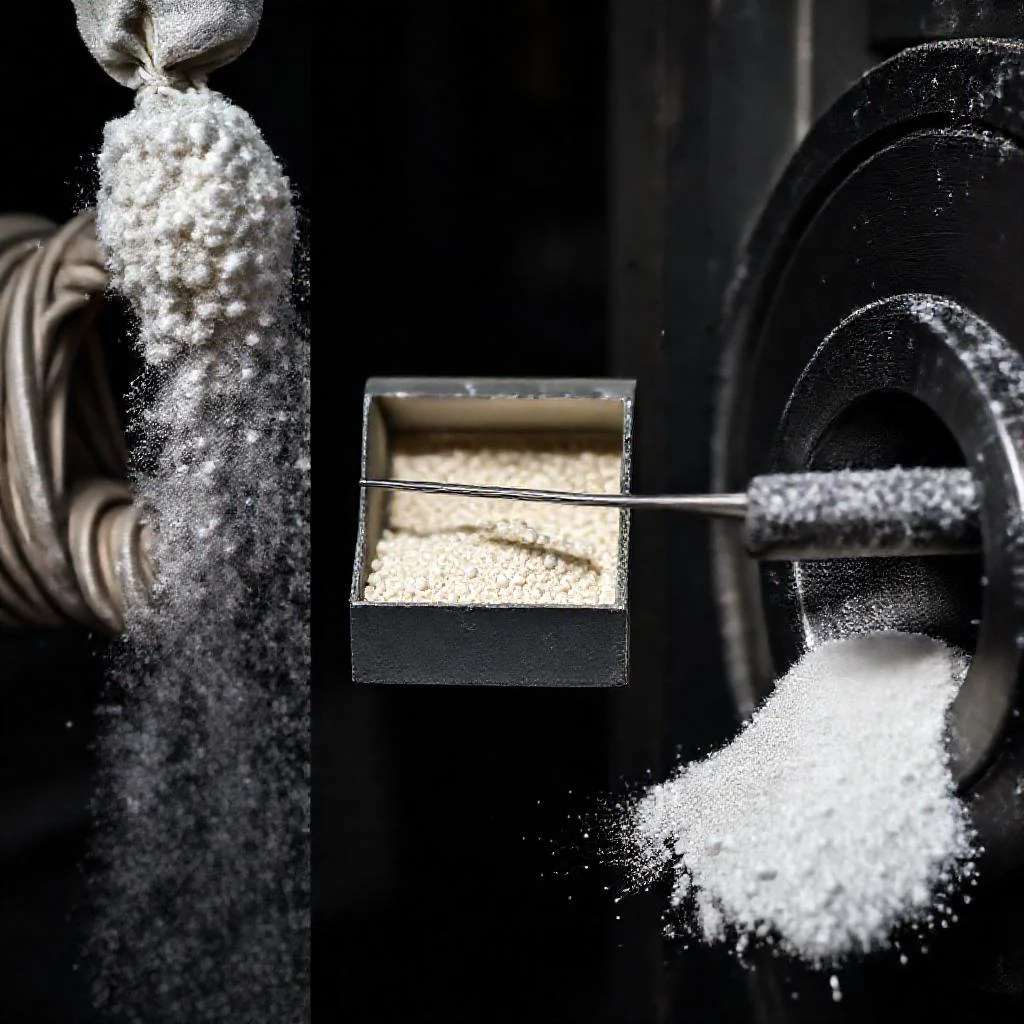
Однако у этого метода есть ограничение: если проволока имеет сложный профиль или сильную кривизну, покрытие может лечь неравномерно, особенно на внутренних радиусах изгиба. Чтобы избежать этого, мастера используют дополнительную операцию — продувку воздухом для удаления излишков порошка и последующую сушку в туннельной печи. Именно эта комбинация «термоудар + окунание» дает тот самый плотный конверт, который не осыпается при транспортировке к волоке.
Электростатическое напыление: точность и экономия
Современные линии высокоскоростного волочения все чаще отказываются от ванн в пользу электростатического распыления. Это принципиально иной подход: сухой мыльный порошок заряжается высоким напряжением (до 80 кВ) и «прилипает» к заземленной проволоке, как железные опилки к магниту. Преимущество очевидно — вы контролируете толщину покрытия с точностью до микрона, а расход материала снижается на 30-40% по сравнению с окунанием, так как нет потерь на осыпание и пересыпание.
Но здесь есть технологический секрет: для электростатики нужен специальный помол мыла — частицы должны быть монодисперсными, размером 40–70 микрон, и обязательно сферической формы. Если вы используете обычный порошок с остроугольными гранями, он будет хуже удерживаться на поверхности и создаст рыхлый слой. После напыления проволока проходит через индукционный нагреватель, где мыло оплавляется и «запекается» в прочную пленку. Такое покрытие особенно эффективно для тонкой проволоки (менее 1 мм), где любое переувлажнение или комкование критично.
Комбинированный метод: сухое мыло + жидкие присадки
Наиболее продвинутые технологические линии сегодня используют гибридный подход, который ломает стереотип о том, что «сухое» означает «без жидкости». Речь идет о двухэтапном нанесении: сначала на проволоку распыляется водный раствор высокощелочного мыла или бората натрия (активатор), а затем, не давая влаге испариться, наносится основной сухой порошок. В результате химической реакции на поверхности образуется гелеобразный слой, который при прохождении через фильеру ведет себя как твердая смазка, но при этом обладает повышенной адгезией.
Этот способ настоятельно рекомендуется использовать при волочении нержавеющих и жаропрочных сплавов, где обычное мыло «скатывается» с поверхности из-за низкой способности к сцеплению. Практики отмечают, что комбинированное покрытие снижает коэффициент трения на 15-20% и позволяет увеличить скорость волочения без риска задиров. Важно лишь контролировать влажность в цехе: если относительная влажность превышает 70%, порошок начнет комковаться, и слой получится рваным.
Критический контроль: как проверить качество покрытия
Даже идеальный способ нанесения не гарантирует результата, если вы пренебрегаете контролем. Профессионалы используют три независимых теста для оценки качества мыльного конверта перед волочением. Самый быстрый — «тест на излом»: согните проволоку под углом 90 градусов, и если мыло треснуло и отслоилось — это брак. Качественный слой должен иметь микротрещины, но не отслаиваться от основы.
- Метод взвешивания: образец проволоки взвешивается до и после нанесения, разница показывает фактическую массу смазки на погонный метр (норма — от 2 до 8 г/м в зависимости от диаметра).
- Оптическая микроскопия: срез покрытия изучается под увеличением 500х — вы должны увидеть плотную, беспустотную структуру без включений воздуха.
- Индикаторный тест на растворимость: капля воды должна скатываться с покрытия, а не впитываться в течение 10 секунд — это говорит о гидрофобности и зрелости пленки.
Помните, что настройка оборудования под каждый тип стали индивидуальна. То, что отлично работает на низкоуглеродистой проволоке, может полностью провалиться на высокоуглеродистой пружинной. Поэтому всегда держите под рукой карту переходов и фиксируйте параметры: температуру подогрева, скорость подачи, давление в системе распыления и фракцию порошка.
«Сухая мыльная смазка — это не расходный материал, это третья часть волочильного инструмента. Если вы неправильно ее нанесли, считайте, что вы работаете не той волокой», — говорит технолог Дюссельдорфского института обработки металлов давлением.
Типичные ошибки и способы их устранения
Анализируя производственные аудиты, я чаще всего сталкиваюсь с одной и той же проблемой: операторы экономят время и наносят мыло на непрогретую проволоку, надеясь, что трение в волоке «само все притрет». Это грубейшая ошибка. Холодный порошок лежит рыхлым слоем, который мгновенно сдувается воздушным потоком от первой же фильеры, обнажая металл. В результате получаете перегрев волоки и рваную поверхность уже через 50 метров протяжки.
Вторая по частоте ошибка — использование одного и того же мыла для разных марок стали. Натриевое мыло (твердое) отлично работает на меди и алюминии, но для стали с высоким содержанием хрома лучше использовать кальциевые или литиевые комплексы с добавлением дисульфида молибдена. Игнорируя этот принцип, вы создаете микровозгорания в зоне деформации. Всегда проверяйте кислотное число мыла (pH должно быть в пределах 9-11) и его температуру плавления. Помните: хорошая сухая смазка не должна плавиться при 100°C — она должна оставаться вязкотекучей, но не стекать с металла, иначе она потеряет свои несущие свойства под высоким давлением.
Сравнительный анализ способов нанесения сухой мыльной смазки
| Параметр | Метод погружения (окунание) | Электростатическое напыление | Комбинированный метод |
|---|---|---|---|
| Принцип нанесения | Погружение нагретой проволоки (80–120°C) в виброкипящий слой сухого мыльного порошка | Распыление заряженного порошка (до 80 кВ) на заземленную проволоку | Двухэтапное нанесение: водный раствор активатора (борат натрия или щелочное мыло) + сухой порошок |
| Толщина покрытия | 5–15 микрон | Контроль с точностью до микрона | Не указана (зависит от параметров) |
| Расход материала | Высокий (потери на осыпание и пересыпание) | Экономия 30–40% по сравнению с окунанием | Не указан |
| Требования к порошку | Натриевые или кальциевые мыла, активируемые температурой | Монодисперсные частицы 40–70 микрон, сферической формы | Обычный сухой порошок + жидкий активатор |
| Особенности процесса | Термоудар + окунание, продувка воздухом, сушка в туннельной печи | После напыления — оплавление в индукционном нагревателе | Химическая реакция активатора с порошком, образование гелеобразного слоя |
| Преимущества | Равномерный плотный «конверт» при правильной подготовке | Высокая точность, эффективен для тонкой проволоки (<1 мм), снижение расхода | Снижение коэффициента трения на 15–20%, увеличение скорости волочения, повышенная адгезия |
| Недостатки / ограничения | Неравномерность на сложных профилях и крутых изгибах | Требует специального помола мыла (обычный порошок не подходит) | Чувствительность к влажности: при >70% порошок комкуется |
| Рекомендуемое применение | Стандартные волочильные станы | Высокоскоростные линии, тонкая проволока | Нержавеющие и жаропрочные сплавы |
Параметры контроля качества покрытия
| Метод контроля | Описание процедуры | Нормативные показатели |
|---|---|---|
| Тест на излом | Сгибание проволоки под углом 90° | Слой не должен отслаиваться, допускаются микротрещины |
| Метод взвешивания | Взвешивание образца до и после нанесения | 2–8 г/м в зависимости от диаметра |
| Оптическая микроскопия | Изучение среза покрытия под увеличением 500х | Плотная структура без пустот и воздушных включений |
| Индикаторный тест на растворимость | Нанесение капли воды на покрытие | Капля скатывается, не впитывается в течение 10 секунд |
Типичные ошибки и требования к материалу
| Ошибка / Параметр | Последствия | Рекомендации |
|---|---|---|
| Нанесение на непрогретую проволоку | Рыхлый слой, сдувание порошка, перегрев волоки, рваная поверхность через 50 метров | Обязательный предварительный нагрев до 80–120°C |
| Использование одного мыла для разных сталей | Микровозгорания в зоне деформации | Для стали с хромом — кальциевые/литиевые комплексы с дисульфидом молибдена |
| Кислотное число мыла (pH) | Несоответствие pH — потеря свойств смазки | pH должен быть в пределах 9–11 |
| Температура плавления мыла | Плавление при 100°C — потеря несущих свойств | Смазка должна оставаться вязкотекучей, не стекать с металла |
Частые вопросы о нанесении сухой мыльной смазки
Почему просто окунуть проволоку в мыльный порошок недостаточно?
Простое окунание не обеспечивает качественного сцепления. Для формирования плотного «конверта» мыло должно быть активировано температурой: проволоку предварительно нагревают до 80–120°C, чтобы частицы стали пластичными и вдавились в микронеровности металла. В противном случае покрытие будет рыхлым и сдуется у первой же фильеры.
В чем отличие электростатического напыления от классического погружения?
Электростатическое напыление заряжает частицы мыла (высоким напряжением до 80 кВ), которые «прилипают» к заземленной проволоке. Это позволяет контролировать толщину слоя с точностью до микрона и экономить до 30–40% материала. Однако для такого метода требуется специальный монодисперсный порошок сферической формы (40–70 микрон), а после напыления мыло обязательно оплавляют индукционным нагревателем.
Когда применяется комбинированный метод с жидкими присадками?
Гибридный метод (сначала распыляется жидкий активатор, затем сухой порошок) рекомендуется для нержавеющих и жаропрочных сплавов, где обычное мыло «скатывается». Химическая реакция на поверхности создает гелеобразный слой, который снижает коэффициент трения на 15–20% и позволяет увеличить скорость волочения без риска задиров.
Как быстро проверить качество нанесенного мыльного слоя?
Самый быстрый тест — «тест на излом»: согните проволоку под углом 90°. Если мыло отслоилось — это брак. Качественный слой должен иметь микротрещины, но оставаться на основе. Также используют метод взвешивания (норма 2–8 г/м), оптическую микроскопию и индикаторный тест на гидрофобность (вода не впитывается 10 секунд).
Какая ошибка чаще всего встречается при нанесении смазки?
Самая грубая ошибка — нанесение мыла на непрогретую проволоку. Холодный порошок лежит рыхло и сдувается воздушным потоком, оголяя металл. Вторая по частоте ошибка — использование одного типа мыла для разных сталей: для хромистых сталей нужны кальциевые или литиевые комплексы с дисульфидом молибдена, а не просто натриевое мыло.