Природа налипания: почему чугун так цепко держится за металл
Прежде чем хвататься за отбойный молоток, стоит разобраться в физике процесса. Налипание чугуна — это не просто механическое сцепление, а сложный комплекс адгезионных и диффузионных процессов. Расплавленный металл, попадая на холодную поверхность ковша, мгновенно образует тонкую корку, которая с каждым циклом зачерпывания уплотняется и «приваривается» к основе. Температурный градиент и химическое сродство железа делают эту связь настолько прочной, что простые механические методы часто оказываются бессильны.
Опытные плавильщики знают: хуже всего поддаются очистке стенки после работы с высокоуглеродистыми сплавами. Именно они создают тот самый «шубочный» слой, который снижает полезный объем и увеличивает вес конструкции. Если игнорировать проблему, через пару недель ковш превращается в подобие сосуда с суженным горлышком, а производительность падает на 15-20%. Поэтому выбор метода удаления — это всегда компромисс между скоростью, безопасностью и сохранностью самого оборудования.
Механический способ: грубая сила и ее ограничения
Классика жанра — пневматические отбойные молотки и перфораторы. Этот метод работает безотказно на толстых наслоениях (более 30 мм), когда нужно быстро снять основной объем «налипа». Однако есть подводный камень: при ударной нагрузке страдает не только шлак, но и сам металл ковша. Микротрещины и вмятины — необратимая плата за скорость. Особенно опасно применять этот способ на тонкостенных футерованных ковшах, где вибрация может разрушить защитный слой.
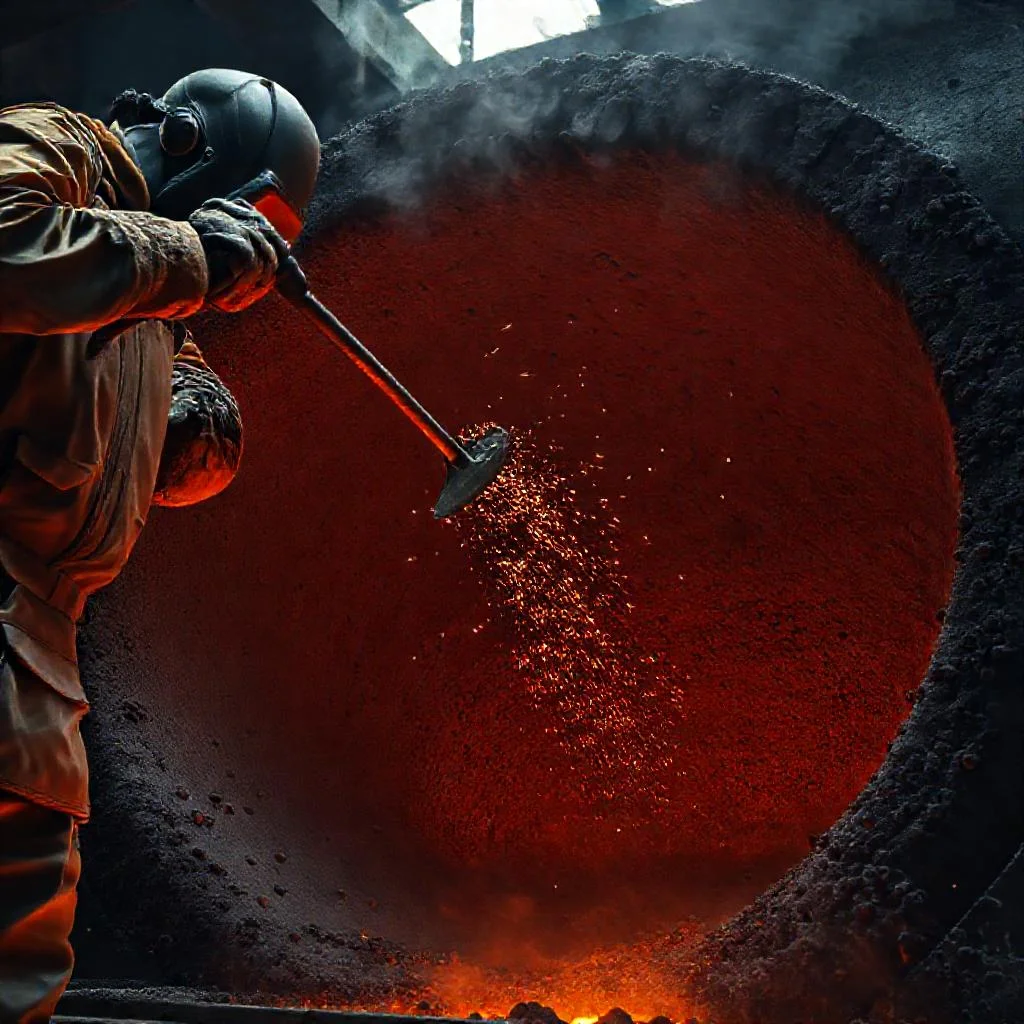
Более щадящий вариант — ручные скребки и шаберы из инструментальной стали. Их используют для финишной зачистки после основной обработки. Но если налипание старое и многослойное, скребки лишь размазывают чугун, забивая микронеровности. В таких случаях мастера часто комбинируют: сначала грубый скол, затем — обработка электрическими щетками-крацовками, которые вычищают остатки из пор. Помните: механический способ хорош только в связке с последующей профилактической обработкой стенок.
«Ковш — это зеркало дисциплины плавильного цеха. Если за стенками не ухаживают, то и расплав никогда не будет чистым. Налипший чугун — это не просто дефект, это диагноз производственного процесса».
Термический метод: выжигание и термоудар
Суть этого подхода — резкий перепад температур, который заставляет чугунную корку растрескиваться и отслаиваться. Самый распространенный вариант — прогрев стенок газовой горелкой до температуры плавления налипа (1150-1200°C) с последующим резким охлаждением водой или сжатым воздухом. При таком контрасте коэффициент расширения у корки и основного металла различается, из-за чего возникают внутренние напряжения, разрушающие связь. Метод эффективен для ковшей большого объема, где другие способы требуют многочасового ручного труда.
Однако будьте осторожны с термическим ударом на толстостенных конструкциях. Если стенка ковша имеет толщину более 40 мм, резкое охлаждение может вызвать деформацию или даже трещину в самом корпусе. Практики советуют применять мягкий нагрев с поэтапным повышением температуры, без огненного «шока». Лучший результат дают кислородно-пропановые горелки с широким факелом, которые прогревают площадь равномерно, а не точечно. После термической обработки поверхность становится рыхлой, и остатки легко удаляются даже простой металлической щеткой.
- Используйте термостойкие экраны для защиты подшипниковых узлов и гидравлики при нагреве.
- Не допускайте попадания влаги на раскаленный металл — это провоцирует парообразование и разрыв корки.
- Проводите термообработку на открытой площадке или с принудительной вытяжкой — продукты горения токсичны.
Химическая атака: растворяем налип без повреждения основы
На самом деле, чугун — не камень, и для него существуют кислотные составы, разрушающие окалину и спеченный слой. Чаще всего используют растворы на основе ортофосфорной кислоты с добавлением ингибиторов коррозии. Эти средства наносят на разогретую (до 60-80°C) поверхность, выдерживают 30-40 минут, а затем смывают мощной струей воды. Кислота проникает в микротрещины налипа, вступает в реакцию с оксидами и ослабляет структуру до состояния губки. Основной металл при этом остается нетронутым, если ингибиторы подобраны правильно.
Главный нюанс химического метода — утилизация отработанных растворов, которые содержат соли тяжелых металлов. Нельзя сливать их в общую канализацию, нужна нейтрализация известью или содой. Также помните о защите дыхательных путей: кислотные испарения при нагреве агрессивны. В профессиональной практике химию используют редко из-за длительности процесса, но она незаменима при очистке ковшей сложной геометрии, куда не добраться ни горелкой, ни молотком. После процедуры стенки обязательно промывают щелочным раствором для нейтрализации остатков.
Виброакустический способ: инновация для ленивых, но умных
Суть метода в том, чтобы создать резонансные колебания на частоте, совпадающей с собственной частотой налипшего слоя. Специальный вибратор крепится к фланцу ковша, и в течение 10-15 минут чугунная корка буквально «стряхивается» сама собой. Физика процесса проста: из-за разной плотности материалов амплитуда колебаний на границе раздела сред максимальна, что приводит к усталостному разрушению адгезионных связей. Никаких нагревов и кислот — только электричество и механика.
Этот способ особенно хорош для профилактики. Если запустить вибрацию сразу после выгрузки расплава, пока налип еще пластичный, то затраты энергии минимальны. Промышленные установки (например, типа ВУ-3М) способны сбивать до 95% налипа за один цикл. Единственное ограничение — нужно жестко фиксировать ковш и иметь источник питания достаточной мощности. Для небольших производств это, возможно, избыточное решение, но для цехов с интенсивной эксплуатацией — золотой стандарт, позволяющий обойтись без опасного ручного труда.
Профилактика: как сделать так, чтобы налипание не случалось
Лучшая очистка — та, которой удалось избежать. Задолго до того, как чугун прикипит намертво, стоит подумать о барьерном покрытии. Самый доступный лайфхак — обмазка стенок известковым молоком или графитовой смазкой перед зачерпыванием. Эти составы создают тонкую пленку, которая препятствует прямому контакту расплава с металлом. Даже если налип образуется, он сходит пластами при легком постукивании, не требуя титанических усилий.
Второй важный момент — контроль температуры ковша перед загрузкой. Если стенки холодные (ниже 100°C), конденсат и влага провоцируют «прикипание» первой порции чугуна. Разумно прогревать ковш до 150-200°C перед началом работы. И наконец — регулярность: нельзя доводить слой налипа до критической толщины. Введите правило очистки после каждой смены, пусть даже быстрой и щадящей. Это занимает 15 минут, но экономит часы тяжелого труда в будущем. Опытный мастер тратит на гигиену ковша столько же времени, сколько на саму плавку — и это правильный баланс.
Сравнительный анализ способов очистки стенок ковша от налипшего чугуна
| Метод | Принцип действия | Эффективность при толщине налипа | Риски для ковша | Скорость процесса | Особые требования | Рекомендуемое применение |
|---|---|---|---|---|---|---|
| Механический (пневматические отбойные молотки, перфораторы) | Ударная нагрузка, грубый скол наслоений | Эффективен при толщине более 30 мм | Высокий: микротрещины, вмятины, разрушение футеровки на тонкостенных ковшах | Высокая (снятие основного объема) | Требуется последующая финишная зачистка | Первичная обработка толстых наслоений на ковшах с толстыми стенками |
| Механический (ручные скребки, шаберы, крацовки) | Финишная зачистка, вычищение остатков из пор | Только для тонкого слоя или после грубой обработки | Низкий (щадящий) | Низкая | Бесполезен при старом многослойном налипе (размазывает чугун) | Финишная обработка после отбойного молотка |
| Термический (газовая горелка + резкое охлаждение) | Резкий перепад температур (нагрев до 1150–1200°C, затем вода/сжатый воздух). Разница коэффициентов расширения разрушает связь | Эффективен для ковшей большого объема | Опасен для стенок толще 40 мм (деформация, трещины). Требует мягкого поэтапного нагрева | Средняя (требует прогрева площади) | Термостойкие экраны для гидравлики и подшипников, вытяжка, защита от влаги на раскаленном металле | Крупные ковши, где ручной труд слишком долгий. После обработки остатки снимаются щеткой |
| Химический (ортофосфорная кислота + ингибиторы коррозии) | Кислота проникает в микротрещины, реагирует с оксидами, ослабляет структуру до состояния губки | Любая, включая труднодоступные места | Низкий для основного металла (при правильных ингибиторах) | Низкая (30–40 минут выдержки + смывка) | Утилизация растворов (нейтрализация известью/содой), защита дыхательных путей, промывка щелочью после | Ковши сложной геометрии, куда не добраться горелкой или молотком |
| Виброакустический (вибратор типа ВУ-3М) | Резонансные колебания на собственной частоте налипа. Усталостное разрушение адгезионных связей | До 95% налипа за один цикл (при пластичном налипе) | Минимальный | Высокая (10–15 минут) | Жесткая фиксация ковша, мощный источник питания. Оптимально сразу после выгрузки расплава | Профилактика, цеха с интенсивной эксплуатацией. Замена ручного труда |
| Профилактические меры (обмазка, подогрев, регулярность) | Барьерное покрытие (известковое молоко, графитовая смазка), подогрев до 150–200°C, очистка после каждой смены | Предотвращает образование налипа | Отсутствуют | Высокая эффективность при минимальных затратах | Контроль температуры стенок перед загрузкой, регулярность процедур | Обязательная практика для всех типов ковшей |
Частые вопросы о способах очистки стенок ковша от налипшего чугуна
Почему чугун так прочно налипает на стенки ковша и что делает очистку сложной?
Налипание чугуна — это не просто механическое сцепление, а сложный комплекс адгезионных и диффузионных процессов. Расплавленный металл, попадая на холодную поверхность, образует корку, которая с каждым циклом уплотняется и «приваривается» к основе. Температурный градиент и химическое сродство железа делают связь настолько прочной, что простые механические методы часто оказываются бессильны. Особенно трудно поддаются очистке стенки после работы с высокоуглеродистыми сплавами, которые создают плотный «шубочный» слой.
Какие существуют основные методы очистки и в чем их ключевые недостатки?
Основные методы включают механический (отбойные молотки, скребки, крацовки), термический (нагрев с резким охлаждением или «термоудар»), химический (кислотные составы) и виброакустический (резонансные вибрации). Механический метод быстр для толстых слоев, но оставляет микротрещины на стенках ковша. Термический эффективен, но на толстостенных конструкциях (более 40 мм) может вызвать деформацию корпуса. Химический требует сложной утилизации растворов и длителен по времени. Виброакустический метод хорош для профилактики, но требует жесткого крепления ковша и мощного источника питания.
Какой метод очистки считается самым безопасным для самого ковша и его футеровки?
Наиболее щадящим для основного металла считается химический метод, особенно с использованием ортофосфорной кислоты с ингибиторами коррозии — он не повреждает основу. Однако он агрессивен для человека и требует строгих мер безопасности. Также безопасным и эффективным для профилактики является виброакустический метод, который не создает ударных нагрузок и не нагревает металл. Механические методы, особенно ударные, могут разрушать футеровку тонкостенных ковшей, а термический — вызывать микротрещины при неправильном применении.
Что делать, если налипание уже произошло, и слой чугуна очень старый и плотный?
Для старых многослойных налипаний лучше всего комбинировать методы. Сначала используют механический способ (отбойный молоток) для снятия основного объема, если слой превышает 30 мм. Затем применяют термический прогрев газовой горелкой с широким факелом до 1150-1200°C, после чего резко охлаждают сжатым воздухом или водой — это заставляет остатки растрескаться. Финишную зачистку выполняют ручными скребками или электрическими крацовками. Важно помнить, что грубая механическая сила на старом слое малоэффективна и может лишь «размазать» чугун, забивая микронеровности.
Какие профилактические меры помогают избежать налипания чугуна в будущем?
Лучшая профилактика — это барьерные покрытия перед зачерпыванием. Стенки ковша обмазывают известковым молоком или графитовой смазкой, которые создают тонкую пленку, препятствующую прямому контакту расплава с металлом. Также важен контроль температуры: ковш нужно прогревать до 150-200°C перед работой, чтобы избежать конденсата и «прикипания» первой порции чугуна. Главное правило — регулярность: проводите легкую очистку после каждой смены, не допуская критического утолщения слоя. Это занимает 15 минут, но экономит часы тяжелого труда в будущем.