Почему газы в песчаной форме — главный враг качества отливки
Представьте: расплавленный металл врывается в полость формы со скоростью до 5 метров в секунду, а навстречу ему — воздух, газы от испарения влаги и продукты сгорания связующих. Если этой газовой смеси не дать управляемый выход, она либо останется в виде раковин в теле отливки, либо вызовет «кипение» металла, которое заканчивается браком на стадии финишной обработки. Каждый литейщик знает: даже идеально просушенная форма на основе кварцевого песка с фенольной смолой выделяет до 15–20 см³ газа на 100 г смеси во время контакта с жидкой сталью.
Проблема усугубляется тем, что газы стремятся подняться вверх, но конструкция формы часто бывает лабиринтной: тонкие рёбра, глубокие карманы, массивные прибыли. Поэтому задача №1 — спроектировать систему, которая не даст давлению газа превысить давление столба металла в литниковой чаше. Для этого применяют три подхода: физическое вытеснение через каналы, поглощение газа специальными пористыми вставками и вакуумирование зоны контакта «металл-форма», но главным инструментом остаётся правильно рассчитанная система вентиляции.
Классическая выпорная система: расчёт и типичные ошибки
Выпоры — это вертикальные каналы, которые соединяют самые верхние точки полости формы с атмосферой. Они выполняют двойную функцию: обеспечивают выход газов в момент заливки и служат индикатором заполнения. Профессионалы рассчитывают суммарное сечение выпоров по эмпирическому правилу: площадь сечения выпора должна составлять 15–25% от площади сечения самого массивного узла отливки, при этом скорость подъёма металла не должна превышать 30 мм/с для чугуна и 20 мм/с для алюминиевых сплавов.
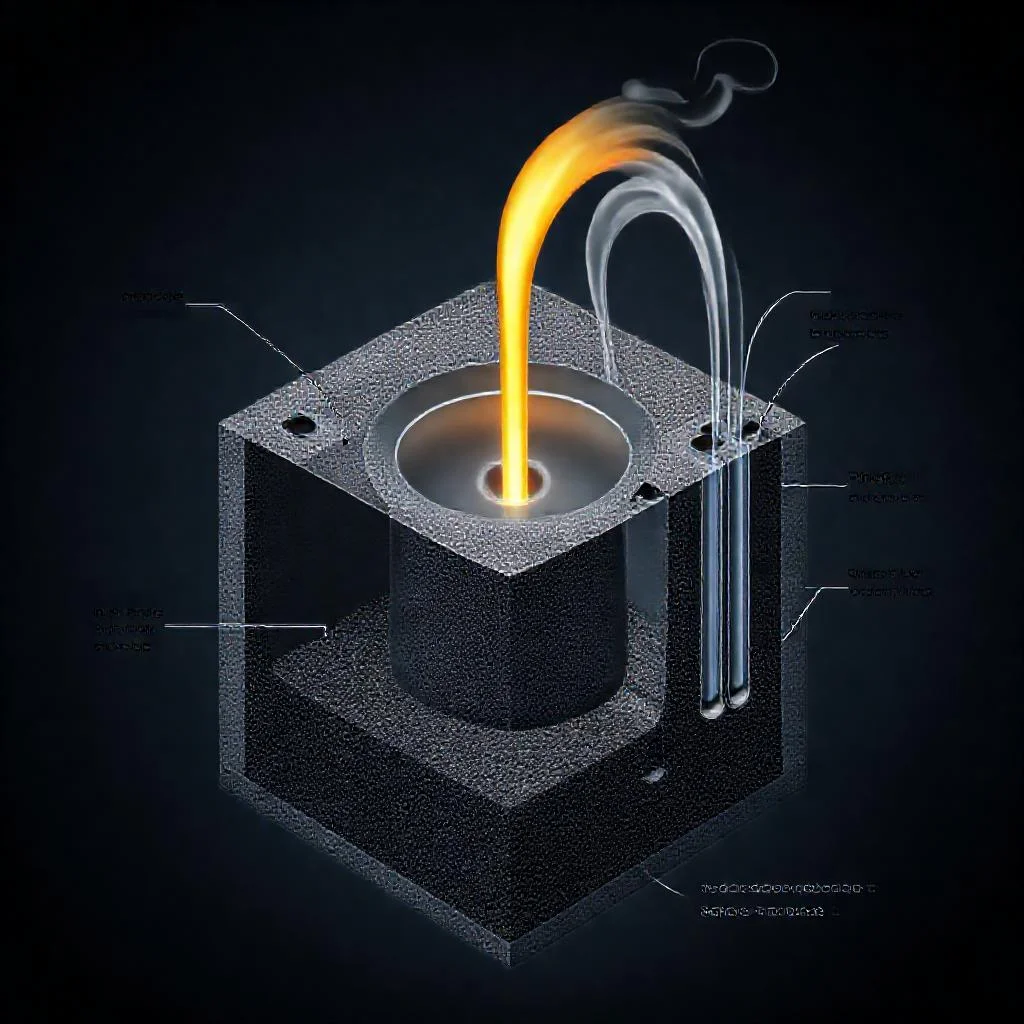
Частая ошибка новичков — установка выпоров только в самой высокой точке, забывая о зонах «мешкотных» скоплений газа у разъёма формы. Газ из нижней части полости, будучи легче металла, всё равно стремится вверх, но по пути захватывает частицы песка и шлака, создавая дефекты на стенках. Поэтому в ответственных отливках применяют промежуточные выпоры с шагом 400–600 мм по всей длине крупных горизонтальных поверхностей, соединяя их между собой общим коллектором на верхней полуформе.
Пористые вставки и дренажные каналы: когда классики недостаточно
Для крупных стальных отливок, где скорость газовыделения превышает 50 л/мин, одних выпоров мало. Здесь на помощь приходят пористые керамические фильтры-вставки, которые устанавливаются в специальные карманы на разъёме формы. Эти вставки, изготовленные из муллитового волокна, пропускают газ, но задерживают жидкий металл благодаря капиллярному эффекту; их пористость достигает 85%, что позволяет сбрасывать давление практически молниеносно.
Альтернативный метод — устройство дренажных каналов из крупнозернистого песка (фракция 0,8–1,2 мм) с добавлением 5% древесной муки. При заливке мука выгорает, создавая сеть микроканалов, по которым газы уходят в атмосферу без изменения геометрии отливки. Этот приём особенно ценен при литье в формы с рельефным рисунком, где сверлить вентиляционные отверстия после заливки категорически нельзя. Важно помнить, что дренажные каналы не должны выходить на рабочие поверхности отливки — их трассируют через технологические бобышки.
- Вертикальные выпоры для отливок высотой до 500 мм с толщиной стенки до 40 мм
- Горизонтальные газоотводные рёбра для плитных и корпусных деталей
- Зигзагообразные каналы для предотвращения выброса металла при бурном газообразовании
- Вакуумные отсасывающие патрубки в комбинации с противодавлением
Вакуумная формовка как радикальное решение газовой проблемы
Метод V-процесса, или вакуумно-плёночная формовка, полностью меняет физику процесса. Песок в этом случае находится под разрежением 300–400 мбар, что делает форму жёсткой без добавления связующих, а газы отсасываются через сеть микроперфорированных труб, встроенных в опоку. При заливке металл мгновенно выдавливает газы через плёнку, которая не успевает прогреться до температур пиролиза, — поэтому газовыделение снижается в 20–30 раз по сравнению с песчано-глинистой смесью.
Однако вакуумные системы требуют безупречной герметизации стыков и оперативной реакции на прорыв плёнки. Для мелких и средних отливок такое решение часто экономически неоправданно, поэтому на практике используют комбинированный подход: стандартная песчаная форма с вентиляционными пробками, но с локальным вакуумным отсосом именно в зоне самой высокой интенсивности газовыделения. Это позволяет избежать установки громоздких вакуумных камер на всю опоку.
Противодавление и управляемая атмосфера: продвинутые техники
«Отвод газа — это не просто отверстие для воздуха. Это система, которая должна работать как клапан сердца: мгновенно открываться, когда давление растёт, и плотно закрываться, когда металл заполнил форму. Любой застой газов — это приговор для структуры отливки».
В литье по газифицируемым моделям (ЛГМ) применяют принципиально иную стратегию — здесь газ генерируется самой пенополистироловой моделью при её испарении. Для этого в опоке предусматривают фильтрующие окна из базальтовой ваты, которые выпускают продукты пиролиза, но не дают песку осыпаться. Крупные заводы устанавливают систему дожигания отходящих газов с рекуперацией тепла, что делает процесс экологичным и энергоэффективным.
Практика показывает, что идеальная схема газоотведения всегда индивидуальна. Для тонкостенного алюминиевого корпуса достаточно одной выпорной трубки Ø10 мм, а для толстостенной станины станка потребуется комплекс из четырёх выпоров, двух пористых вставок и принудительного отсоса. Главный критерий при выборе — не количество каналов, а скорость падения давления в полости после заполнения. Если за первые 2–3 секунды давление не упало до атмосферного, значит, сечение вентиляции нужно увеличивать. Опытные технологи используют тензометрические датчики, встраиваемые прямо в разъём формы, чтобы контролировать этот параметр в реальном времени.
Сравнение методов газоотведения в закрытых песчаных формах
| Параметр сравнения | Классические выпоры | Пористые вставки | Дренажные каналы | Вакуумная формовка (V-процесс) | ЛГМ (газифицируемые модели) |
|---|---|---|---|---|---|
| Принцип действия | Вертикальные каналы, соединяющие верхние точки полости с атмосферой; вытеснение газов за счёт давления столба металла | Пористая керамика (муллитовое волокно) пропускает газ, но задерживает жидкий металл благодаря капиллярному эффекту | Сеть микроканалов, образующихся при выгорании древесной муки (5%) в крупнозернистом песке | Песок под разрежением 300–400 мбар; газы отсасываются через микроперфорированные трубы в опоке | Фильтрующие окна из базальтовой ваты выпускают продукты пиролиза пенополистирола |
| Эффективность газоотведения | Базовый уровень; зависимость от правильности расчёта сечения | Высокая; сброс давления «молниеносно» | Высокая; равномерное распределение по всей поверхности | Снижение газовыделения в 20–30 раз по сравнению с песчано-глинистой смесью | Продукты пиролиза выводятся через окна; возможна система дожигания |
| Область применения | Отливки высотой до 500 мм, толщина стенки до 40 мм | Крупные стальные отливки со скоростью газовыделения > 50 л/мин | Формы с рельефным рисунком; литьё, где сверловка после заливки запрещена | Мелкие и средние отливки; зоны с высокой интенсивностью газовыделения | Литьё по газифицируемым моделям (пенополистирол) |
| Типичные размеры / параметры | Сечение выпора = 15–25% от площади сечения массивного узла; скорость подъёма: чугун ≤ 30 мм/с, алюминий ≤ 20 мм/с; шаг промежуточных выпоров 400–600 мм | Пористость до 85%; установка в карманы на разъёме формы | Фракция песка 0,8–1,2 мм; добавка 5% древесной муки; трассировка через технологические бобышки | Разрежение 300–400 мбар; микроперфорированные трубы в опоке | Базальтовая вата в фильтрующих окнах опоки |
| Преимущества | Простота; двойная функция (выход газов + индикатор заполнения) | Мгновенный сброс давления; не требуют сверловки | Не изменяет геометрию отливки; равномерный отвод | Жёсткость формы без связующих; минимальное газовыделение | Экологичность при дожигании; рекуперация тепла |
| Недостатки / ограничения | Частые ошибки: установка только в верхней точке; риск брака при «мешкотных» зонах | Требует точной установки; для крупных отливок | Не должны выходить на рабочие поверхности отливки | Требует безупречной герметизации; экономически неоправданна для мелких/средних отливок | Генерация газа самой моделью; сложность контроля |
| Ключевые расчёты / контроль | Суммарное сечение выпоров; контроль скорости подъёма металла | Скорость газовыделения > 50 л/мин | Расчёт фракции песка и % муки | Контроль разрежения; герметичность стыков | Температура пиролиза; скорость испарения модели |
| Рекомендации по выбору | Для тонкостенного алюминиевого корпуса достаточно выпорной трубки Ø10 мм | Для толстостенной станины станка — 4 выпора + 2 пористые вставки + принудительный отсос | Для рельефных форм; комбинируется с выпорами | Комбинированный подход: локальный вакуумный отсос в зоне максимального газовыделения | При литье по газифицируемым моделям |
Сводные данные по интенсивности газовыделения
| Тип формы / материала | Газовыделение | Примечание |
|---|---|---|
| Песчано-глинистая смесь (кварцевый песок + фенольная смола) | 15–20 см³ газа на 100 г смеси | При контакте с жидкой сталью |
| Стальные отливки (крупные) | > 50 л/мин | Требуют пористых вставок/дренажа |
| V-процесс (вакуумно-плёночная формовка) | Снижение в 20–30 раз | По сравнению с песчано-глинистой смесью |
| Алюминиевые сплавы (тонкостенный корпус) | Достаточно выпорной трубки Ø10 мм | Скорость подъёма ≤ 20 мм/с |
| Чугун | Скорость подъёма ≤ 30 мм/с | Сечение выпора 15–25% от площади массивного узла |
Частые вопросы по отводу газов из закрытой песчаной формы
Как рассчитать необходимое сечение выпоров для конкретной отливки?
Суммарное сечение выпоров рассчитывается по эмпирическому правилу: оно должно составлять 15–25% от площади сечения самого массивного узла отливки. При этом скорость подъёма металла не должна превышать 30 мм/с для чугуна и 20 мм/с для алюминиевых сплавов. Если давление в форме не падает до атмосферного за первые 2–3 секунды после заполнения, сечение вентиляции нужно увеличивать.
Когда одних выпоров недостаточно и нужны дополнительные методы газоотвода?
Классических выпоров недостаточно при скорости газовыделения свыше 50 л/мин (характерно для крупных стальных отливок) или при сложной конфигурации формы с глубокими карманами и рёбрами. В таких случаях применяют пористые керамические вставки из муллитового волокна (пористость до 85%) или дренажные каналы из крупнозернистого песка с добавлением древесной муки, которая выгорает при заливке, создавая сеть микроканалов.
Где именно нужно устанавливать выпоры, чтобы избежать газовых раковин?
Выпоры обязательно устанавливаются в самой верхней точке полости, но этого недостаточно. Для ответственных отливок требуются промежуточные выпоры с шагом 400–600 мм по всей длине крупных горизонтальных поверхностей, соединённые общим коллектором на верхней полуформе. Это необходимо для выхода газов из нижних зон, которые при подъёме захватывают частицы песка и шлака, создавая дефекты.
Как работает вакуумная формовка (V-процесс) в контексте отвода газов?
При V-процессе песок находится под разрежением 300–400 мбар, что делает форму жёсткой без связующих. Газы отсасываются через микроперфорированные трубы в опоке. Металл выдавливает газы через плёнку, которая не успевает прогреться до температуры пиролиза, поэтому газовыделение снижается в 20–30 раз. Однако для мелких отливок это дорого, поэтому часто используют локальный вакуумный отсос только в зоне максимального газовыделения.
Какие современные методы позволяют контролировать процесс газоотвода в реальном времени?
Опытные технологи устанавливают тензометрические датчики прямо в разъём формы для контроля давления в реальном времени. Критический параметр — скорость падения давления после заполнения: если за первые 2–3 секунды оно не упало до атмосферного, сечение вентиляции недостаточно. В продвинутых системах также используют фильтрующие окна из базальтовой ваты и системы дожигания отходящих газов с рекуперацией тепла.