Почему перемешивание ванны — это не просто «побулькать»
Когда сталевар слышит фразу «продувка инертным газом», он представляет не хаотичное бурление, а строго управляемый гидродинамический процесс, от которого зависит судьба всей плавки. Вдувание аргона или азота в жидкую сталь — это не способ что-то перемешать ради галочки, а единственный эффективный инструмент выравнивания температуры и химического состава в большегрузном ковше. Без этого невозможно получить однородный металл, ведь разница температур между нижними и верхними слоями в 40-тонном ковше может достигать 60–80 °C.
Вдувание газа решает сразу несколько задач: оно ускоряет растворение ферросплавов, удаляет неметаллические включения (оксиды, сульфиды) за счет флотации и гомогенизирует расплав. Только представьте: если не свести к минимуму стратификацию (расслоение) металла, вы получите брак, который обнаружите только на стане горячей прокатки. Поэтому выбор способа и режима продувки — это всегда компромисс между интенсивностью перемешивания и риском вторичного окисления.
Технология нижней продувки: от пористых пробок до донных фурм
Классический вариант — подача газа снизу через пористые огнеупорные элементы (пробки) или щелевые фурмы, вмонтированные в днище ковша. Такой метод обеспечивает максимально равномерное распределение пузырьков по всему объему ванны. Пузырьки всплывают по спирали, увлекая за собой неметаллические включения, и создают мощную циркуляцию металла в вертикальной плоскости. Именно нижняя продувка аргоном позволяет добиться «кипения» ванны без резких выбросов и вторичного шлакования.
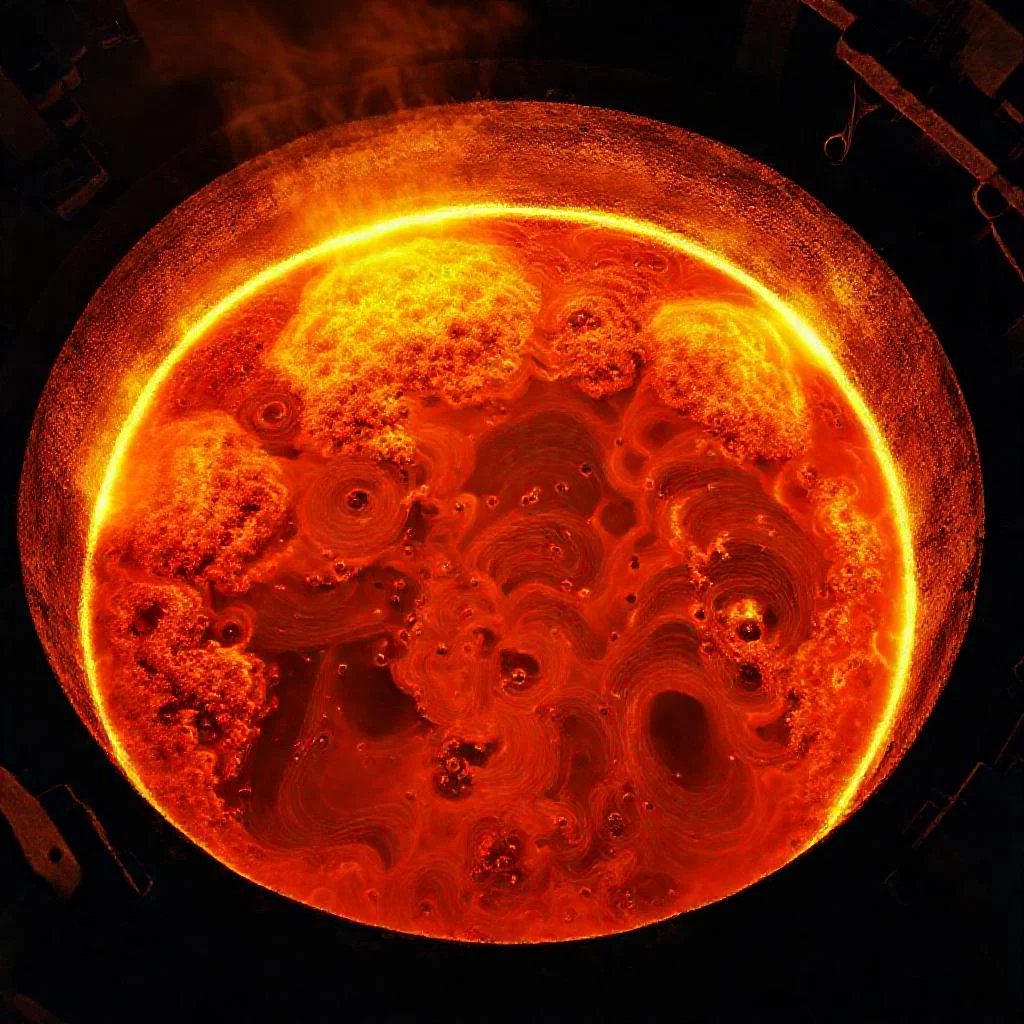
Однако у нижней продувки есть «ахиллесова пята» — необходимость строгого контроля давления газа. Если передозировать расход, можно спровоцировать «фонтан» металла из ковша или оголение зеркала металла от шлака, что приведет к захвату кислорода из атмосферы. Поэтому современные системы используют автоматический контроль с применением расходомеров и манометров, а саму фурму часто дублируют, чтобы не останавливать обработку в случае закупорки канала.
- Пористые пробки: обеспечивают мелкодисперсное распределение пузырьков, идеальны для финишной гомогенизации.
- Щелевые фурмы: дают больший расход газа, применяются для активного рафинирования и ускоренного нагрева.
- Комбинированные системы: комбинация донных и верхних фурм позволяет гибко менять интенсивность перемешивания в течение цикла.
Верхняя продувка через фурму: когда нужна агрессия
Верхняя продувка, когда газовая фурма опускается через шлаковый пояс прямо в металл, используется в тех случаях, когда необходимо быстрое растворение крупных кусков ферросплавов или корректировка химического состава на выпуске. Этот метод создает более жесткую и направленную циркуляцию, пробивающую шлаковую корку. Однако у него есть значительный минус — сильное бурление в зоне контакта фурмы с металлом ведет к разбрызгиванию и повышенному износу огнеупоров.
Верхнюю продувку часто используют в дуговых печах или ковшах-печах, когда необходимо одновременно и перемешать, и усреднить температуру, а нижние пробки либо не установлены, либо находятся на ремонте. Но если вы хотите избежать окисления металла, верхнюю фурму делают полой, подавая через нее одновременно инертный газ и небольшую порцию природного газа или мазута для создания «защитного факела». Хотя, по моему опыту, для чистых марок стали лучше использовать нижнюю продувку с мягким расходом.
Газовые объемы: что говорит практика
Оптимальная интенсивность продувки рассчитывается не «на глаз», а через удельный расход газа на тонну металла. Эмпирически установлено, что для гомогенизации достаточно 10–15 литров аргона на тонну стали в минуту. Если расход меньше, металл не успевает выровняться по температуре; если больше — начинается оголение шлака и торможение всплытия включений из-за турбулентности. Ключевой параметр — это время обработки, которое обычно составляет 5–10 минут в зависимости от массы ковша и исходной разницы температур.
Влияние пузырьков газа также зависит от их размера: чем они мельче и однороднее, тем выше коэффициент полезного действия. Донные пробки дают пузыри диаметром 1–3 мм, а фурмы — крупные, рваные. Поэтому на современных МНЛЗ (машинах непрерывного литья заготовок) предпочитают использовать низкоинтенсивную продувку через пористые блоки с расходом не более 50–70 л/мин. Это позволяет избежать воронкообразного прорыва шлака и получить чистый металл.
«Металл, который не продувается инертным газом, — это хаотичная смесь температур и химических неоднородностей. Продувка — это не роскошь, а хирургическая точность, которая превращает расплав в сталь с заданными свойствами».
Ошибки технологии: как не испортить плавку
Даже при идеально настроенной фурме всегда есть риск столкнуться с проблемой «сухой» продувки, когда пузырьки слипаются в один большой пузырь. Это происходит при слишком высоком давлении на выходе из пробки или при зашлакованности канала. В такой ситуации перемешивание фактически останавливается, а металл в разных зонах ковша начинает жить своей жизнью. Второй типичной ошибкой является продувка высокоокисленным шлаком — тогда инертный газ не удаляет включения, а наоборот, эмульгирует их обратно в металл.
Наконец, не стоит сбрасывать со счетов «варку» металла без контроля температуры. Вдувание холодного аргона приводит к локальному переохлаждению нижних слоев и образованию настылей на дне ковша. Именно поэтому перед началом продувки газ подогревают до 200–300 °C или компенсируют тепловые потери дополнительным электрическим подогревом в агрегате ковш-печь. Помните: хороший сталевар всегда смотрит не на стрелку секундомера, а на характер движения шлакового покрова — именно он показывает реальную картину перемешивания.
Сравнение способов перемешивания жидкой стали вдуванием инертного газа
| Параметр | Нижняя продувка (пористые пробки) | Нижняя продувка (щелевые фурмы) | Верхняя продувка через фурму |
|---|---|---|---|
| Распределение пузырьков | Мелкодисперсное, равномерное (диаметр пузырьков 1–3 мм) | Более крупные пузырьки, больший расход газа | Крупные, рваные пузырьки, направленная струя |
| Интенсивность перемешивания | Умеренная, спокойная циркуляция в вертикальной плоскости | Высокая, активное рафинирование | Жесткая, агрессивная циркуляция, пробивает шлаковую корку |
| Основные задачи | Финишная гомогенизация, выравнивание температуры и состава, удаление включений флотацией | Ускоренное растворение ферросплавов, активное рафинирование, ускоренный нагрев | Быстрое растворение крупных кусков ферросплавов, корректировка химсостава на выпуске |
| Рекомендуемый расход газа | 10–15 л/мин на тонну стали; на МНЛЗ не более 50–70 л/мин | Выше, чем у пористых пробок (точные значения зависят от задачи) | Зависит от технологии; часто сочетается с подачей природного газа или мазута для «защитного факела» |
| Риски при нарушении режима | «Фонтан» металла при передозировке, оголение зеркала металла, захват кислорода | Аналогичные риски нижней продувки; закупорка канала | Разбрызгивание металла, повышенный износ огнеупоров, риск вторичного окисления |
| Влияние на шлаковый покров | Минимальное при правильном расходе; шлак остается на поверхности | Умеренное; возможно локальное оголение при высоких расходах | Сильное — пробивает шлаковую корку, что требует защиты от окисления |
| Типичное применение | Современные МНЛЗ, чистые марки стали, финишная гомогенизация | Ковши-печи, активное рафинирование | Дуговые печи, ковши-печи (при отсутствии или ремонте нижних пробок) |
| Контроль процесса | Автоматический контроль давления и расхода (расходомеры, манометры); дублирование фурм | Строгий контроль давления, дублирование системы | Контроль глубины погружения фурмы, защита факелом |
| Гомогенизация температуры | Эффективная — разница температур 60–80 °C устраняется за 5–10 минут | Быстрая, но с риском перегрева зоны контакта | Направленная, менее равномерная по объему |
Частые вопросы о перемешивании стали инертным газом
Почему перемешивание ванны — это не просто «побулькать»?
Вдувание аргона или азота в жидкую сталь — это не хаотичное бурление, а строго управляемый гидродинамический процесс. Он необходим для выравнивания температуры (разница между слоями может достигать 60–80 °C), ускорения растворения ферросплавов, удаления неметаллических включений и гомогенизации расплава. Без этого невозможно получить однородный металл без брака.
Какие существуют способы продувки инертным газом?
Основные методы — нижняя продувка через пористые пробки или щелевые фурмы (обеспечивает равномерное распределение пузырьков и мягкую циркуляцию) и верхняя продувка через фурму (создает агрессивную направленную циркуляцию для быстрого растворения ферросплавов, но требует защиты от окисления). Также применяются комбинированные системы.
Какой расход газа считается оптимальным для гомогенизации?
Для выравнивания состава и температуры достаточно 10–15 литров аргона на тонну стали в минуту. Меньший расход не успевает выровнять металл, больший — оголяет шлак и ухудшает всплытие включений. На современных МНЛЗ используют расход 50–70 л/мин через пористые блоки.
Какие ошибки могут испортить плавку при продувке?
Типичные ошибки: «сухая» продувка из-за слипания пузырьков при слишком высоком давлении или зашлакованности канала, продувка высокоокисленным шлаком (включения не удаляются, а эмульгируются обратно), а также вдувание холодного газа без подогрева — это вызывает локальное переохлаждение и настыли на дне ковша.
Как размер пузырьков влияет на эффективность перемешивания?
Чем мельче и однороднее пузырьки, тем выше коэффициент полезного действия. Донные пробки дают пузыри диаметром 1–3 мм, что обеспечивает высокую эффективность флотации включений. Крупные рваные пузыри от фурм менее эффективны и могут вызывать турбулентность, тормозящую всплытие включений.