Гальванический путь: почему электролиз остаётся вне конкуренции
Промышленное получение меди высокого качества — это не просто переплавка руды, а филигранная электрохимическая операция. Черновая медь, содержащая до 99% основного металла и примеси, не годится для токопроводящих жил или электроники. Именно электролиз позволяет «вычистить» металл до кондиции 99,99%, превращая аноды из чернового сплава в идеальные катодные листы.
Суть процесса банальна лишь на первый взгляд: раствор сульфата меди и серной кислоты становится средой, где под действием постоянного тока происходит миграция ионов. Но за этой простотой скрывается сложная инженерия — от плотности тока до циркуляции электролита. Именно эти параметры определяют, получите ли вы рыхлый осадок, который рассыплется в руках, или плотный, зеркально-гладкий катод, готовый к дальнейшей переработке.
Электролитные ванны: архитектура промышленного масштаба
Современные цеха электролиза — это не лабораторные стаканчики, а гигантские бетонные резервуары, футерованные свинцом или пластиком. Внутри каждой ванны чередуются толстые анодные плиты (из черновой меди) и тонкие матрицы из нержавеющей стали или титана, которые служат стартовой основой для будущего катода. Схема подключения последовательная: ток проходит через всю гирлянду ванн, что позволяет экономить на выпрямителях.
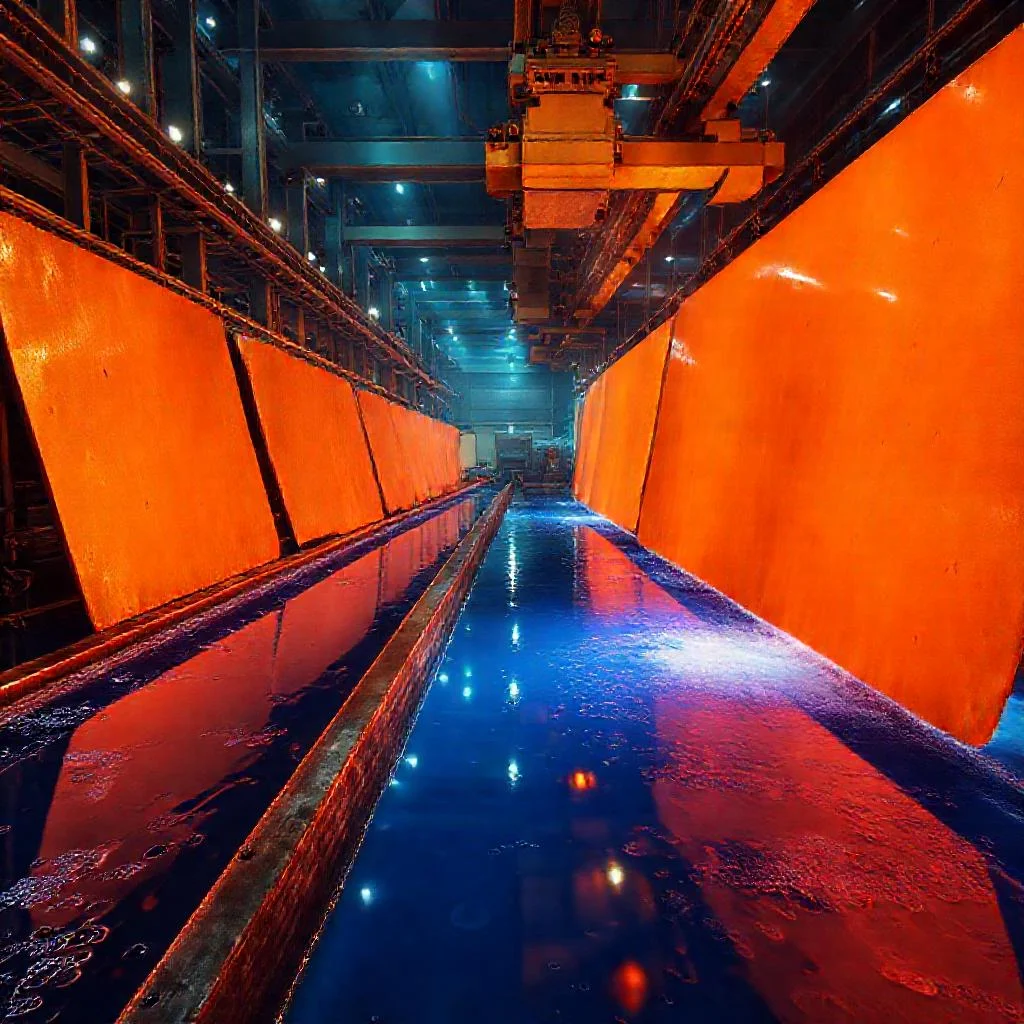
Ключевой момент — плотность тока. Обычно она держится в диапазоне 200–300 А/м². Если завысить этот показатель, начнется бурное выделение водорода на катоде, что испортит структуру осадка и снизит выход по току. Опытные технологи знают: лучше чуть снизить скорость, чем получить бракованную партию, ведь катоды оценивают по чистоте поверхности и содержанию кислорода — эти параметры критичны для катанки.
Управление примесями: битва за 99,99% чистоты
Главный враг электролиза — это мышьяк, сурьма и висмут. Эти элементы имеют электрохимический потенциал, близкий к меди, поэтому они охотно соосаждаются на катоде. Чтобы избежать этого, на производстве применяют непрерывную очистку электролита, выводя часть раствора на регенерацию. Регулировка кислотности и температуры (обычно 55–65°C) помогает удержать коллоидные частицы во взвешенном состоянии, не давая им осесть на растущем кристалле.
Дополнительно используют так называемые «добавки» — клеевые или тиомочевинные реагенты. Они создают тончайшую адсорбционную пленку на поверхности катода, замедляя рост дендритов. В итоге получается гладкая, плотная структура, которую легко отслаивать от матрицы. Помните: чем грязнее анод, тем сложнее рецептура электролита — это аксиома, проверенная десятилетиями практики на медеплавильных комбинатах.
Стартовые матрицы против постоянных катодов
Долгие годы классикой жанра были «маточные» листы: тонкую медную пластину наращивали около суток, затем снимали, а саму матрицу возвращали в цикл. Сегодня все чаще применяют технологию с постоянными катодами из нержавейки (шинки). Медь осаждается на них 5–7 дней, после чего готовый лист снимается механическим способом, а подложка используется повторно — без затрат на изготовление стартовых основы.
У каждого из подходов есть свои нюансы. Первый метод дает более гибкий контроль над качеством поверхности, но требует больше ручного труда. Второй — автоматизирован и быстрее, но требует идеальной полировки матрицы, иначе осадок «прикипит» и его будет невозможно снять. Выбор зависит от масштаба производства и требований к чистоте конечного продукта.
Факторы, влияющие на морфологию катодного осадка
Структура катодной меди — не случайность, а результат баланса нескольких сил. Вот перечень критически важных параметров, которые обязан контролировать технолог:
- Концентрация ионов меди в электролите (не менее 40 г/л, иначе начнется пассивация анода).
- Интенсивность циркуляции раствора — она должна быть равномерной, без застойных зон у поверхности катода.
- Наличие коллоидных примесей и органических добавок в строго дозированных количествах.
- Температурный режим: недостаточный нагрев увеличивает вязкость, избыточный — ускоряет испарение и окисление.
Любое отклонение от нормы приводит к образованию «порошистых» участков или включений сульфата меди. Поэтому в цехах ведется непрерывный мониторинг редокс-потенциала и кислотности. Только при стабильных показателях удается получать катоды, которые не требуют дополнительной переплавки и идут прямиком на волочильные станы.
«Катодная медь — это зеркало электролита: если раствор грязный, вы увидите это в каждом кристалле. Электролиз — это не химия, это философия очищения» — так рассуждают мастера медного дела на Урале.
Экономика процесса: снижение затрат без потери качества
Главная статья расходов при электролизе — это электроэнергия. На каждый килограмм катодной меди расходуется примерно 250–400 кВт·ч, в зависимости от схемы питания. Поэтому на современных заводах стараются применять импульсные выпрямители с высоким КПД и системы рекуперации тепла от ванн. Второй резерв экономии — уменьшение расстояния между электродами, что снижает омическое сопротивление раствора.
Не менее важна и логистика. Чем реже вы снимаете катоды, тем меньше потерь электролита и простоя оборудования. Увеличение цикла осаждения до 7 суток позволяет сократить затраты на крановые операции в разы. Однако длительный цикл требует безупречной чистоты раствора — иначе осевшие шламы испортят товарный вид продукции. Ищите баланс между скоростью и качеством — и ваш медный катод станет эталоном на бирже металлов.
Сравнительный анализ технологий и параметров электролитического рафинирования меди
| Параметр / Характеристика | Классическая технология (стартовые матрицы) | Современная технология (постоянные катоды) |
|---|---|---|
| Стартовая основа катода | Тонкая медная пластина (маточный лист), наращиваемая около суток | Матрица из нержавеющей стали или титана (шинки) |
| Продолжительность цикла осаждения | ≈ 1 сутки (24 часа) | 5–7 суток |
| Способ снятия готового катода | Ручной (снятие с матрицы, возврат матрицы в цикл) | Механизированный (автоматический съем листа) |
| Требования к качеству подложки | Умеренные — матрица используется многократно, но её состояние менее критично | Идеальная полировка матрицы обязательна, иначе осадок «прикипает» и не снимается |
| Контроль качества поверхности | Более гибкий контроль | Автоматизированный, зависит от состояния оборудования |
| Уровень автоматизации и ручной труд | Требует больше ручного труда и операций | Высокая автоматизация, меньше крановых операций |
| Экономическая эффективность (затраты на логистику и простой) | Выше потери электролита, частые снятия катодов, больше простоев | Снижение затрат на крановые операции в разы, меньше потерь электролита |
Ключевые контролируемые параметры процесса электролиза
| Параметр | Нормативное значение / Диапазон | Последствия отклонения от нормы |
|---|---|---|
| Плотность тока | 200–300 А/м² | Завышение: бурное выделение водорода на катоде, порча структуры осадка, снижение выхода по току. Занижение: снижение скорости процесса. |
| Концентрация ионов меди в электролите | Не менее 40 г/л | Падение ниже нормы: пассивация анода, нарушение процесса растворения. |
| Температура электролита | 55–65°C | Недостаточный нагрев: увеличение вязкости, ухудшение диффузии. Избыточный нагрев: ускорение испарения и окисления компонентов. |
| Интенсивность циркуляции раствора | Равномерная, без застойных зон у катода | Нарушение равномерности: образование дендритов, рыхлых участков, включений сульфата меди. |
| Содержание органических добавок (клей, тиомочевина) | Строго дозированное количество | Недостаток: рост дендритов, шероховатость. Избыток: замедление процесса, загрязнение осадка. |
| Уровень примесей (мышьяк, сурьма, висмут) | Минимальный, контролируется непрерывной очисткой | Соосаждение на катоде, снижение чистоты меди ниже 99,99%. |
| Кислотность электролита (pH / концентрация H₂SO₄) | Регулируется технологическим регламентом | Сдвиг pH: нарушение коллоидного равновесия, оседание примесей на катоде. |
Энергетические и экономические показатели процесса
| Показатель | Значение / Описание |
|---|---|
| Расход электроэнергии на 1 кг катодной меди | 250–400 кВт·ч (в зависимости от схемы питания) |
| Чистота конечного продукта (катодной меди) | 99,99% (кондиция для токопроводящих жил и электроники) |
| Тип выпрямителей | Импульсные выпрямители с высоким КПД (для снижения затрат на электроэнергию) |
| Способ снижения омического сопротивления | Уменьшение расстояния между электродами |
| Дополнительные меры экономии | Системы рекуперации тепла от ванн |
Ключевые вопросы о промышленном электролизе меди
Почему именно электролиз считается единственным эффективным способом получения чистой меди?
Электролиз позволяет достичь чистоты 99,99% за счет селективного переноса ионов меди на катод, в то время как примеси (мышьяк, сурьма, висмут) остаются в растворе или анодном шламе. Никакая термическая переплавка не способна обеспечить такую степень очистки.
Какие параметры электролита критически влияют на качество катодного осадка?
Решающими являются концентрация ионов меди (не менее 40 г/л), температура (55–65°C), плотность тока (200–300 А/м²), а также содержание органических добавок (клей, тиомочевина) и коллоидных частиц. Любое отклонение ведет к рыхлому осадку или дендритному росту.
В чем принципиальное отличие технологии с постоянными катодами от классических стартовых матриц?
При использовании постоянных катодов из нержавеющей стали осадок наращивается 5–7 дней и затем механически снимается, а подложка используется повторно. Классическая технология требует изготавливать тонкие медные матрицы каждые сутки. Постоянные катоды более автоматизированы и экономичны, но требуют идеальной полировки поверхности.
Какие примеси представляют наибольшую проблему при электролитическом рафинировании меди и почему?
Наибольшие сложности создают мышьяк, сурьма и висмут, так как их электрохимический потенциал близок к меди. Они способны соосаждаться на катоде, поэтому требуется непрерывная очистка электролита и введение специальных добавок для поддержания чистоты 99,99%.
Как можно снизить энергозатраты при промышленном электролизе меди без потери качества?
Основные резервы — применение импульсных выпрямителей с высоким КПД, уменьшение расстояния между электродами (снижение омического сопротивления), увеличение цикла осаждения до 7 суток для сокращения простоев, а также системы рекуперации тепла от ванн. Энергопотребление составляет 250–400 кВт·ч на кг меди.