Почему «изогнутая» труба — это не брак, а задача для калибровки
Когда горячекатаная труба сходит с линии и обнаруживается, что ее ось уходит от прямой линии на несколько миллиметров, многие операторы впадают в ступор. Однако на современном правильном стане это не приговор, а лишь исходная геометрия для сложной механики правки. Кривизна формируется из-за неравномерного охлаждения, остаточных напряжений после прокатки или транспортировки, и главная задача — не «выпрямить» металл силой, а перераспределить внутренние напряжения так, чтобы ось заняла устойчивое положение.
В отличие от холодной правки, где мы боремся с упругим возвратом, горячая правка работает с пластической деформацией в процессе остывания. Здесь важна не только температура заготовки, но и скорость прохода через валки, шаг роликов и глубина внедрения рабочего инструмента. Если вы просто «прожмете» трубу в центре, вы получите эффект пружины: она вернется к исходной кривизне, как только снимется нагрузка. Поэтому грамотная настройка стана — это искусство баланса между зонами перегиба.
Технология семи- и девятироликовых схем: математика прогиба
Классическая схема правки на правильном стане с чередующимися роликами подразумевает многократный знакопеременный изгиб. Каждый ролик должен создавать деформацию, которая чуть превышает предел текучести материала, но при этом не приводит к потере устойчивости стенки. На практике это означает, что ось трубы проходит через серию контролируемых «волн», амплитуда которых затухает к выходу из стана. Секрет в том, чтобы рассчитать шаг роликов относительно диаметра и толщины стенки — для толстостенных изделий шаг уменьшается, для тонкостенных увеличивается.
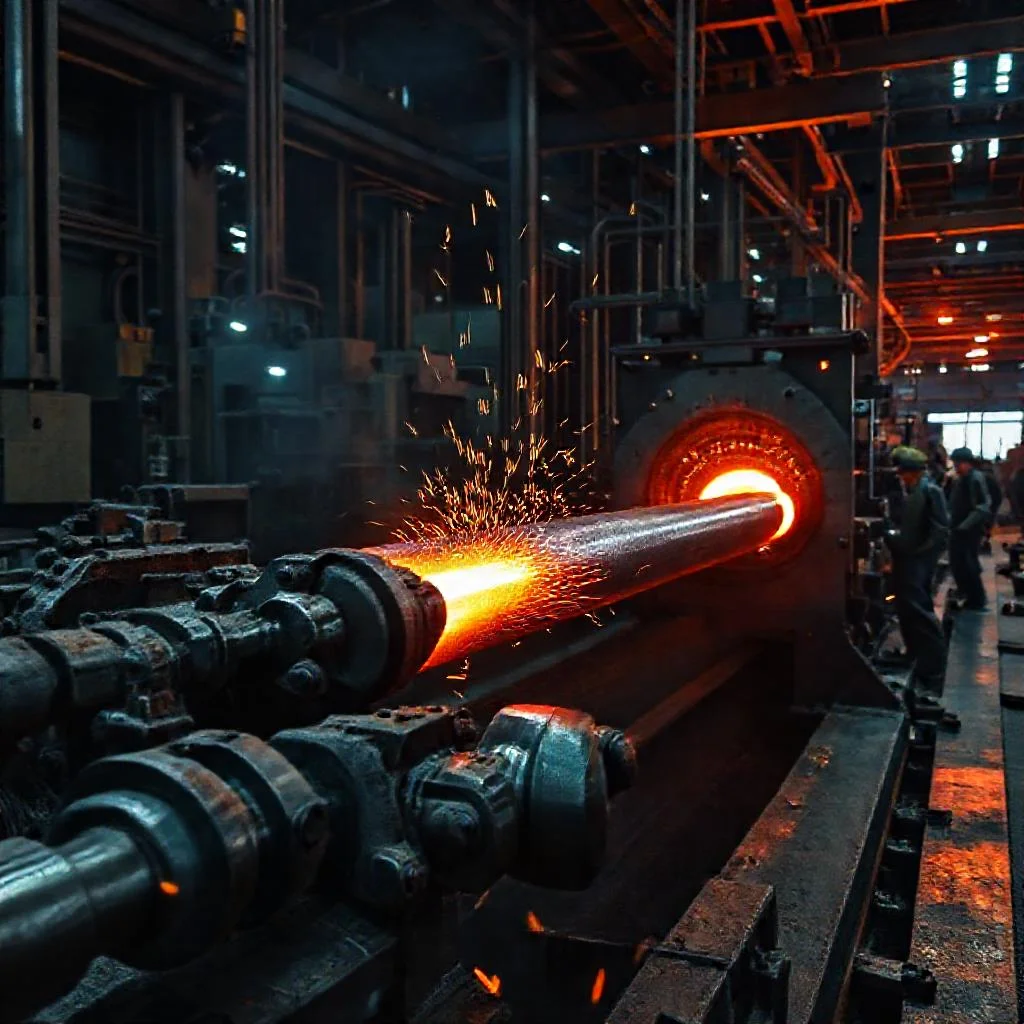
Ключевой параметр — это угол охвата трубы роликом. Если он слишком мал, то зона пластической деформации не захватывает всю окружность, и остаются «пятна» с неравномерным напряжением. Если слишком велик — возникает риск сплющивания сечения. Поэтому профессиональные настройщики всегда начинают с расчета нейтральной линии и используют индикаторы часового типа для контроля биения каждой опоры. Только после этого задают скорость вращения валков, которая должна быть синхронизирована по всей длине стана.
Управление термическим полем: как температура диктует режим
Горячая правка требует жесткого соблюдения температурного коридора. Обычно это диапазон 600–800°C, когда сталь находится в аустенитном состоянии и обладает максимальной пластичностью. Если температура упадет ниже нижнего порога, появятся микротрещины; если превысит верхний — начнется рост зерна и окалина будет впрессовываться в поверхность. Лучшие результаты дает правка с подогревом, когда труба поступает на стан не остывшей после прокатки, а проходит через индуктор, выравнивающий температуру по длине.
Однако есть тонкость: локальный нагрев в зоне максимальной кривизны может дать фору. Опытные операторы используют пирометры для картирования температурных полей вдоль оси трубы и регулируют подачу теплоносителя в зонах перегиба. Это позволяет сделать деформацию более «мягкой» в местах резких изгибов и жесткой — на прямых участках. Именно такой дифференцированный подход исключает появление гофра на внутренней стенке и сохраняет овальность в пределах допуска.
Инструментальная оснастка и контроль после правки
Ролики правильного стана — это расходный материал, и их состояние напрямую влияет на результат. Износ бочки ролика всего на 0,2 мм приводит к тому, что зона контакта смещается, и труба начинает «вилять» по оси. Поэтому профессионалы используют ролики с наплавкой из износостойких сплавов и регулярно контролируют профиль поверхности с помощью шаблонов. Также критично следить за зазором в подшипниковых узлах: люфт в опоре создает вибрации, которые превращают гладкую правку в рихтовку с микроударами.
После выхода из стана обязателен контроль стрелы прогиба на поверочной плите. Если остаточная кривизна превышает 1,5 мм на метр, трубу возвращают на повторный проход, но с измененной схемой загрузки валков. Важно помнить, что повторная правка без промежуточного отжига опасна: наклеп металла повышает его прочность, но снижает пластичность. Поэтому грамотный технолог всегда чередует проходы с нормализацией, чтобы снять наведенные напряжения и дать металлу «отдохнуть».
«Правка горячей трубы — это не силовое воздействие на металл, а диалог с его внутренними напряжениями. Вы не ломаете кривизну — вы договариваетесь с ней о новой форме». — Из практики настройщиков станов горячей прокатки.
Алгоритм настройки стана под конкретный профиль
Ни одна универсальная инструкция не заменит опыта, но базовый алгоритм действий всегда одинаков. Первым делом измеряется фактическая кривизна заготовки и строится эпюра прогибов. Затем выбирается схема задания роликов: для плавных дуг — схема с постепенным увеличением прогиба к центру; для резких локальных изгибов — схема с концентрацией деформации в зоне дефекта. После этого устанавливается скорость прохода, которая не должна превышать 0,5 м/с, чтобы металл успевал отреагировать на каждое воздействие.
Особое внимание стоит уделить смазке и охлаждению роликов. Перегрев подшипников приводит к изменению зазоров и, как следствие, к разнице в усилиях на левом и правом краю трубы. Профессионалы всегда держат под рукой как минимум три режима подачи эмульсии: интенсивный для тяжелых профилей, средний для стандартных и минимальный для тонкостенных труб, где переохлаждение может вызвать преждевременную потерю пластичности.
Типичные ошибки операторов и способы их предотвращения
- Чрезмерный прогиб центрального ролика. Это самая частая ошибка, когда оператор пытается «выдавить» кривизну одним нажатием. Результат — овальность и местное утонение стенки. Решение: поднимать ролик ступенчато, по 0,5 мм, с контролем после каждого прохода.
- Игнорирование температуры концов трубы. Концевые участки остывают быстрее, поэтому требуют либо более высокой температуры на входе, либо изменения угла атаки роликов. Использование торцевых горелок решает проблему на 90%.
- Правка «насухо» без смазки. Это ведет к наволакиванию металла на ролик и появлению рисок. Обязательно использовать графитовую смазку или эмульсию, даже если технологический регламент этого не требует в явном виде.
- Слишком быстрый повторный проход. Если труба не остыла до 400°C, повторная деформация вызывает эффект возврата пружины с удвоенной силой. Необходима выдержка в кантователе минимум 15–20 минут.
Каждая из этих ошибок, как правило, связана с желанием ускорить процесс. Однако правка — это та операция, где скорость всегда вторична по отношению к точности. Научитесь читать металл по его реакции: характерный скрип в зоне контакта говорит о перегрузке, а равномерный гул — о правильной настройке. Только так вы выйдете на стабильное качество, когда каждая труба проходит правку с первого раза.
Сравнительный анализ режимов правки изогнутых горячих труб на правильном стане
| Параметр / Характеристика | Схема с постепенным увеличением прогиба (плавные дуги) | Схема с концентрацией деформации (резкие локальные изгибы) | Семироликовая схема | Девятироликовая схема |
|---|---|---|---|---|
| Температурный коридор | 600–800°C (аустенитное состояние, максимальная пластичность) | 600–800°C (аустенитное состояние) | ||
| Шаг роликов (зависимость от геометрии) | Для толстостенных труб — шаг уменьшается; для тонкостенных — увеличивается | Стандартный шаг, классическая схема знакопеременного изгиба | Уменьшенный шаг для более плавной деформации | |
| Угол охвата трубы роликом | Оптимальный, обеспечивающий захват всей окружности без риска сплющивания | Сбалансированный (без «пятен» неравномерного напряжения) | Увеличенный контроль за счет большего числа точек контакта | |
| Скорость прохода через валки | Не более 0,5 м/с (металл должен успевать реагировать на воздействие) | Синхронизирована по всей длине стана | Синхронизирована, с более частым контролем биения | |
| Глубина внедрения рабочего инструмента (прогиб ролика) | Постепенное увеличение прогиба к центру зоны правки | Концентрация деформации строго в зоне дефекта | Деформация чуть выше предела текучести, без потери устойчивости стенки | Деформация чуть выше предела текучести, более равномерно распределенная |
| Температурное поле (подогрев) | Дифференцированный: локальный нагрев в зоне максимальной кривизны (пирометры, индукторы, регулировка теплоносителя) | Равномерный подогрев после прокатки или через индуктор | Равномерный подогрев с выравниванием по длине | |
| Контроль после правки (стрела прогиба) | Не более 1,5 мм на метр на поверочной плите | Не более 1,5 мм на метр; при превышении — повторный проход с измененной схемой | ||
| Требования к оснастке | Ролики с наплавкой из износостойких сплавов; контроль профиля шаблонами; недопустим люфт в подшипниках | Аналогичные требования; износ бочки ролика более 0,2 мм недопустим | ||
| Смазка и охлаждение роликов | Три режима подачи эмульсии: интенсивный (тяжелые профили), средний (стандарт), минимальный (тонкостенные трубы) | Средний режим подачи эмульсии | Средний или интенсивный режим (зависит от профиля) | |
| Повторная правка | Только после выдержки в кантователе 15–20 минут до остывания ниже 400°C; обязателен промежуточный отжиг (нормализация) для снятия наклепа | Только после выдержки и нормализации; повторный проход без отжига опасен (снижение пластичности) | ||
| Типичные ошибки (из практики) | Чрезмерный прогиб центрального ролика (шаг 0,5 мм с контролем); игнорирование температуры концов (торцевые горелки); правка «насухо» (обязательна смазка); слишком быстрый повторный проход | Аналогичные ошибки; дополнительный риск — «виляние» трубы при износе роликов | ||
Частые вопросы о правке изогнутых горячих труб
Почему труба возвращается к исходной кривизне после правки?
Это происходит из-за эффекта упругого возврата, если деформация не превысила предел текучести материала. В горячей правке важно не просто «прожать» трубу, а перераспределить внутренние напряжения путем многократного знакопеременного изгиба, когда амплитуда волн затухает к выходу из стана.
Какая температура оптимальна для горячей правки труб?
Рабочий диапазон составляет 600–800°C, когда сталь находится в аустенитном состоянии и обладает максимальной пластичностью. При более низкой температуре появляются микротрещины, при более высокой — растет зерно и впрессовывается окалина. Для выравнивания температуры по длине используется индуктор.
Почему нельзя делать повторный проход сразу после первого?
Если труба не остыла до 400°C, повторная деформация вызывает эффект возврата пружины с удвоенной силой. Также наклеп металла повышает прочность, но снижает пластичность, поэтому необходима выдержка в кантователе 15–20 минут или промежуточный отжиг для снятия наведенных напряжений.
Что делать, если на трубе появилась овальность?
Овальность возникает из-за чрезмерного прогиба центрального ролика или слишком большого угла охвата трубы роликом. Решение — поднимать ролик ступенчато по 0,5 мм с контролем после каждого прохода и пересчитать угол охвата относительно диаметра и толщины стенки.
Как избежать рисок и наволакивания металла на ролики?
Правка «насухо» ведет к наволакиванию металла и появлению дефектов. Обязательно использовать графитовую смазку или эмульсию, даже если регламент этого не требует явно. Также критично следить за состоянием роликов: износ бочки более 0,2 мм требует замены или наплавки износостойкими сплавами.