Почему ручной магнитный толщиномер — ваш главный инструмент контроля
Когда на кону стоит десятилетие службы металлоконструкции, оцинковка — это не просто блестящий слой, а броня. Коррозия начинается там, где эта броня истончается, и выявить проблему «на глаз» невозможно. Ручной магнитный толщиномер — единственный прибор, который позволяет безошибочно определить, сколько микрон реально защищает ваш металл: 60, 100 или, что критично, уже 30.
В отличие от дорогих лабораторных установок, портативный магнитный прибор работает по принципу магнитного потока. Он не требует особых условий и дает погрешность обычно в пределах 5–10%. Но главный секрет — не в покупке дорогого аппарата, а в грамотной методике измерения. Новичок получит неточные данные даже на дорогом устройстве, а опытный мастер выжмет максимум из простой «мыльницы».
Подготовка поверхности: 80% успеха до включения прибора
Перед тем как прикоснуться датчиком к металлу, забудьте о чистоте «на ощупь». Любая пыль, масляная пленка или ворсинки от ветоши создают воздушный зазор, который искажает показания в большую сторону. Протрите участок сухой салфеткой из микрофибры, а если на поверхности есть ржавые потеки или отслаивающиеся фрагменты — удалите их пластиковым скребком. Абразивная наждачка запрещена: она снимет саму цинковую пленку.
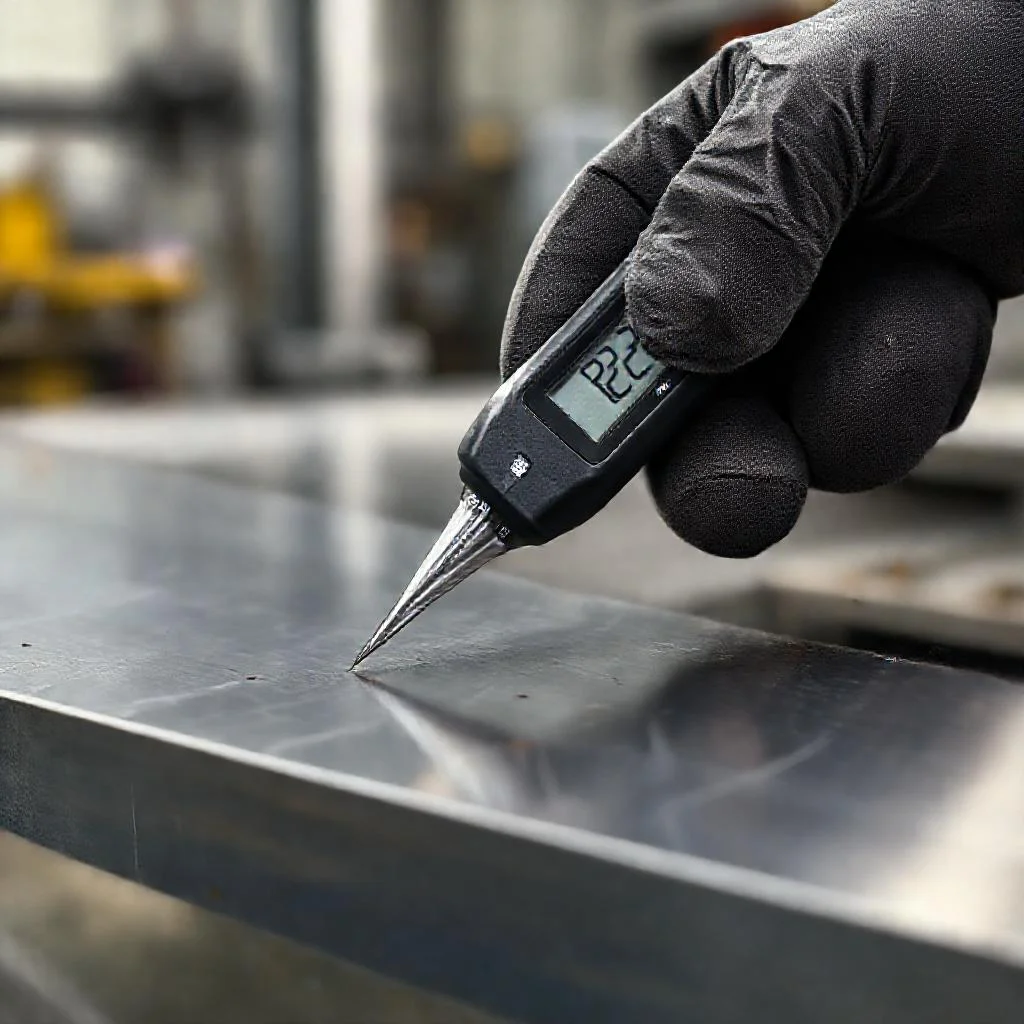
Критически важно учитывать шероховатость базового металла. На горячеоцинкованном прокате всегда есть неровности, поэтому делайте замеры в пяти-семи точках в радиусе 10 сантиметров. Правило «трех касаний» работает безотказно: приложили — записали, оторвали, сместились на 2–3 мм, повторили. Среднее арифметическое и есть истина. Если вы меряете на изогнутой трубе или уголке, помните о краевом эффекте — датчик должен стоять минимум в 2 см от края изделия.
Техника калибровки: как обмануть погрешность прибора
Магнитный толщиномер — прибор, который «врет» без калибровки. Каждый раз при смене партии металла или перед началом рабочей смены выполняйте процедуру обнуления на чистой, неоцинкованной подложке. Идеально использовать эталонные пластины из комплекта, но в полевых условиях подойдет любой кусок черной стали с известной толщиной. Пренебрегая этим шагом, вы рискуете получить систематическую ошибку в 15–20 микрон, что критично для тонких покрытий.
Особое внимание — калибровке на криволинейных поверхностях. Если ваш прибор настроен на плоскости, а вы измеряете круглый пруток, показания будут занижены из-за неполного контакта полюсного наконечника. Современные модели с пружинными датчиками для сфер лучше, но и их нужно проверять по эталону с соответствующим радиусом кривизны. Никогда не проверяйте точность на самой оцинковке — только на «голом» металле.
Интерпретация данных: от «красного» цинка до заводского покрытия
Получив цифры, не спешите радоваться или паниковать. Сравните результат со стандартами: для горячей оцинковки крепежа минимальная толщина — 45–55 мкм, для кузовных деталей — 80 мкм, а для агрессивной промышленной среды — от 120 мкм. Если прибор стабильно показывает 40–50 мкм на новом профиле, это может быть не брак, а мелкозернистое цинкование из гальванической ванны. Обратите внимание на равномерность: разброс более 20% между соседними точками указывает на некачественное нанесение.
Опасный сигнал — скачущие показания при повторном касании одного места. Это говорит либо о намагниченности подложки, либо о слишком тонком слое, когда поле пробивает цинк. В этом случае проведите контрольное измерение лаковым (электромагнитным) методом или сделайте «мокрый» тест раствором медного купороса. Помните: ручной магнитный толщиномер — это скрининг, а арбитраж всегда за лабораторным прибором.
Типичные ошибки и мифы, которые портят статистику
Самый живучий миф — что толщиномер можно прижимать к поверхности сильнее. Нажим не создает измерения, он лишь деформирует покрытие на мягких цинковых слоях, занижая результат. Прибор должен «утонуть» в руке естественно, а датчик коснуться металла с легким усилием в 200–300 граммов. Вторая ошибка — проверка прямо по линии сварного шва. Шов — это зона перегрева, где цинк выгорает, и замер там не покажет общую картину по всей детали.
Также не забывайте про термическое влияние. Толщиномер, оставленный на солнце или на морозе, калибруется некорректно из-за изменения магнитных свойств датчика. Прибор должен ночевать в тепле, а перед началом работы — отстояться при температуре воздуха 20 минут. Используйте список контрольных действий перед замером:
- Очистка зоны замера от конденсата, масла и пыли.
- Проверка нуля на эталонной пластине.
- Измерение минимум в 5 точках с обязательным отрывом датчика.
- Фиксация результатов в журнал для отслеживания динамики.
- Повторная калибровка после 20–30 циклов измерений.
«Слой цинка — это единственная броня, которая не стареет внешне, но разрушается изнутри. Измерить его толщину — значит предсказать день, когда металл начнет молить о помощи».
Финальная проверка: как отличить качественную оцинковку от декоративной
После того как вы собрали статистику, проанализируйте цвет и структуру покрытия. Качественный горячий цинк имеет характерный серо-матовый оттенок с крапинками, а гальванический — блестящий серебристый. Толщиномер должен подтвердить не просто среднюю толщину, но и адгезию. Если прибор легко проходит сквозь слой при слабом усилии, а цинк крошится — это признак холодного цинкования, которое не защищает от коррозии.
Всегда записывайте данные с маркировкой места замера. Через месяц повторите тест на тех же точках: если толщина уменьшилась на 10–15% без механических повреждений, значит, идет электрохимическая коррозия под пленкой. Ручной магнитный толщиномер становится вашим инструментом планирования ремонтных работ — вы точно знаете, когда нужно перекрашивать металл или наносить новый цинковый слой, чтобы не допустить сквозного ржавления.
Ключевые параметры контроля толщины цинка магнитным толщиномером
| Параметр / Этап | Допустимое значение / Действие | Критическая ошибка | Последствие ошибки |
|---|---|---|---|
| Подготовка поверхности | Сухая микрофибра, удаление ржавчины пластиковым скребком | Пыль, масло, ворс; наждачная бумага | Искажение показаний в большую сторону; снятие цинковой пленки |
| Количество точек замера | Минимум 5–7 точек в радиусе 10 см (правило «трех касаний») | Одиночное касание в одной точке | Неточная средняя толщина из-за шероховатости |
| Отступ от края детали | Не менее 2 см от края (для изогнутых труб и уголков) | Замер у края | Краевой эффект, занижение или завышение данных |
| Калибровка | На чистой неоцинкованной подложке (эталон) при смене партии или смены | Пропуск калибровки, проверка на самой оцинковке | Систематическая ошибка 15–20 мкм |
| Калибровка на криволинейных поверхностях | Использовать эталон с соответствующим радиусом кривизны | Настройка на плоскости, замер круглого прутка | Занижение показаний из-за неполного контакта датчика |
| Усилие прижатия датчика | Легкое усилие 200–300 граммов | Сильный нажим на мягкий цинк | Деформация слоя, занижение результата |
| Место замера | Ровные участки, вдали от сварных швов | Замер по линии сварного шва | Искажение из-за выгорания цинка в зоне перегрева |
| Температурный режим | Прибор при температуре воздуха 20 минут; хранение в тепле | Замер на солнце или морозе без адаптации | Некорректная калибровка из-за изменения магнитных свойств |
| Нормативы толщины покрытия | Крепеж: 45–55 мкм; кузовные детали: 80 мкм; агрессивная среда: от 120 мкм | Сравнение с несоответствующим стандартом | Ложный вывод о браке или пригодности |
| Оценка равномерности | Разброс не более 20% между соседними точками | Игнорирование разброса | Незамеченное некачественное нанесение |
| Повторные замеры | При скачущих показаниях — контроль лакометром или раствором медного купороса | Доверие магнитному прибору при нестабильных данных | Риск пропуска тонкого слоя или намагниченности подложки |
| Периодичность калибровки | Через 20–30 циклов измерений | Калибровка один раз за смену | Накопление погрешности, ошибки в динамике |
Частые вопросы по проверке толщины цинкового покрытия
Как правильно подготовить поверхность перед замером?
Перед измерением нужно протереть участок сухой салфеткой из микрофибры, удалить пластиковым скребком ржавые потеки и отслаивающиеся фрагменты. Использовать абразивную наждачку запрещено, так как она снимет сам слой цинка. Также важно избегать воздушного зазора от пыли или масляной пленки, который искажает показания в большую сторону.
Зачем нужна калибровка и как часто её делать?
Калибровка на чистой неоцинкованной подложке обязательна при каждой смене партии металла или перед началом рабочей смены. Без неё прибор даёт систематическую ошибку в 15–20 микрон. Нужно использовать эталонные пластины из комплекта или любой кусок черной стали. На криволинейных поверхностях (пруток, труба) calibrировку нужно проверять по эталону с соответствующим радиусом кривизны, иначе показания будут занижены.
Сколько точек нужно измерять и как их выбирать?
Делайте замеры минимум в 5–7 точках в радиусе 10 сантиметров. Правило «трёх касаний»: приложили — записали, оторвали, сместились на 2–3 мм, повторили. Среднее арифметическое — истинное значение. Датчик должен стоять минимум в 2 см от края изделия, чтобы избежать краевого эффекта. Нельзя измерять по линии сварного шва, так как там цинк выгорает.
Какая толщина цинка считается нормой?
Минимальная толщина для горячей оцинковки крепежа — 45–55 мкм, для кузовных деталей — 80 мкм, для агрессивной промышленной среды — от 120 мкм. Если прибор показывает 40–50 мкм на новом профиле, это может быть не брак, а гальваническое цинкование. Разброс более 20% между соседними точками указывает на некачественное нанесение.
Почему показания «скачут» при повторном касании?
Это говорит о намагниченности подложки или о слишком тонком слое, когда магнитное поле пробивает цинк. В таком случае проведите контрольное измерение лаковым электромагнитным методом или «мокрый» тест с раствором медного купороса. Также не прижимайте прибор сильно — нажим в 200–300 граммов оптимален, излишнее усилие деформирует мягкое покрытие и занижает результат.